Nuus

Koniese dubbelskroefvat: volledige gids tot spesifikasies, toepassings en seleksie


Vinnige antwoord

'n Koniese dubbelskroefloop is 'n tapse, dubbelboor-ekstrusiekomponent waarin twee koniese skroewe binne 'n bypassende koniese loop roteer. Die tapse geometrie lewer sterk voeding en hoë kompressie in 'n kort lengte, wat is hoekom diekoniese dubbelskroef en loopis die standaard keuse vir PVC pyp, profiel, plaat en WPC ekstrusie.

As jy 'n PVC- of hout-plastieklyn gebruik, sal diekoniese dubbelskroefvatis een van die dele wat jou uitset, smeltgehalte en bedryfskoste die meeste direk bepaal. Kies die verkeerde grootte, materiaal of klaring en jy betaal daarvoor in slytasie, afval en staantyd. Hierdie gids dek hoe 'n koniese skroefvat werk, die spesifikasies wat saak maak wanneer jy koop, hoe dit verskil van 'nparallelle dubbelskroefvat, en hoe om een ​​te kies, installeer en in stand te hou - geskryf vanuit die perspektief van 'n fabriek wat hierdie onderdele elke dag masjineer.

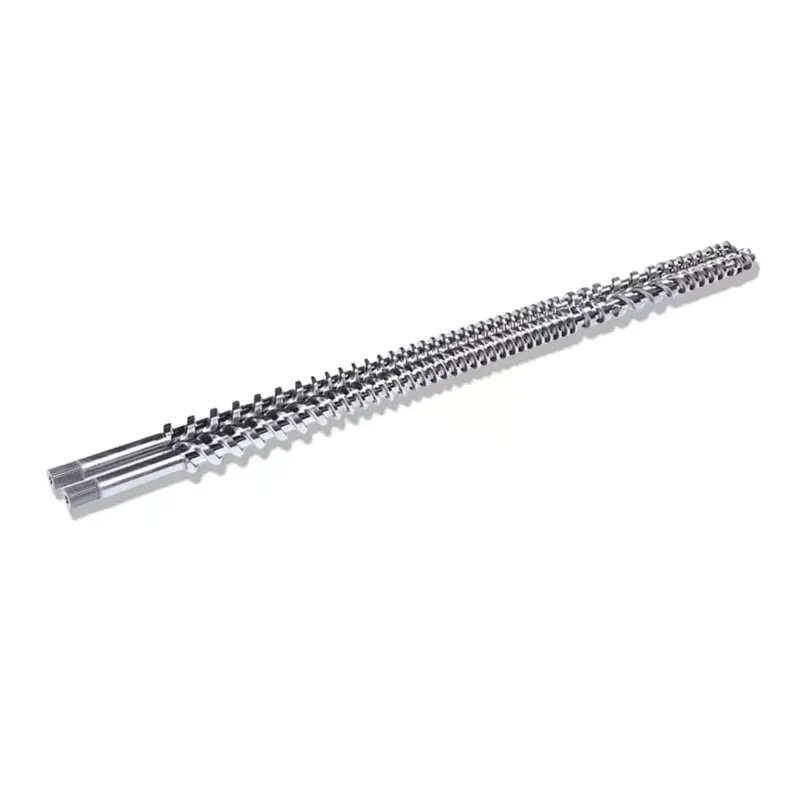
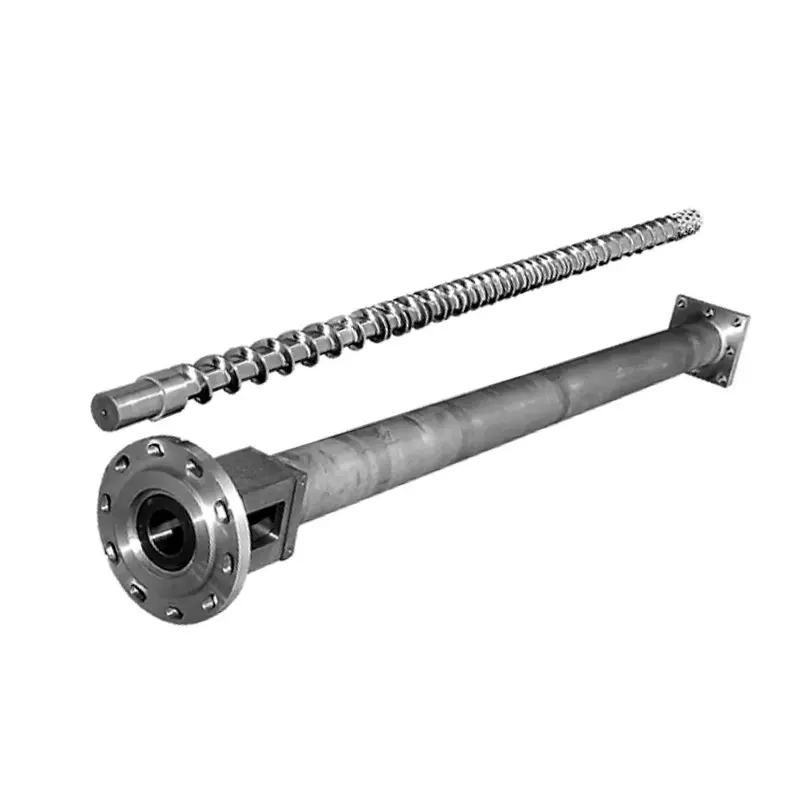
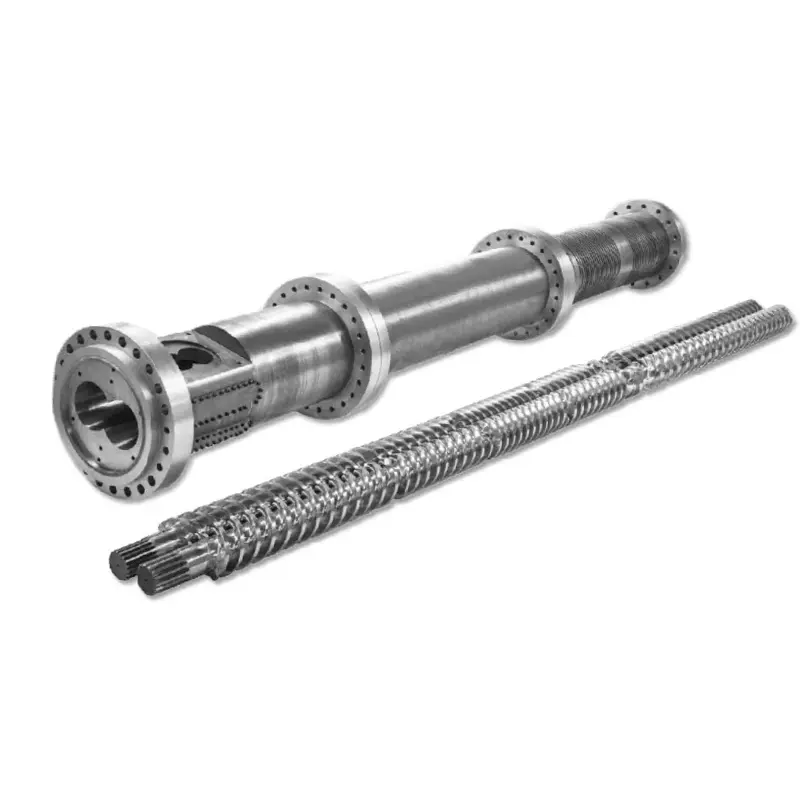
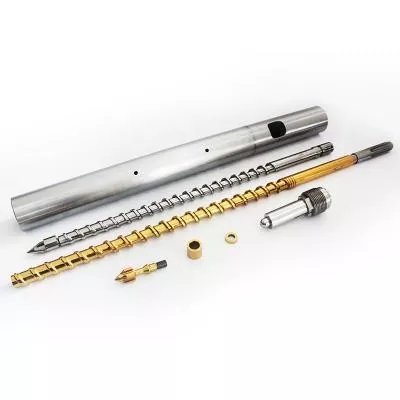
Conical twin screw barrel manufactured by Nanhaiya
'n Koniese dubbelskroef- en loopstel - die tapse borings gee kortlengte-kompressie ideaal vir hitte-sensitiewe PVC.

Hoe 'n koniese dubbelskroef loop werk

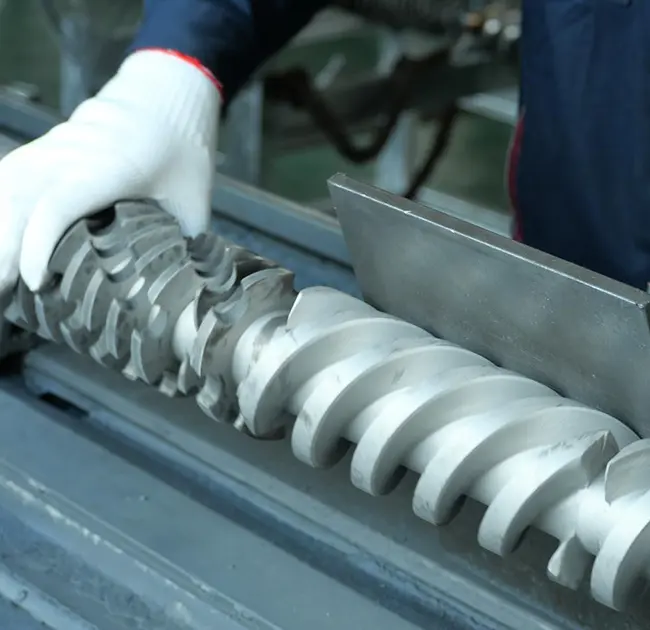
In 'nkoniese dubbelskroef-ekstruder, twee skroewe sit langs mekaar teen 'n effense hoek, wyd aan die voerkant en smal aan die matryskant. Die loop boor taps om by te pas. Soos rou materiaal van die groot-deursnee-toevoersone na die klein-deursnee-meetsone beweeg, druk die krimpende volume dit saam en plastiseer dit terwyl die ineenlopende vlugte vervoer en meng. Omdat die twee skroewe teen-draai en ten volle inmekaar steek, dien die koniese dubbelskroef en loop amper soos 'n positiewe verplasingspomp - bestendige uitset by lae, sagte skuif, wat hitte-sensitiewe polimere soos PVC beskerm.

Die proses word in drie fases verdeel:

  1. Voer en vervoer— die groot voer-end-deursnee gee 'n groot inlaatvolume, so poeiermengsels en lae-massadigtheid materiaal (soos PVC-droëmengsel) word betroubaar ingetrek sonder om te oorbrug.
  2. Kompressie en plastisering— die taps verminder kanaalvolume oor die lengte, verdig die materiaal, dryf lug uit en smelt dit deur gekombineerde hitte en meganiese werk.
  3. Meting en ontlading— die nou doseersone bou 'n stabiele druk en druk 'n eenvormige, homogene smelt teen 'n beheerde tempo deur die matrys.

Die loop doen meer as om die skroewe te huisves. Dit dra die verwarmer en verkoelingsones wat elke stadium by die regte temperatuur hou. Nanhaiya vate gebruik 'n multi-sone verwarming en verkoeling ontwerp - tipies voer, kompressie en homogenisering sones - met opsionele vakuum ventilasie om vog en vlugtige stowwe uit die smelt te trek, wat saak maak vir gevulde en higroskopiese verbindings.

Sleutel spesifikasies om na te gaan voordat jy koop

Twee koniese vate kan identies lyk en baie verskillend presteer. Dit is die spesifikasies wat pasvorm, uitset en lewensduur bepaal - die syfers wat jy op enige kwotasie moet bevestig.

Spesifikasie item Wat dit beteken Hoekom dit saak maak
Deursnee verhouding Die voer-end / die-end deursnee, bv. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Stel die masjienklas en uitsetband - moet presies ooreenstem met jou ekstrudermodel
L/D verhouding Effektiewe verwerkingslengte teenoor deursnee Langer effektiewe lengte = meer verblyftyd vir volle samesmelting en ontgassing
Materiaal graad 38CrMoAlA nitride staal, W6Mo5Cr4V2, HIP poeierstaal, of bimetaal Bestuur slytasielewe en korrosiebestandheid direk teen gevulde/PVC-verbindings
Oppervlakbehandeling en hardheid Nitrering, verchrooming, bimetaallegering of wolframkarbiedsproei Nanhaiya spuit 'n laag van wolfram-toegevoegde legering om te bereik62 HRCbinne die loop teenoor 'n tipiese 58 HRC
Allooi laag diepte Dikte van die slytvaste binnelaag Nanhaiya se bimetaallaag is 2,5–3 mm – 'n dieper laag beteken 'n langer bruikbare diensvenster
Skroef / vat speling Die gaping tussen vlugpunt en boorwand Te groot = drukverlies en lae uitset; 'n stywe, akkurate gaping hou doeltreffendheid hoog
Verdraagsaamheid / reguitheid Bewerking akkuraatheid van die voltooide deel Nanhaiya hou koniese tweelingvate tot ±0,0005 mm vir 'n konsekwente, herhaalbare pas
Uitsetkapasiteit (kg/h) Gegradeerde deurset vir die grootte Die onderste lyn kopernommer - pas dit by jou lynspoed en produk
Algemene industrie nota:koniese grootte benamings soos 45/90 of 65/132 (voer/matrys deursnee in mm) is algemeen oor SJZ-tipe koniese masjiene, so 'n loop wat op hierdie manier gespesifiseer word, kan dikwels by 'n bestaande ekstruder pas. Bevestig altyd teen 'n tekening of monster voordat u bestel. U kan standaardgroottes op ons sienkoniese dubbelskroefvatbladsy.

Koniese vs parallelle dubbelskroefloop

Die mees algemene vraag wat kopers vra is of hulle 'n koniese of 'nparallelle dubbelskroefvat. Albei is dubbelskroef, albei inmekaar - maar die geometrie pas by verskillende werke. Kortom: konies blink uit by direkte PVC/WPC-ekstrusie van pyp, profiel en bord; parallel is sterker vir samestelling, masterbatch en baie hoë-vuller formulerings.

Faktor Koniese dubbelskroefvat Parallelle dubbelskroefvat
Voergedrag Groot voeropening — beter inname vir lae-massadigtheid poeier Meer eenvormige voeding vir samestelling en korrelvoer
Kompressie Hoë kompressie ingebou in die tapse meetkunde Meer konstante kompressie langs 'n vaste deursnee
Hitte / skeer Sagter, beheerde verwerking - goed vir hitte-sensitiewe PVC Hoër skuif - beter vir intensiewe vermenging en dispersie
Tipiese gebruik PVC-pyp, profiel, plaat, WPC, harsteël Meesterbatch, samestelling, hoë-CaCO₃ en glasgevulde werk
Onderhoud Slytasie en klaring moet noukeurig gemonitor word by die taps Dikwels makliker meetkunde-standaardisering en elementvervanging

'n Nuttige reël: as jou eindprodukisdie ekstrudate ('n pyp of 'n bord reguit van die matrys), 'n koniese dubbelskroefvat is gewoonlik die regte gereedskap. As jy korrels maak of 'n veeleisende bymiddelpakket versprei, kyk na 'n parallelle dubbelskroefvat - veral die teenroterende tipe vir baie hoë karbonaatladings. Nie seker wat by jou lyn pas nie? Onsenkele skroef, koniese en parallelle reekse word almal op dieprodukte bladsy.

Algemene toepassings

Omdat dit sterk voeding, hoë kompressie en sagte skuif kombineer, is die koniese dubbelskroef en loop die werkesel van rigiede-PVC en hout-plastiek-ekstrusie. Dit werk die beste vir:

  • PVC pyp— watertoevoer-, dreinerings- en leidingpyp van droë-gemengde PVC.
  • PVC profiel— venster- en deurprofiele, randbande en afwerking.
  • PVC bord en plaat- skuimbord, marmer-voorkomsplaat en vryskuimbord (sien onsPVC-bord koniese dubbelskroefvat).
  • WPC (hout-plastiek saamgestelde)— dekke, muurpanele en profiele van houtveselgevulde verbindings.
  • PE-gebaseerde en hars-teël produkte— insluitend geriffelde hars dakteëls en PE-gevulde profiele.
  • PVC pelletisering— die omskakeling van PVC-droëmengsel in korrels vir stroomaf gebruik.
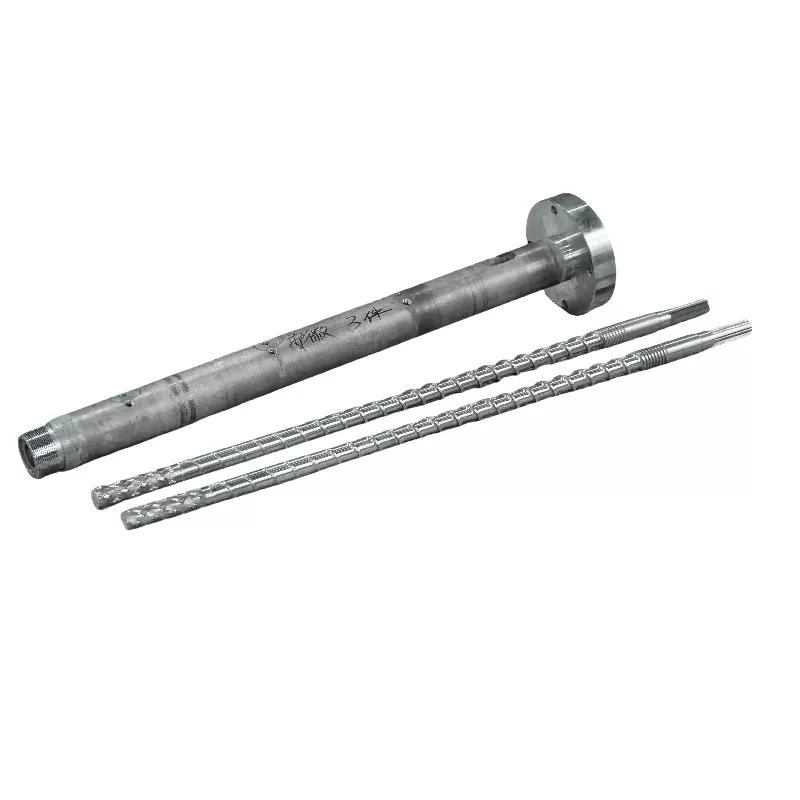
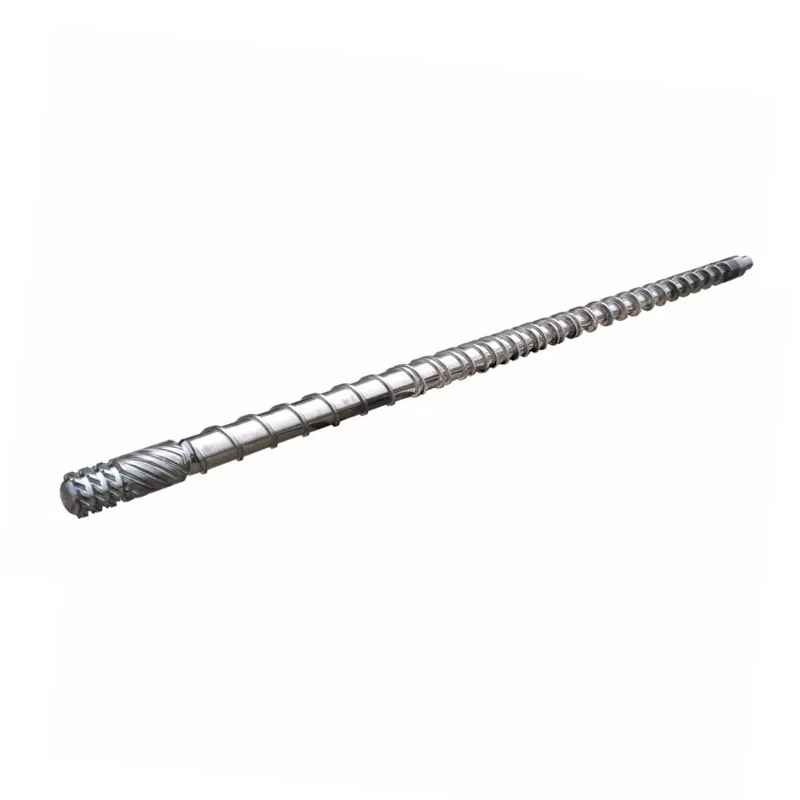
PVC board conical twin screw barrel for foam and marble sheet extrusion
Koniese dubbelskroefvat gekonfigureer vir PVC-bord en skuimplaat-ekstrusie.

Hoe om die regte koniese dubbelskroefvat te kies

Seleksie kom neer op drie vrae: watter materiaal gebruik jy, watter uitset benodig jy, en hoe skuur is jou formulering? Gebruik die matriks hieronder as 'n beginpunt en bevestig dan die presiese grootte teenoor jou masjien.

Jou materiaal / behoefte Voorgestelde konfigurasie Oppervlakte / materiaal keuse
Stywe PVC pyp en profiel Standaard koniese geometrie volgens jou ekstruder (bv. 55/110, 65/132) Genitreerde 38CrMoAlA vir skoon, lae-vuller PVC
PVC + hoë CaCO₃-vuller Konies met versterkte slytasiesone, of stap op na parallel teenroterende Bimetaal-/wolframkarbiedlaag (62 HRC) vir skuur
WPC / houtveselverbindings Konies met sterk ventilasie en slytasiebeskerming Bimetaal - houtvesel + vullers is hoogs skuurend
PVC skuim bord / vel Konies ingestel vir beheerde smelttemperatuur en stabiele druk Nitreer of bimetaal, afhangende van vulvlak
Hoë uitset op dieselfde voetspoor Groter deursneeverhouding en/of langer effektiewe lengte Pas hardheid by hardloopure en vullading

Wat ook al die antwoord is, die enkele belangrikste stap is om die loop by jou bestaande masjien te pas. Koniese dele is effektief pasgemaak vir die ekstruder waarin hulle loop, so 'n tekening - of 'n monster met die sleutel afmetings (voer/matrys deursnee, middelafstand, algehele lengte en flensbesonderhede) - laat ons 'n presiese vervanging eerder as 'n "naby genoeg" deel aanhaal. As jy die hele lyn eerder as die komponent nodig het, bou ons ookvolledige ekstrudermasjiene.

Installasie en bedrading basiese beginsels

'n Presisievat werk slegs as dit vierkantig, skoon en korrek verhit is. Die stappe hieronder is 'n algemene oorsig — volg altyd jou masjienbouer se handleiding en uitsluitprosedures.

  1. Skakel af en sluit uit.Isoleer die aandrywing en alle verwarmers voordat die ou loop verwyder word. Bevestig nul energie voor jy begin.
  2. Maak die koppende gesigte skoon.Verwyder ou seëlmiddel, koolstof en brame van flense en opspoorvlakke sodat die nuwe loop sitplekke sonder vervorming.
  3. Monteer en belyn.Pas die koniese loop by die ratkas/toevoerbehuizing aan, kontroleer konsentrisiteit en dat die skroewe vrylik met die hand draai voordat krag toegepas word.
  4. Bedraad die verwarmer sones.Herkoppel bandverwarmers en verkoeling per sone (toevoer → kompressie → meting), en koppel elke termokoppel aan die korrekte kontroleerderkanaal sodat geen sone kruisbedraad is nie.
  5. Stel 'n weekprofiel.Bring die loop stadig tot temperatuur en laat dit week sodat staal en smelt gelyk word voordat jy die skroewe aansit - aanvang van koue kan wringkragskade veroorsaak.
Wenk van verwarmersone:hou die voersone die koelste en verhoog temperature na die matrijs. Ongelyke of verkeerd-gekarteerde sones is een van die mees algemene oorsake van stygende en swart strepe - die moeite werd om na te gaan na enige vatverandering.

Foutoplossing en slytasie

Die meeste koniese vatprobleme kondig hulself aan as onstabiele uitset, oorverhitting of verswakte produk. Gebruik hierdie tabel om vinnig te beweeg van simptoom na waarskynlike oorsaak om reg te stel.

Simptoom Waarskynlike oorsaak Maak reg
Uitset fluktueer / styg Voerinkonsekwentheid, verslete vlugte of temperatuurverskuiwing Kontroleer voer, verifieer sone-temps, meet skroef-/vatspeling
Oorverhitting Verwarmerwanbalans, oormatige wrywing of geblokkeerde verkoeling Inspekteer elke sone en verkoelingkring; herkaart termokoppels
Swak plastisering Verkeerde skroefopstelling of 'n verslete loopboor Verifieer konfigurasie; kyk vir vergrote klaring van slytasie
Swart lyne / strepe Dooie kolletjies wat gedegradeerde materiaal bevat, of gekeurde boring Spoel en maak deeglik skoon; inspekteer boor en skroef oppervlak
Oormatige / vinnige dra Skuurvuller, swak onderhoud, of onder-spesifikasie hardheid Gradeer op na 'n bimetaal-/wolframkarbiedvat; verskerp instandhouding

Dra is normaal - die doel is om dit stadig en voorspelbaar te maak. Skuurvullers (CaCO₃, houtvesel, glas) val die boor aan en vlug die vinnigste, en dit is presies hoekom 'n dieper, harder binnelaag vir homself betaal. 'n 62 HRC-wolfram-toegevoegde oppervlak hou eenvoudig langer teen daardie verbindings as 'n standaard 58 HRC-afwerking, wat die interval tussen herbouings strek.

Onderhoud kontrolelys

Kort, gereelde kontrole voorkom die duur mislukkings. Bou hierdie in jou roetine:

Interval Kontroleer Aksie
Elke skof Sone temperature en ampere Log lesings; ondersoek enige wegdrywing vanaf basislyn
Weekliks Smeltkwaliteit en oppervlakafwerking Kyk vir nuwe strepe, gels of uitsetverandering
Maandeliks Suiwering en visuele boor-/skroefkontrole Maak dooie kolle skoon; kyk vir telling of verkleuring
Kwartaalliks Skroef / vat speling Meet die gaping; vergelyk met spesifikasie om slytasietempo te volg
Soos nodig Verwarmer en termokoppel integriteit Vervang mislukte bande/sensors voordat hulle slegte produk veroorsaak

Gereelde vrae

Wat is 'n koniese dubbelskroefvat?

Dit is 'n tapse dubbelboor-ekstrusie-komponent waarin twee koniese skroewe binne 'n bypassende koniese loop roteer. Die taps druk en plastiseer materiaal oor 'n kort lengte, wat die koniese skroefvat ideaal maak vir PVC-pyp-, profiel-, plaat- en WPC-ekstrusie.

Vir watter materiale word dit die beste gebruik?

Rigiede PVC (pyp, profiel, bord en plaat), hout-plastiek saamgestelde, PE-gebaseerde profiele en hars teëls, plus PVC pelletisering. Dit hanteer lae-massadigtheid droëmengselpoeiers veral goed danksy sy groot voer-end-inname.

Hoe verskil dit van 'n parallelle dubbelskroefvat?

'n Koniese loop word taps en bou hoë kompressie met sagte skuif, wat pas by direkte PVC/WPC-ekstrusie. Aparallelle dubbelskroefvathou 'n konstante deursnee en hoër skuif, wat pas by samestelling, meesterbatch en baie hoë-vulstofformulerings.

Wat is die tipiese speling tussen skroef en loop?

Opruiming is die klein gaping tussen die vlugpunt en die boorwand. Dit is styf en akkuraat op 'n nuwe deel gestel; aangesien dit oopmaak van slytasie, uitset en drukval. Om dit periodiek te meet is die duidelikste manier om vatslytasie op te spoor.

Hoe installeer ek 'n koniese dubbelskroefvat?

Skakel af en sluit uit, maak die bypassende vlakke skoon, monteer en belyn sodat die skroewe vrylik draai, bedraad elke verwarmersone en termokoppel korrek, bring dan die loop stadig tot temperatuur en week dit voordat die skroewe begin word.

Wat veroorsaak slytasie in koniese dubbelskroefvate?

Hoofsaaklik skuurvullers soos kalsiumkarbonaat, houtvesel en glas, vererger deur korrosie van PVC-verwerking, swak onderhoud en ondergespesifiseerde hardheid. ’n Dieper bimetaal- of wolframkarbiedlaag weerstaan ​​al drie baie beter.

Hoe gereeld moet die loop geïnspekteer of vervang word?

Doen visuele en suiwer tjeks maandeliks en meet klaring kwartaalliks. Vervangingstydsberekening hang af van vulvullading en loopure - volg die slytasieneiging eerder as om te wag vir 'n mislukking, en herbou of vervang sodra die klaring verby spesifikasie beweeg.

Hoe kies ek die regte grootte vir my ekstrusielyn?

Pas die deursneeverhouding en lengte by jou ekstrudermodel en teikenuitvoer, en kies dan 'n oppervlakbehandeling gebaseer op hoe skuur jou formulering is. Stuur 'n tekening of 'n monster met sleutelafmetings sodat die loop presies pas, nie 'n benadering nie.

Benodig jy 'n koniese dubbelskroefvat wat by jou masjien pas?

Stuur vir ons jou tekening - of 'n monster met die sleutel afmetings - en ons ingenieurs sal 'n presies-pas koniese dubbelskroef en loop met die regte hardheid vir jou materiaal spesifiseer. Met interne nitrering, bimetaal- en wolfram-karbiedverwerking bou ons onderdele wat 62 HRC binne die boor bereik vir 'n lang lewensduur.

Kry 'n kwotasie binne 12 uur →
Nanhaiya (Zhoushan) Plastiekmasjinerie · 500+ wêreldwye kliënte ·enkellopend, koniese tweeling & parallelle tweelingskroef vate
Verwante Nuus
Los vir my 'n boodskap
X
Ons gebruik koekies om jou 'n beter blaai-ervaring te bied, webwerfverkeer te ontleed en inhoud te personaliseer. Deur hierdie webwerf te gebruik, stem jy in tot ons gebruik van koekies. Privaatheidsbeleid
VerwerpAanvaar