'n Stadige hersteltydhouer kan dui op 'n voedingsprobleem, 'n veranderde proses of verslete hardeware. Die nuttige diagnose vertel jou watter een, en of dit jou werklik siklustyd kos.
As die herstel van die spuitgietskroef te lank neem, bevestig eers dat dit die siklus vertraag. Kontroleer dan voerkontinuïteit, werklike skroefspoed, terugdruk en temperatuur teen 'n stabiele verwysingslopie. Inspekteer meetkunde en dra wanneer daardie kontrole nie die verlies verduidelik nie. Vervang komponente slegs nadat die beperkende funksie geïdentifiseer is.

Stel eers vas of herstel op die siklus se kritieke pad is
Skroefherwinning is die plastiek- en doseerstadium: die skroef draai, berei die volgende skoot voor en trek terug soos smelt voor dit ophoop. Dit is anders as inspuiting, wanneer die skroef vorentoe beweeg om daardie skoot te lewer. Kontroleer jou kontroleerder se timerdefinisie, veral of dit 'n vertraging of dekompressie insluit.
Herwinning oorvleuel dikwels 'n deel van die verkoelingsvolgorde. Die effek daarvan op totale siklustyd hang dus af van wanneer herstel begin en watter masjienaksie moet wag totdat dit klaar is. Lees die volgordespoor eerder as om te aanvaar dat elke sekonde wat van herstel verwyder word 'n sekonde uit die siklus verwyder.
| Herstel duur | Wag anderkant die venster | Wat die verandering beteken |
|---|---|---|
| 12 sekondes | 2 sekondes | Herstel vertraag die volgende aksie. |
| 9 sekondes | 0 sekondes | Die herstelverbetering van 3 sekondes verwyder 2 sekondes se wag. |
| 7 sekondes | 0 sekondes | Nog 2 sekondes se herstel bring geen verdere siklusvermindering in hierdie voorbeeld mee nie. |
Ons eerste vraag is of die masjien wag vir smelting of bloot 'n getal rapporteer wat jy wil verminder. As herstel reeds gemaklik binne die beskikbare venster pas, sal ons op konsekwentheid en smeltgehalte fokus voordat ons 'n hoër-uitsetskroef aanbeveel.
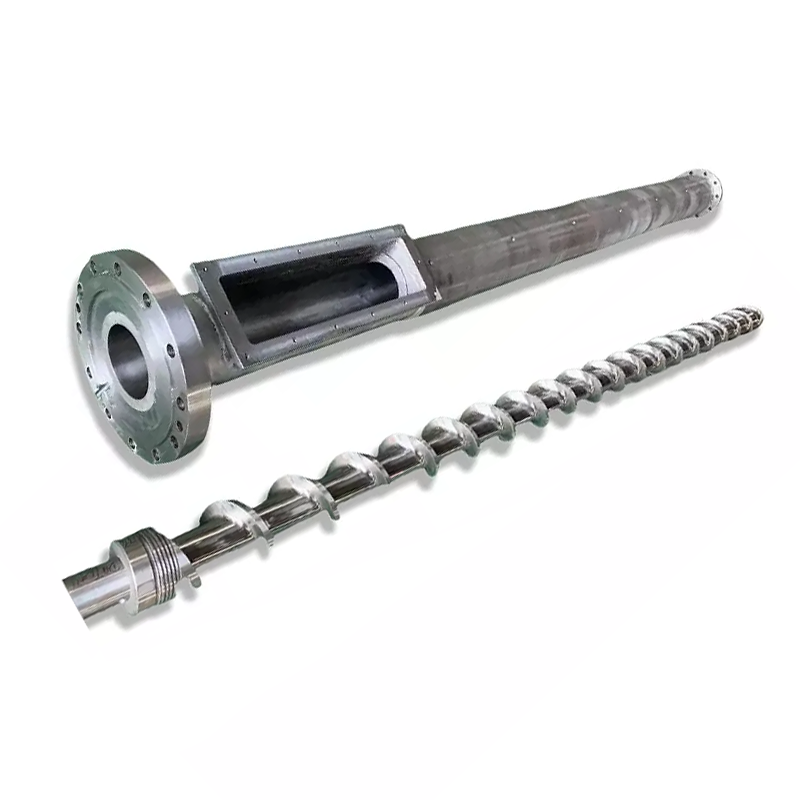
Vir 'n breër uiteensetting van die vergadering, sien onsspuitgiet skroef vat gids. Hier is die doelwit nouer: vas te stel waarom herstel verander het en watter optrede die bewyse ondersteun.
’n Skielike verandering en ’n geleidelike afname het verskillende beginpunte nodig
Stoor 'n verwysing voordat die masjien verstel word. Vergelyk dieselfde harsgraad, hermaalverhouding, skootstelling, vorm en temperatuurtoestand. Teken individuele siklusse sowel as die gemiddelde aan; 'n af en toe baie stadige herstel kan produksie ontwrig selfs wanneer die gemiddelde aanvaarbaar lyk.
| Waargenome patroon | Kontroleer eers | Bewyse wat die moeite werd is om op te teken |
|---|---|---|
| Skielike toename na 'n materiaal- of resepverandering | Voervorm, hermaal, droogtoestand en oorgeplaaste instellings | Materiaallot, versnitverhouding, partikeltoestand en voor/na proses rekords |
| Intermitterende stadige siklusse met normale siklusse tussen hulle | Voeronderbreking, oorbrugging en werklike spoedvariasie | Herstelspoor, laaieraktiwiteit en werklike RPM vir dieselfde siklusse |
| Herstel vererger geleidelik onder 'n stabiele plig | Verifieer bedryfstoestande, inspekteer dan slytasie | Historiese hersteldata en gemete skroef-/vatafmetings |
| Hoë las en werklike RPM onder die opdrag | Masjienaandrywing, wringkragbeperking en termiese toestand | Werklike versus opdragte RPM, lasneiging en masjienalarms |
| Probleem begin onmiddellik na 'n komponent vervanging | Geïnstalleerde deel identiteit, afmetings, meetkunde en samestelling | Goedgekeurde tekeninghersiening, geïnstalleerde komponente en ingebruiknemingsinstellings |
Hierdie patrone bepaal die ondersoekbevel; nie een is op sigself bewys nie. 'n Skielike fout met geraas, telling of abnormale vrag benodig vinnige masjiendiens aandag, selfs al lyk die tydsberekening aanvanklik na 'n prosesprobleem.
Bevestig dat korrels die skroef voortdurend bereik
'n Vol houer stel nie vas dat die skroef gevoer word nie. Gaan die laaier, afsluitgly, materiaalpad en voer-keelverkoeling na. Soek 'n onderbreking wat saamval met die stadige siklusse voordat u die kompressie-afdeling verander of 'n nuwe skroef bestel.
Asahi Kasei s'nAsaclean leiding oor voer-keel oorbruggingverduidelik hoe hitte naby die agterste vat-sone korrels voortydig kan versag. Die korrels kan saamklonter en die deurgang belemmer, wat die skroef kort van materiaal laat, selfs al bly hars bo dit.
Kyk wat het verander in die voer self. ’n Ander hermaalverhouding, meer fyn of onreëlmatige deeltjies verdien aandag. Celanese koppel spesifiek hermaalpartikelkwaliteit aan voeding- en herstelkwessies in syVectra® LCP verwerkingsgids. Die aanbevelings is materiaal-spesifiek, maar dit verskaf 'n konkrete rede om deeltjie toestand aan te teken eerder as net die hars naam.
As herstel agteruitgaan na 'n hermaalverandering, sal ons dit vergelyk met 'n goedgekeurde verwysingvoer voordat hardeware verander word. As die ou herstelgedrag terugkeer, het die voerondersoek prioriteit verdien. Die resultaat gee die fabriek baie beter rigting as 'n versoek vir 'n "vinniger skroef."
Droog moet steeds aan die harsverskaffer se vereistes voldoen. Moenie aanvaar dat vog die verduideliking vir elke tydsberekeningsprobleem is nie, of dat aanvaarbare herstel bewys dat die hars droog genoeg is nie. Verwerkbaarheid en finale deelkwaliteit benodig aparte kontroles.
Kontroleer werklike spoed, terugdruk en smelttemperatuur saam
Lees werklike RPM, nie net die stelpunt nie
As die opdrag onveranderd is maar die skroef stadiger draai, inspekteer die masjien se bedryfsgrense en dryfgedrag. 'n Meetkunde-aanbeveling kan nie 'n onverklaarbare gaping tussen gevraagde en gelewerde spoed oplos nie. Teken werklike spoed deur die herstelslag aan, veral waar die verlangsaming begin.
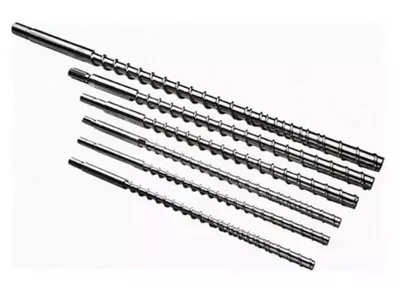
RPM het ook die skroefdeursnee nodig om baie te beteken. Onsreeks spuitgietskroefsluit deursnee van 30 tot 170 mm in. Die oordrag van 'n rotasiespoedinstelling tussen verskillende diameters verander die omtrekspoed by die skroefoppervlak.
Perifere spoed, m/s = π × deursnee, mm × RPM ÷ 60 000
By 100 RPM het 'n 40 mm-skroef 'n omtrekspoed van ongeveer 0,209 m/s; 'n 60 mm-skroef bereik ongeveer 0,314 m/s. Hierdie is berekende voorbeelde, nie aanbevole instellings of direkte berekeninge van smeltskuiftempo nie.
Gebruik die werklike harsgraad se verwerkingsleiding en die masjiengrense om spoed te beoordeel. Die verhoging van RPM is slegs nuttig as die masjien dit kan lewer en die gevolglike smelt aanvaarbaar bly.
Vind uit hoekom die terugdruk ingestel is waar dit is
Terugdruk weerstaan die skroef se terugtrekking tydens herstel en beïnvloed hoe die materiaal geplastiseer word. As dit vermeerder is om 'n meng- of meetprobleem reg te stel, kan die gehalteprobleem terugbring om dit bloot te verminder om die timer te verbeter. Bevestig of die vertoonde druk hidrouliese of spesifieke plastiese druk is voordat masjiene vergelyk word.
’n Universele terugdruk-aanbeveling is veral onbehulpsaam. Vir Vectra LCP,Celanese spesifiseer minimale terugdruk, 5-15 bar spesifiek, en waarsku oor oorverhitting en veselskade met oormatige druk. Dit is leiding vir Vectra, nie 'n instelling om na 'n PP-, ABS- of PC-proses te kopieer nie.
Kontroleer die smelt voordat die vinniger instelling aanvaar word
Vat-setpunte beskryf nie die termiese toestand van die smelt volledig nie. Volg 'n goedgekeurde smelttemperatuurmetingsprosedure, verifieer die verwarmer en sensorstelsel, en vergelyk onderdeelkwaliteit na 'n beheerde verandering. ’n Korter hersteltyd met verkleuring, ongesmelte materiaal of swakker konsekwentheid is nie ’n suksesvolle aanpassing nie.
Verander een relevante veranderlike op 'n slag en laat die proses stabiliseer. DieVectra-foutoplossingsleidinggebruik dieselfde gefaseerde benadering. Hou die proef in die goedgekeurde bedryfsvenster vir die materiaal wat jy eintlik hardloop.
Skei 'n verslete vervoergedeelte van 'n lekkende ruitring
Wanneer voer- en bedryfstoestande vergelykbaar is, maar herstel aanhou verswak, verdien die toestand van die skroef en vat inspeksie. Meet die vlug buite deursnee en loop boor op gedefinieerde posisies teen die tekening of vasgestelde inspeksie limiete. Inspekteer oppervlakskade sowel as afmetings.
Die skroef-voor-samestelling benodig 'n ander toets. Tydens herstel laat die terugslagklep smelt toe om vorentoe te beweeg; tydens inspuiting moet dit teen terugvloei verseël. ’n Lekkende klep kan skootkonsekwentheid beïnvloed, maar dit stel nie vas dat die skroef se plastiseringsgedeelte verslete is nie.


As kussing- of skootgewig ook verskil, sluit die masjienvervaardiger se terugslagkleptoets by die ondersoek in. Onsskroefpunt seleksie gidsdek die ring-, sitplek- en paringsafmetings in meer besonderhede.
Ons sal nie 'n volledige skroef-en-vat vervanging op 'n stadige timer alleen magtig nie. Omgekeerd moet 'n nuwe skroef nie in 'n verslete loop gaan sonder om die gevolglike pas na te gaan nie. Vra vir 'n dimensionele verslag wat die metingsposisies en die slytasiegrense identifiseer wat gebruik word om die aanbeveling te bereik.
Wanneer maak 'n ander skroefontwerp sin?
'n Ontwerpoorsig word nuttig wanneer die huidige geometrie nie die beoogde plig binne aanvaarbare bedryfstoestande kan nakom nie. Dit kan volg op 'n harsverandering, 'n groter skootvereiste of 'n korter beskikbare herstelvenster. Hou dit apart van die herstel van 'n voorheen suksesvolle proses wat eenvoudig agteruitgegaan het.
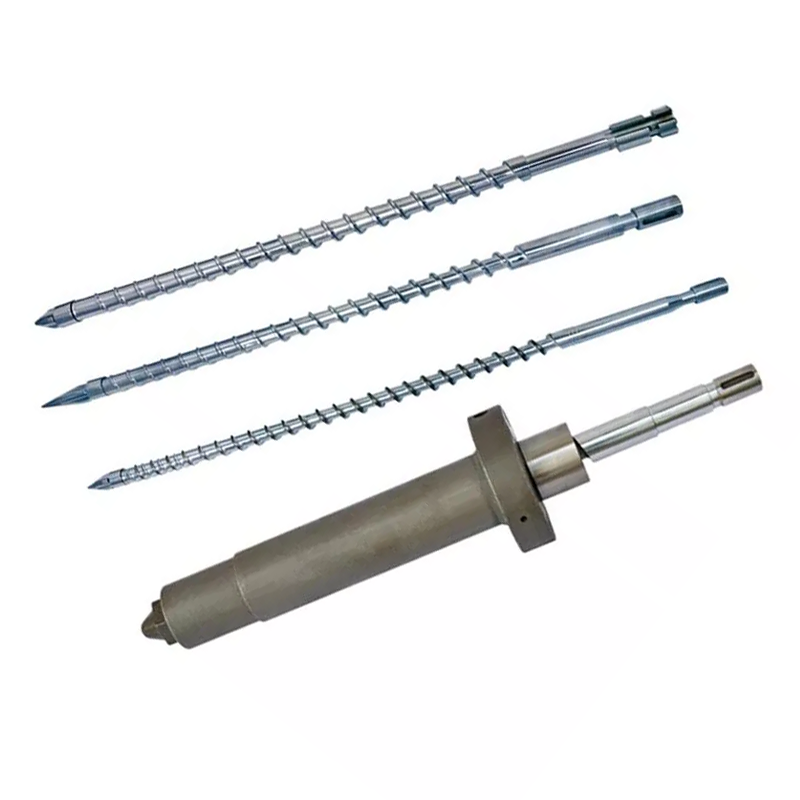
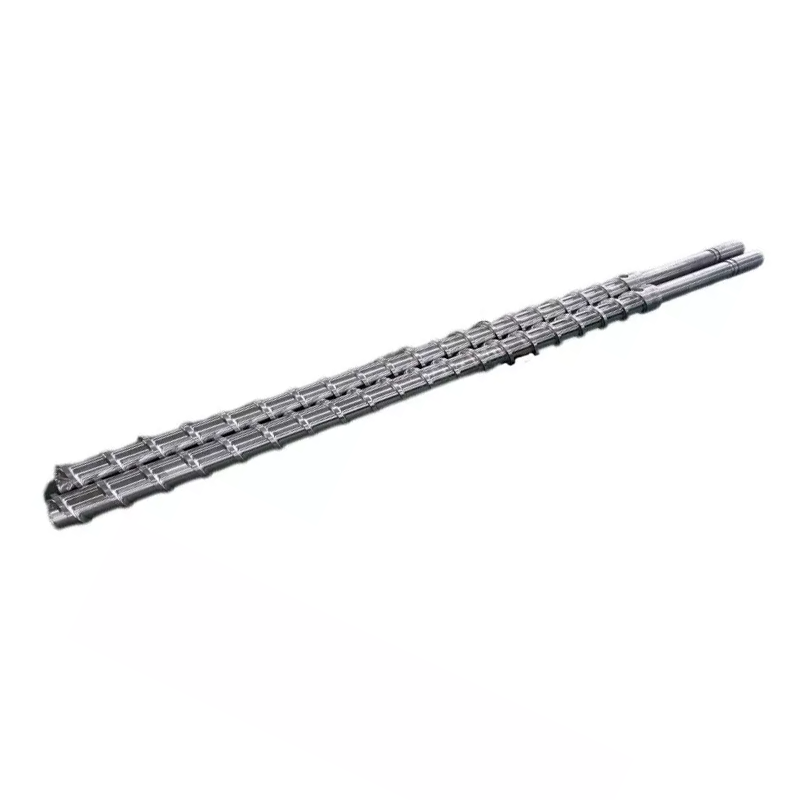
Ons twee inspuitskroefprodukfamilies illustreer 'n relevante ontwerpkeuse:
| Nanhaiya ontwerp | Kompressie afdeling | Hoe ons dit in die resensie sou gebruik |
|---|---|---|
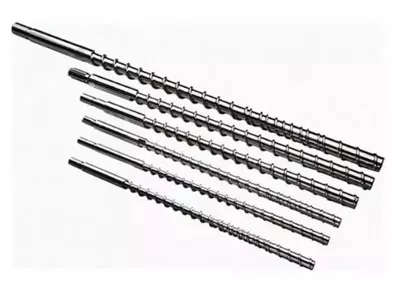
| Geleidelike spuitgietskroef | Tipies 40%-60% van die totale skroeflengte, ongeveer 50% in die produkbeskrywing | 'n Langer, geleidelike vermindering in kanaaldiepte vir pligte wat beheerde plastisering benodig. Evalueer die presiese hars, skoot en termiese gedrag. |
| Mutante spuitgietskroef(skietlike kompressie-ontwerp) | Ongeveer 5%-15% van die totale skroeflengte | 'n Korter oorgang met 'n skerper vermindering in kanaaldiepte. Evalueer smeltdiens en termiese eenvormigheid voordat dit gekies word om 'n kapasiteitsbeperking aan te spreek. |
Ons geleidelike ontwerp dek toepassings insluitend PS, PC en ABS; die abrupte-kompressie-familie sluit toepassings soos PE en PP in. Hierdie produkroetes help om die bespreking te begin. Hulle vervang nie die hars-graad en masjien hersiening, veral met vullers, hermaal of 'n veeleisende kwaliteit spesifikasie.

Oppervlakbehandeling spreek slytasie aan, nie 'n verstopte voerkeel nie
Beide produkfamilies gebruik 38CrMoAlA-staal. Hul produk-detail spesifikasies sluit die volgende behandelingsopsies in, wat in die vervangingsbespreking hoort wanneer inspeksie slytasie identifiseer:
| Eiendom | Produk-detail waarde | Wat dit vir die ondersoek beteken |
|---|---|---|
| Nitrering hardheid | HV900-1100 | Spesifiseer die behandelde oppervlaktes en inspeksievereistes. |
| Nitreerdiepte | 0,5-0,8 mm | Identifiseer die gekose behandeling; moenie dienslewe uit diepte alleen aflei nie. |
| Nikkel-wolfram legering hardheid | HRC55-62 | Hersien die legering met die werklike hars, vuller en slytasiepatroon. |
| Allooi laag diepte | 0,8-2,0 mm | Definieer die versterkte areas op die ooreengekome komponentspesifikasie. |
Onsgeleidelike skroef produk besonderhedeversterking van kwesbare gebiede met nikkel-wolfram-legering te beskryf. Vanuit 'n fabrieksperspektief wil ons hê dat die voorgestelde beskerming ooreenstem met die gemete slytasie. ’n Duurder oppervlak herstel nie onvoldoende voeding of stel nie vas dat die skroefgeometrie by die hars pas nie.


Verander die diagnose in 'n spesifieke aksie
Hou die aanbeveling so smal as wat die bewyse dit toelaat. 'n Voeronderbreking vereis 'n voerstelselkorreksie. 'n Spoedopdrag wat die masjien nie kan handhaaf nie, vra vir 'n masjienhersiening. Bevestigde kleplekkasie vereis 'n klep- en koppelvlakassessering. Gemeet skroef- of vatslytasie ondersteun 'n komponentvervanging of 'n gekwalifiseerde opknappingsevaluering.
As die samestelling in 'n aanvaarbare toestand is, maar die nuwe produksiebelasting oorskry sy praktiese plastiseringskapasiteit, stuur die ontwerpopdrag. Nanhaiya bied pasgemaakte skroefontwerp, bewerking en legeringsspuitsweiswerk. Onsproduksie toerustingsluit CNC-draaibanke vir werkstukke tot 6 meter lank en vyf-as bewerking vir komplekse vlugte en flensstrukture in.

Stuur die rekord wat die probleem verduidelik
- Masjienmaker en model, skroefdeursnee, samestellingstekening en ingeboude skroefpuntbesonderhede.
- Harsgraad, vulstoflading, hermaalverhouding en partikeltoestand.
- Hersteltyd volgens siklus, werklike en opdragte RPM, terugdruk met sy drukbasis, en vrag- of alarmrekords.
- Skootinstelling, kussing, deel en hardlopergewig, temperatuurrekords en die beskikbare herstelvenster.
- Veranderinge wat reeds getoets is, hul effek op onderdeelkwaliteit en enige dimensionele slytasieverslag.
Vir ingebruikneming, kom ooreen oor die hars, skoot, bedryfsvenster en aanvaarbare onderdeelkwaliteit. Vergelyk dan herstel herhaalbaarheid en werklike totale siklus tyd. 'n Vinniger geïsoleerde plastiseringstoets is onvoldoende as die produksievorm nog wag of die onderdele nie inspeksie nie.

Het u 'n skroef- of vatvoorstel nodig vir 'n bevestigde herstelbeperking?
Stuur vir Nanhaiya die teken- en bedryfsrekord, insluitend wat verander het en wat jou lyn moet bereik. Sê vir ons of jy die oorspronklike plig herstel of vir 'n ander materiaal- of siklusvereiste voorberei.
Stuur jou tekening en verwerk dataKyk na spuitgietskroeweBespreek op WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-pos:info@nhyscrew.com
Telefoon:+86-13505809643| Selfoon:+86-13587082002
Blok C, No. 2 Wes-afdeling, Xingzhoulaan, Dinghai-distrik, Zhoushan City, Zhejiang-provinsie, China.
Kontak Nanhaiya
Gereelde vrae
Wat is 'n normale spuitgietskroefhersteltyd?
Daar is geen universele getal nie. Hersteltyd hang af van die hars, skootvereiste, skroefgeometrie, masjienvermoë en bedryfsinstellings. Vergelyk dit met die tyd wat beskikbaar is in die werklike masjienvolgorde en met 'n stabiele verwysingslopie met dieselfde materiaal en skoot.
Verkort vinniger skroefherwinning altyd die siklustyd?
Nee. Dit verkort die siklus slegs wanneer onvoltooide herstel die volgende toegelate masjienaksie vertraag. As herstel reeds binne die beskikbare oorvleuelingsvenster voltooi is, kan die totale siklustyd onveranderd bly om dit vinniger te maak.
Hoekom draai die skroef maar trek baie stadig terug?
Kyk of hars die skroef bereik, of die terugdruk verander het en of die werklike skroefspoed by die opdrag pas. Voeroorbrugging, inkonsekwente hermaal, prosestoestande en verslete komponente is moontlike vertakkings om te ondersoek. Rotasie alleen bewys nie dat die skroef genoeg materiaal vervoer nie.
Moet ek RPM verhoog om stadige herstel reg te stel?
Eers nadat voeding, werklike spoed, terugdruk en die hars se verwerkingsgrense nagegaan is. Beoordeel enige verandering volgens smeltkwaliteit, werklike smelttemperatuur en herhaalbaarheid sowel as hersteltyd. Moenie meer spoed gebruik om 'n onopgeloste voedings- of slytasieprobleem te verberg nie.
Bewys 'n lekkende tjekring dat die hele skroef verslete is?
Nee. Kontroleerring-seël en skroefvat-vervoer is verskillende funksies. Ondersoek kussing- of skootgewigvariasie met die masjienvervaardiger se kleptoets, en gebruik dimensionele inspeksie om skroef- en loopslytasie vas te stel.
Wat het Nanhaiya nodig om 'n plaasvervanger te assesseer?
Stuur die masjienmodel, skroefdeursnee en tekening, harsgraad en vulsel, hermaalbesonderhede, werklike herstelrekords, skroefspoed- en terugdrukinstellings, temperatuurrekords en enige slytasiemetings. Sluit die vereiste siklus- en deelkwaliteitkriteria in sodat die plaasvervanger 'n gedefinieerde werk het.
Gaan voort met diespuitgiet skroef vat seleksie gids, of ondersoek dieskroefpunt en tjekringvervangingskontrolelysas die bewyse na die voorste vergadering wys.