
Wat die skroefvat eintlik doen
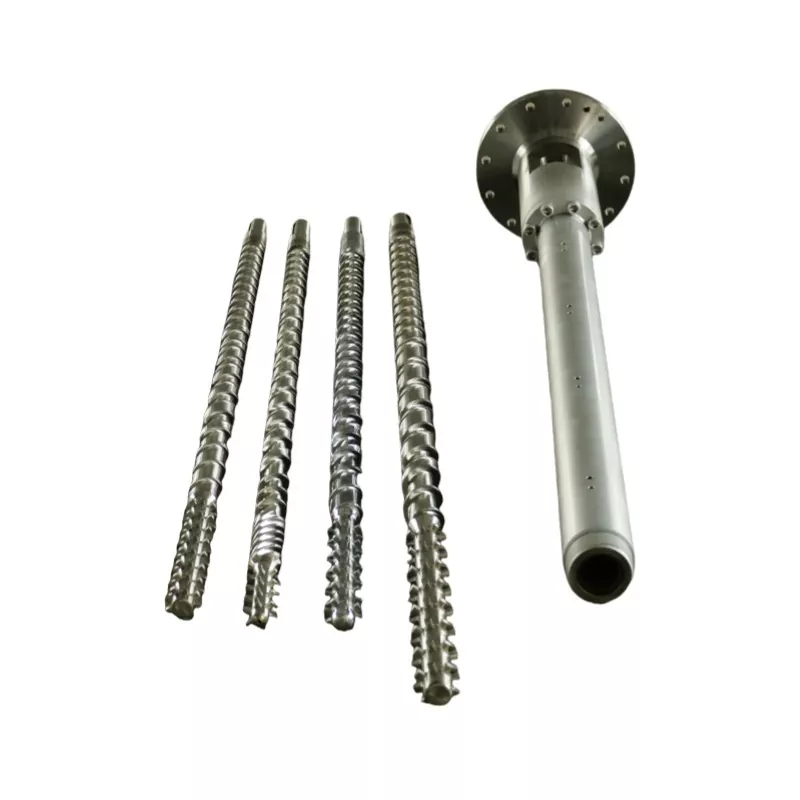
Die skroef en loop werk as 'n bypassende paar. Hier is die volgorde van elke siklus:
- Voeding— Plastiekkorrels val uit die bak in die voersone.
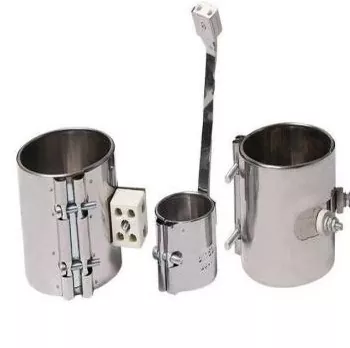
- Smelt— Die roterende skroef genereer skuifhitte. Gekombineer met vatverwarmers, smelt korrels en druk saam.
- Meting— Die smelt word eenvormig in temperatuur en druk voor inspuiting.
- Inspuiting— Die skroef beweeg vorentoe soos 'n suier, en druk gesmelte plastiek in die vorm.
Elke ontwerpveranderlike - meetkunde, soneverhoudings, oppervlakbehandeling - beïnvloed hoe goed daardie vier stappe gebeur. 'n Mismatch in enige van hulle verskyn as 'n produksieprobleem.
Besluit 1: L/D-verhouding
Die L/D-verhouding (skroeflengte gedeel deur sy deursnee) is die belangrikste getal op die spesifikasieblad. Dit beheer verblyftyd, mengkwaliteit en hitteverspreiding.Die meeste algemene spuitgiettoepassings gebruik 20:1.
| Hars | Aanbevole L/D |
|---|---|
| PP, PE, PS (standaard) | 18:1 – 20:1 |
| ABS, rekenaar | 20:1 – 24:1 |
| PVC (hitte-sensitief) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| GF-versterkte materiale | 20:1 – 24:1 |
Besluit 2: Kompressieverhouding
Die kompressieverhouding (CR) meet hoeveel die skroefkanaal vernou vanaf die voersone na die meetsone. Hoër CR druk die smelt meer aggressief saam - goed vir amorfe harse wat geleidelik versag. Laer CR is sagter, wat is wat jy nodig het vir hitte-sensitiewe of veselgevulde materiale.
| Hars | Kompressieverhouding |
|---|---|
| ABS, PC, PMMA (amorf) | 3,0 – 3,5:1 |
| PP, PE, Nylon (semi-kristallyn) | 2,5 – 3,0:1 |
| PVC | 2.0 – 2.5:1 |
| PET | 2.3 – 2.6:1 |
| GF-versterk (≥15%) | 2.0 – 2.5:1 |
Besluit 3: Soneverhoudings
'n Standaard inspuitskroef verdeel in drie sones. Die verhouding van elke sone maak soveel saak as die totale L/D.
- Voersone (L1):Diep kanale wat soliede korrels uit die bak aanvaar. Langer = meer deursetkapasiteit.
- Kompressiesone (L2):Kanaaldiepte neem progressief af. Die meeste van die smelt vind hier plaas.
- Metersone (L3):Vlak, konsekwente kanale. Verseker eenvormige smelttemperatuur en druk voor inspuiting.
| Hars | Voer (L1) | Kompressie (L2) | Meting (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Nylon (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Besluit 4: Skroef Barrel Materiaal
38CrMoALA — Die Standaard Basislyn
Nanhaiya se spuitgietskroewe word van vervaardig38CrMoALA legeringstaal, hittebehandel en geblus. Hierdie basismateriaal hanteer standaard termoplaste soos PE, PP, PS en ABS goed, met 'n lewensduur van ongeveer10 000–20 000 uuronder normale bedryfsomstandighede.
Nitrering
Gasnitrering by 500–560°C vorm 'n nitreerlaag0,5-0,8 mm dikmet 'n hardheid van950–1050 HV (~62 HRC). Dit verbeter slytasieweerstand met 30–40% in vergelyking met onbehandelde staal. Standaard vir die meeste spuitgiettoepassings met ongevulde of lig gevulde materiale.

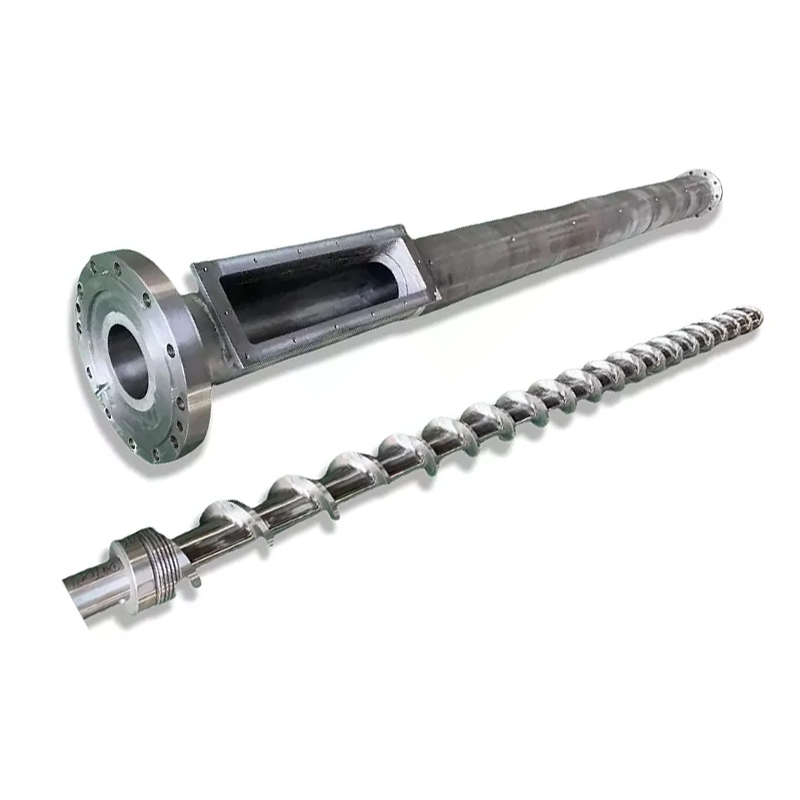
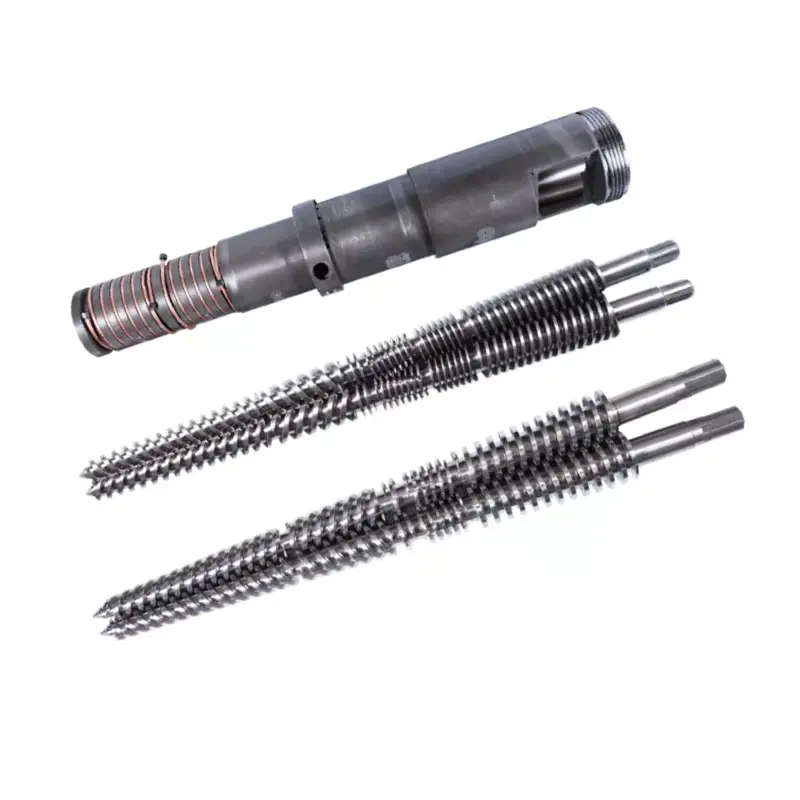
Nanhaiya mutante (abrupte) spuitgietskroef - geskik vir kristallyne harse soos PP, PE en nylon.
Bimetaal - Vir skuurtoepassings
Bimetaalvate het 'n hoë-legering slytvaste voering wat metallurgies aan die loopboor gebind is. Nanhaiya se bimetaal proses bereik 'nbinneboorhardheid van 62 HRCdeur harde allooi spuitsweiswerk rondom die hoë-slytasie areas van die loop binnekant.
| Toepassing | Skroef materiaal | Vatbehandeling |
|---|---|---|
| PE, PP, PS (onvervul) | 38CrMoALA nitreer | Standaard nitreer |
| ABS, PC, Nylon (ongevuld) | 38CrMoALA nitreer | Standaard nitreer |
| PA + GF ≤30% | 38CrMoALA, geblus + gehard | Nitreer of bimetaal |
| GF-inhoud 15–50% | Bimetaal / TC vlugrande | Bimetaal |
| PVC / korrosiewe harse | Korrosiebestande legering | Bimetaal (CR-graad) |
| Koolstofvesel gevul | Wolframkarbied | TC-gespuite boor |
Besluit 5: Skroefdeursnee en skootgrootte
Jou werklike skoot moet tussen val35% en 70%van die skroef se maksimum skootkapasiteit. Onder 35% sit materiaal te lank in die vat en kan dit agteruitgang inhou. Bo 70% kan die skroef nie vinnig genoeg binne die siklus herstel nie.
Hieronder is algemene konfigurasies beskikbaar vanaf Nanhaiya:
| Inspuithoeveelheid (g) | Skroef Ø × Lengte (mm) | Vat Ø × Lengte (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya geleidelike spuitgietskroef - beter vir amorfe harse soos ABS, PC en PMMA.
Waarskuwingstekens Jou huidige skroef is verkeerd vir die werk
- Swart spikkels of brandmerke— Materiaal vernederend van oormatige verblyftyd of 'n warm plek. Kontroleer vattemperatuursones en skroefspeling.
- Inkonsekwente skootgewig— Dikwels 'n verslete terugslagklep of oormatige skroef-tot-vat speling wat terugvloei toelaat.
- Spuitmerke op die oppervlak- Vog of gas in die smelt. Kan dui op onvoldoende voordroog of 'n skroefgeometrie wat nie behoorlik ventileer nie.
- Stadige herstel / lang siklus tyd— Plastiseervermoë is onvoldoende. Skroefdeursnee moet waarskynlik toeneem.
- Hoë afval op kleurveranderings— Swak vermenging in die meetsone. ’n Maddock- of versperringsmengelement wat by die skroef gevoeg word, los dit dikwels op.
Wat om jou vervaardiger te vertel wanneer jy 'n kwotasie versoek
- Masjien handelsmerk en model— of boor deursnee en flens afmetings vir nie-standaard masjiene
- Primêre hars(e)— sluit vultipe en persentasie in indien van toepassing
- Skootgrootte reeks- minimum en maksimum in gram
- Teiken siklus tyd
- Huidige probleme wat jy probeer oplos- indien enige
Kry 'n tegniese aanbeveling van Nanhaiya
Ons reageer binne 12 uur. Ons ingenieurspan kan die regte skroefgeometrie, materiaalgraad en afmetings vir jou masjien en hars spesifiseer - voordat jy jou tot 'n kwotasie verbind.