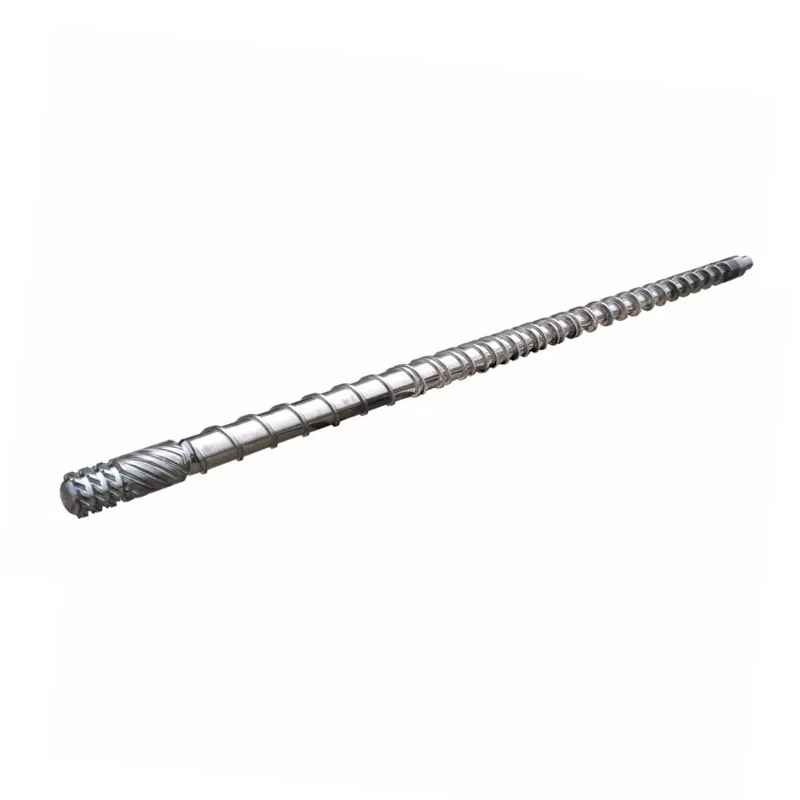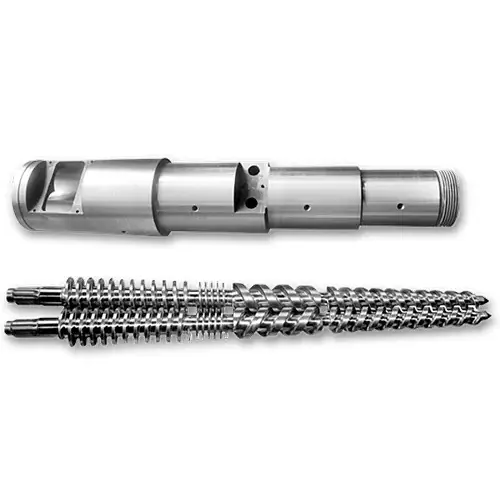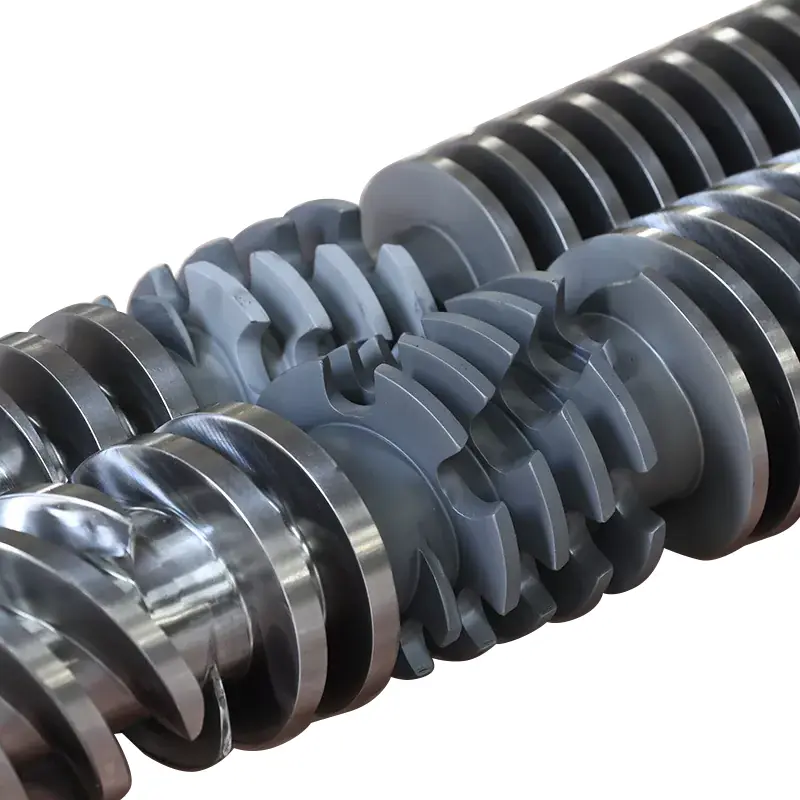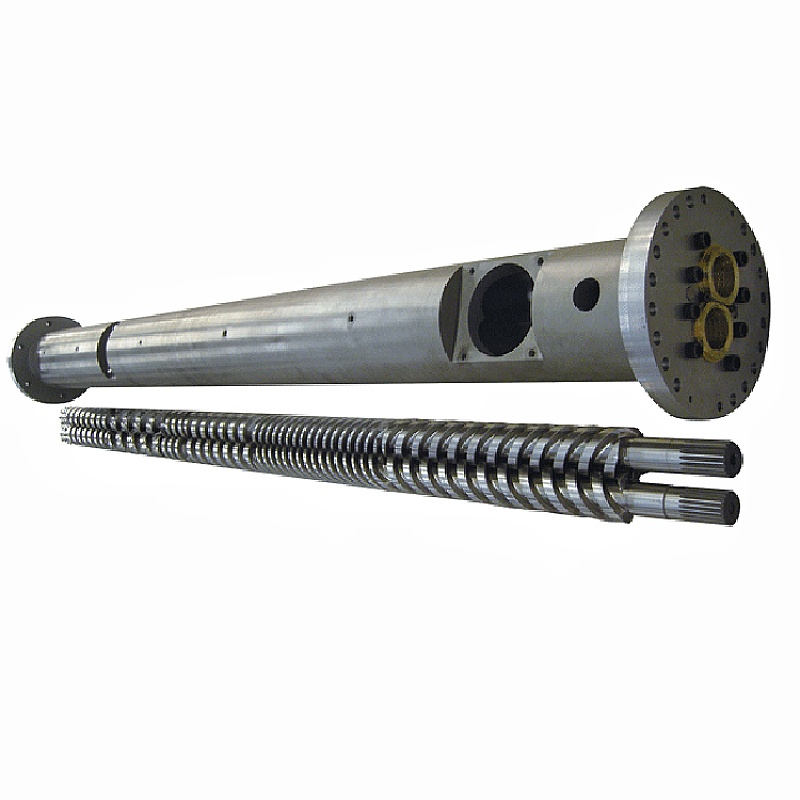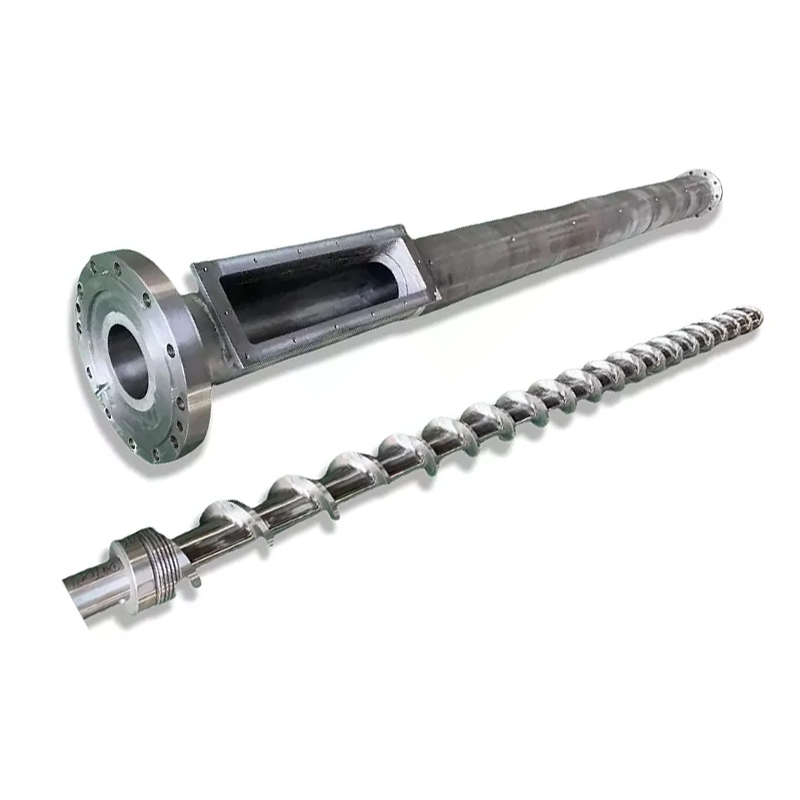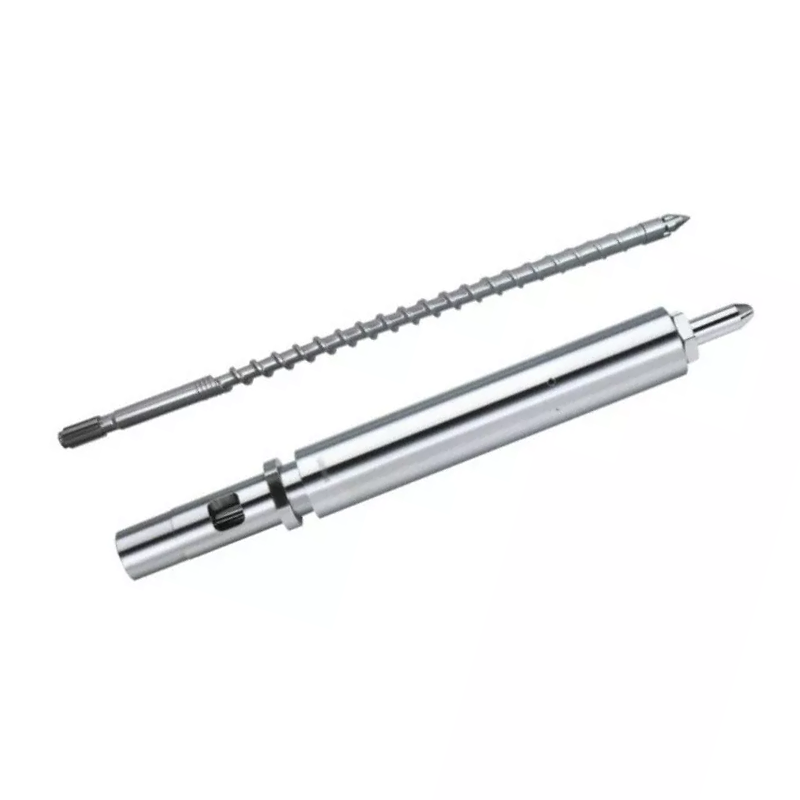
Inspuitskroef L/D verhoudingis werklengte gedeel deur skroefdeursnee, en die meeste inspuitskroewe loop 18:1 tot 25:1. Hier is wat geen spesifikasieblad jou vertel nie: jy kan nie L/D verander op 'n masjien wat jy reeds besit nie. Die lengte word deur die loop vasgemaak. Wat jy kan verander isskroef deursnee, en in 'n vaste loop beweeg daardie een keuse L/D, skootkapasiteit en inspuitdruk saam, in teenoorgestelde rigtings. 'n Kleiner skroef gee 'n hoër L/D, 'n kleiner skoot en meer druk. Pas daardie handel by jou hars en jou deel, en die meeste L/D-vrae beantwoord hulself.
Wat L/D-verhouding beteken op 'n inspuitskroef
L/D is die werklengte van die skroef (L) gedeel deur sy buitedeursnee (D). ’n Skroef 22 keer langer as wat dit wyd is, het ’n L/D van 22:1.
Die verhouding skaal met grootte. 'n 40 mm-skroef teen 22:1 het 'n werklengte van 880 mm. ’n 80 mm-skroef teen 22:1 is 1 760 mm lank. Dieselfde verhouding, baie verskillende masjiene.
Wat die verhouding eintlik beskryf, ishoeveel aanloopbaan die skroef het om sy werk te doen. Voeding, smelting en meting gebeur alles langs daardie lengte. Meer lengte beteken meer smeltvermoë en meer meng. Minder lengte beteken minder van albei, en minder tyd vir materiaal om warm te sit.
Die meeste inspuitskroewe land tussen 18:1 en 25:1, met 20:1 tot 22:1 die gemeenskaplike grond op algemene masjiene. Die pilaargids dek die volle prentjie in onsspuitgiet skroef vat gids.
Waarom inspuiting L/D korter is as ekstrusie L/D
Ekstrueerders werk gewoonlik 25:1 tot 33:1. Inspuitskroewe bly korter, en die rede is die siklus, nie tradisie nie.
'n Ekstruderskroef draai voortdurend. Materiaal gaan aan die een kant in, beweeg deur en vertrek aan die ander kant. Niks wag nie.
’n Inspuitskroef werk in sarsies. Dit draai om een skoot te plastiseer, trek terug en stop dan. Dit spuit, en die vorm koel af. Gedurende dit alles sit die smelt wat reeds in die vat is stil en bly warm.
Daardie wag is die hele verskil. ’n Langer vat hou meer smelt, en op ’n inspuitmasjien beteken meer smelt meer materiaal wat deur meer siklusse wag. Vir 'n hitte-sensitiewe hars is ekstra lengte nie ekstra kapasiteit nie. Dit is ekstra termiese geskiedenis.
So inspuitingsontwerp balanseer smeltvermoë teen verblyftyd, terwyl ekstrusie meestal net smeltvermoë koop.
Die ding wat niemand vir jou sê nie: jy kan nie L/D verander nie
Artikels oor L/D praat asof jy 'n nommer kan kies. Op 'n masjien wat jy reeds besit, doen jy nie.
L word deur die loop vasgemaak.Die loop is 'n gemasjineerde drukvat wat in die masjienraam vasgebout is, met sy verwarmersones, voerkeel en montering alles rondom een lengte gebou. Niemand maak 'n vat langer nie.
Die enigste veranderlike wat in L/D oorbly is dus D, die skroefdeursnee. Verander die deursnee, en die verhouding verander daarmee, want die lengte bokant die lyn beweeg nooit.
Dit is hoekom masjienbouers twee of drie skroefdiameters vir dieselfde masjien lys. Hulle bied jou nie drie skootgroottes aan nie. Hulle bied jou drie punte op 'n afruilkurwe, en skootgrootte is net een van die dinge wat beweeg.
Skroefdeursnee: Die hefboom wat alles beweeg
In 'n vaste vat skuif een keuse vier dinge op een slag. Verstaan hierdie tabel en jy verstaan inspuiting L/D.
| As jy 'n... | Kleiner skroef deursnee | Groter skroef deursnee |
|---|---|---|
| L/D verhouding | Hoër(selfde L, kleiner D) | Laer(selfde L, groter D) |
| Skoot kapasiteit | Kleiner(minder volume per mm slag) | Groter |
| Inspuitdruk beskikbaar | Hoër(dieselfde krag op 'n kleiner area) | Laer |
| Smeltvermoë per skoot | Beter(meer L/D vir minder materiaal) | Minder vrygewig |
| Verblyftyd vir 'n gegewe deel | Korter(skoot gebruik meer van 'n kleiner loop) | Langer |
| Pakke | Klein presisie-onderdele, dun wande, hoë-viskositeit en hitte-sensitiewe harse | Groot skote, kommoditeit harse, dik dele |
Lees weer die drukry, want dit besluit meer poste as wat mense verwag. Die masjien se hidrouliese of elektriese aandrywing lewer 'n vaste krag aan die agterkant van die skroef. Druk is krag gedeel deur oppervlakte. ’n Kleiner skroef het minder gesigsarea, so dieselfde krag produseer hoër smeltdruk.
Daarom beland dunwandige en hoëviskositeit-werk dikwels op die klein skroefie: dit kan smelt in 'n stywe holte druk wat 'n groot skroef nie kan vul nie. Die hoër L/D wat daarmee gepaard gaan, is 'n bonus, nie 'n toeval nie.
En lees die koshuisry ook. Dit is die een wat stilweg besluit of jou rekenaar geel word.

Hoe L/D die skootgrootte beïnvloed
Streng, L/D stel nie skootgrootte in nie. Deursnee en slag doen: skootvolume is die skroef se deursnee-area vermenigvuldig met hoe ver dit beweeg.
Maar op 'n regte masjien kan jy hulle nie skei nie, want dieselfde deursnee wat jou skoot stel, stel ook jou L/D. Kies die klein skroefie vir 'n klein presisieonderdeel, en jy het op dieselfde oomblik 'n hoër L/D gekies.
Die praktiese gevolg is 'n gelukkige een. Die skroef wat jou die klein skoot gee gee jou ook meer smeltlengte per gram materiaal en hoër inspuitdruk. Dié drie eiendomme pas by dieselfde werk, en daarom werk die handel meer gereeld skoon as nie.
Waar dit ophou gelukkig wees, is wanneer jy 'n onderdeel op die verkeerde skroef dwing. Loop 'n baie klein skoot op 'n skroef met 'n groot deursnee en jy kry die slegste van albei: 'n lae L/D, 'n groot vatvolume relatief tot jou skoot, en materiaal wat heeltemal te lank deur hitte siklus.
Verblyftyd: Die kwaliteit moordenaar wat jy kan bereken
Verblyftyd is hoe lank 'n gegewe stuk polimeer warm bly in die vat voordat dit ingespuit word. Dit is die mees onderskatte getal in spuitgietwerk, en jy kan dit binne dertig sekondes skat.
Verblyftyd ≈ (vatskootkapasiteit ÷ jou skootgrootte) × siklustyd
Beide hoedanighede in dieselfde eenhede. Neem skootkapasiteit van die masjien se gradering.
Werk 'n voorbeeld. 'n Masjien wat gegradeer is op 200 g se skootkapasiteit, wat 'n 20 g-deel op 'n 30-sekonde-siklus laat loop. Die verhouding is 10, dus die smelt duur ongeveer tien siklusse. Verblyftyd is ongeveer 300 sekondes, of vyf minute.
Vyf minute by smelttemperatuur is 'n lang tyd vir PC, POM, PET of PVC. Niks aan jou instellings is verkeerd nie. Die deel is eenvoudig te klein vir die vat, en die materiaal kook terwyl dit op sy beurt wag.
Skuif nou daardie werk na 'n kleiner skroef. Skootkapasiteit daal tot byvoorbeeld 80 g. Dieselfde 20 g-deel gebruik nou 'n kwart van die vat, die smelt sit deur vier siklusse in plaas van tien, en die verblyftyd val tot ongeveer twee minute.
Jy het geen stelpunt verander nie. Jy het die skroefdeursnee verander, en die agteruitgangsprobleem het daarmee saamgegaan.
Die 20–80% skootkapasiteitben
Algemeen aangehaalde bedryfsleiding is om jou skoot iewers tussen ongeveer 20% en 80% van die masjien se gegradeerde skootkapasiteit te hou. Bevestig die band teen jou masjien se handleiding, maar die logika daaragter geld oral.
Onder die ben, verblyftyd is lank. Materiaal maak te veel ritte deur die hitte, en hitte-sensitiewe harse word afgebreek. Dit is die mislukking wat die formule hierbo vang.
Bo die ben, twee dinge breek. Daar is nie genoeg loop oor om 'n behoorlike kussing te hou nie, so pak kry teenstrydige skoot tot skoot. En die skroef het minder tyd en lengte om 'n byna vol vat materiaal te smelt, so smeltgehalte ly daaronder presies wanneer jy die meeste daarvan vra.
Land in die middel van die band en die masjien het plek om te werk. As jou deel buite dit sit, is die korrekte oplossing 'n ander skroefdeursnee, of 'n ander masjien, nie 'n heldhaftige stel prosesinstellings nie.
Hoe L/D smeltgehalte beïnvloed
Lengte is smeltvermoë, en smeltvermoë is kwaliteit.
Meer L/D gee meer volledige smelting.Soliede korrels moet verder teen die warm vatwand beweeg, so minder van hulle oorleef as onsmeltings. Harde spikkels en lensvormige insluitings in die deel is smeltmislukkings, en lengte beveg hulle.
Meer L/D gee meer homogene smelt.Temperatuur word gelyk, kleur en vuller versprei beter, en die smelt wat by die tjekring aankom, is meer konsekwent van skoot tot skoot. Dit verskyn as 'n groter prosesvenster.
Meer L/D gee ook meer termiese geskiedenis.Dieselfde lengte wat deeglik smelt, hou materiaal ook langer, en vir PVC, PC, POM en PET is dit 'n koste, nie 'n voordeel nie.
So smelt kwaliteit is nie 'n geval van meer is beter. Dit is 'n balans: genoeg lengte om heeltemal te smelt, nie soveel vatvolume dat die materiaal te lank wag om gebruik te word nie. Wanneer smeltvermoë jou spesifieke beperking is, verhoog 'n versperringsskroef dit sonder om 'n millimeter vat by te voeg.
Die keuse van L/D en deursnee volgens hars en deel
Sit die ambagte saam en die keuse val uit die hars en die deel.
| Jou situasie | Leun na | Hoekom |
|---|---|---|
| Klein, dunwandige presisieonderdele | Kleiner skroef, hoër L/D | Hoër inspuitdruk vul dun gedeeltes; goeie smelting per gram; kort verblyf |
| Hitte-sensitiewe hars (PC, POM, PET, PVC) | Kleiner skroef vir die skoot; korter einde van die L/D-ben | Verblyftyd is die vyand. Hou die skoot groot relatief tot loopkapasiteit |
| Hoë-viskositeit ingenieurshars | Kleiner skroef, hoër L/D | Benodig druk om te vul en lengte om deeglik te smelt |
| Groot skote, kommoditeitshars (PE, PP, PS) | Groter skroef, laer L/D | Kapasiteit lei; hierdie harse verdra die verminderde smeltlengte |
| Dikwandige dele, stadige siklusse | Groter skroef, horlosie woning | Lang siklusse vermeerder verblyftyd. Herbereken voordat jy pleeg |
| Glasgevulde of skuurmiddel | Deursnee per deel; verander dieoppervlak | L/D volg die deel. Die slytasie antwoord is 'n bimetaal boor, nie 'n ander lengte nie |
| Ontsmelt by hoë uitset | Dieselfde deursnee; versperringsskroef | Jy benodig smeltvermoë, nie vatlengte nie. Die loop verander in elk geval nie |
Let op die laaste twee rye. Twee van die mees algemene probleme wat gietvormers vir ons bring, is glad nie L/D-probleme nie, en om 'n ander skroefdeursnee te koop om dit op te los, mors die geld.
Algemene L/D-foute in spuitgieting
- Kopieer 'n ekstrusie L/D.'n 30:1-nommer van 'n ekstrudertafel wat op 'n spuitskroef toegepas is, ignoreer die verblyftydprobleem wat spuitgieting definieer. Die twee masjiene doen verskillende werke.
- Aanvaar langer is beter.Meer lengte is meer smeltenmeer termiese geskiedenis. Op hitte-sensitiewe hars wen die tweede een en die materiaal degradeer.
- Ignoreer die skoot-tot-kapasiteit-verhouding.Die mees algemene kwaliteitsprobleem wat ons na meetkunde sien, is 'n klein deel wat in 'n groot vat kook. Niemand kontroleer dit nie, want dit is nie op enige instellingsskerm nie.
- Glo dat L/D op 'n bestaande masjien verander kan word.Dit kan nie. Die loop stel L. Slegs die deursnee is joune om te kies.
- Blameer L/D vir 'n smeltprobleem.As ontsmeltings slegs by hoë uitset verskyn, is jou smeltvermoë kort, nie jou vat nie. 'n Versperringsskroef maak dit in dieselfde loop vas.
- Blameer L/D vir 'n slytasieprobleem.Dalende uitset teen dieselfde skroefspoed is verslete speling, nie meetkunde nie. Meet dit voordat jy enigiets herontwerp.

Hoe om die regte skroef te bestel
’n Skroefvervaardiger ontwerp uit wat jy vir hulle vertel. Stuur hierdie, en die deursnee en geometrie aanbeveling volg.
- Masjienmerk, model en huidige skroefdeursnee.’n Naamplaatfoto dek die meeste daarvan, en dit vertel ons die looplengte waarin jy besig is.
- Gegradeerde skootkapasiteit van die masjien,as jy dit weet, en jou werklike deelgewig.
- Siklus tyd.Met die twee nommers hierbo kan verblyftyd vir jou bereken word.
- Hars-, graad- en vulstofinhoud.Dit dryf die kompressieprofiel en die oppervlakbehandeling soveel as die deursnee aan.
- Die gebrek wat jy wil hê moet verdwyn.Geelpunte by koshuis. Ontsmeltpunt by smeltvermoë. Kort skote wys op druk of by die tjekring. Elkeen het 'n ander antwoord.
- 'n Tekening, of jou verslete skroef.Laat ons óf na jou masjien bou. ’n Verslete deel word op CMM-toerusting gemeet tot ±0.01 mm en die geometrie word gerekonstrueer.
Waarom saam met Nanhaiya werk
Stuur vir ons die deelgewig, die siklustyd en die masjienmodel, en ons sal die verblyftydrekenkunde laat loop voordat ons iets vir jou aanhaal. Soms is die antwoord 'n ander skroefdeursnee. Soms is dit 'n versperringsskroef in die loop wat jy reeds het. Soms is dit dat jou werk op 'n ander masjien hoort, en ons sal so sê.
Wanneer 'n nuwe skroef die antwoord is, het Nanhaiya gebouspuitgietskroeween vate vir meer as twintig jaar, in 38CrMoAlA, 42CrMo, SKD-61, en vlekvrye staal, nitreer of bimetaal met 'n 2,5–3 mm wolframdraende legeringslaag tot 62 HRC waar die voer dit vereis.
Ons bou volgens jou tekening, masjienmodel, of verslete monster, metvervangingsversoenbaar is met groot masjienhandelsmerke, 'n minimum bestelling van een stel en 'n kwotasie binne 12 uur.
Veg jy vergeling, ontsmelting of kort skote? Stuur jou masjienmodel, deelgewig, siklustyd en hars. Ons sal jou vertel of dit L/D, deursnee, smeltvermoë of slytasie is, en kwoteer binne 12 uur.
Kry 'n skroefaanbevelingGereelde Vrae
Wat is 'n tipiese L/D-verhouding vir 'n spuitgietskroef?
Die meeste inspuitskroewe loop tussen 18:1 en 25:1, met 20:1 tot 22:1 die gemeenskaplike grond op algemene masjiene. Hitte-sensitiewe harse bevoordeel die korter kant omdat materiaal minder tyd warm spandeer. Ingenieursplastiek wat deeglik gesmelt moet word, bevoordeel die langer einde.
Kan ek die L/D-verhouding op my spuitgietmasjien verander?
Nie direk nie. Die lengte word vasgestel deur die loop, wat in die masjien gemasjineer word. Wat jy kan verander is die skroefdeursnee, en omdat L dieselfde bly, gee 'n kleiner deursnee outomaties 'n hoër L/D. Daardie enkele keuse verander ook jou skootkapasiteit en beskikbare inspuitdruk.
Beïnvloed L/D-verhouding skootgrootte?
Indirek, en onafskeidbaar. Skootvolume kom van skroefdeursnee en slag, nie van L/D nie. Maar op 'n vaste loop stel die deursnee wat jou skoot stel ook jou L/D. Kies 'n kleiner skroef vir 'n kleiner skoot, en jy kry terselfdertyd 'n hoër L/D en hoër inspuitdruk.
Hoe bereken ek verblyftyd in spuitgietwerk?
Verdeel die masjien se gegradeerde skootkapasiteit deur jou werklike skootgrootte, en vermenigvuldig dan met siklustyd. 'n 200 g-masjien wat 'n 20 g-onderdeel op 'n 30-sekonde siklus laat loop, gee ongeveer 300 sekondes, of vyf minute, van verblyf. Dit is 'n lang tyd om PC, POM, PET of PVC by smelttemperatuur te hou.
Hoekom is inspuiting L/D korter as ekstrusie L/D?
Want ’n inspuitskroef werk in sarsies. Dit plastiseer 'n skoot, stop dan terwyl die masjien spuit en die vorm afkoel, en die smelt in die loop die hele tyd warm sit. 'n Ekstruder loop aanhoudend en niks wag nie. Ekstra vatlengte op 'n inspuitmasjien is ekstra termiese geskiedenis, nie net ekstra smeltvermoë nie, so inspuitskroewe bly korter.
Watter persentasie van loopkapasiteit moet my skoot gebruik?
Algemeen aangehaalde leiding is ongeveer 20% tot 80% van gegradeerde skootkapasiteit, en jou masjienhandleiding is die gesag. Onder daardie band loop die verblyftyd lank en hitte-sensitiewe materiaal degradeer. Bo dit is daar nie plek vir 'n behoorlike kussing nie en minder tyd om 'n byna vol vat te smelt.
Is 'n hoër L/D beter vir spuitgiet?
Nie outomaties nie. Meer lengte gee meer volledige smelting en 'n meer eenvormige smelt, wat kwaliteit verbeter. Dit hou ook meer materiaal langer warm, wat hittesensitiewe harse afbreek. Die regte L/D smelt jou materiaal heeltemal sonder om dit langer te hou as wat dit nodig het.
My dele vergel. Is dit 'n L/D-probleem?
Gewoonlik is dit 'n verblyftydprobleem, wat 'n skootgrootte-tot-vat-kapasiteit probleem is. Begin eers die koshuisberekening. As 'n klein deel in 'n groot vat kook, sal geen temperatuurverstelling en geen skroefgeometrie dit regmaak nie. 'n Kleiner skroefdeursnee, of 'n kleiner masjien, sal.