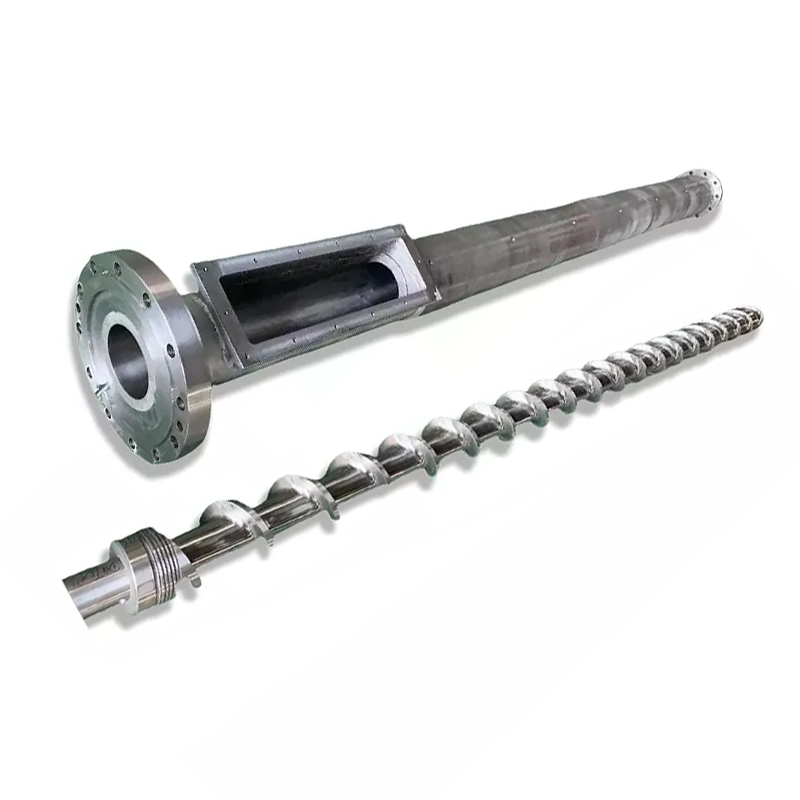
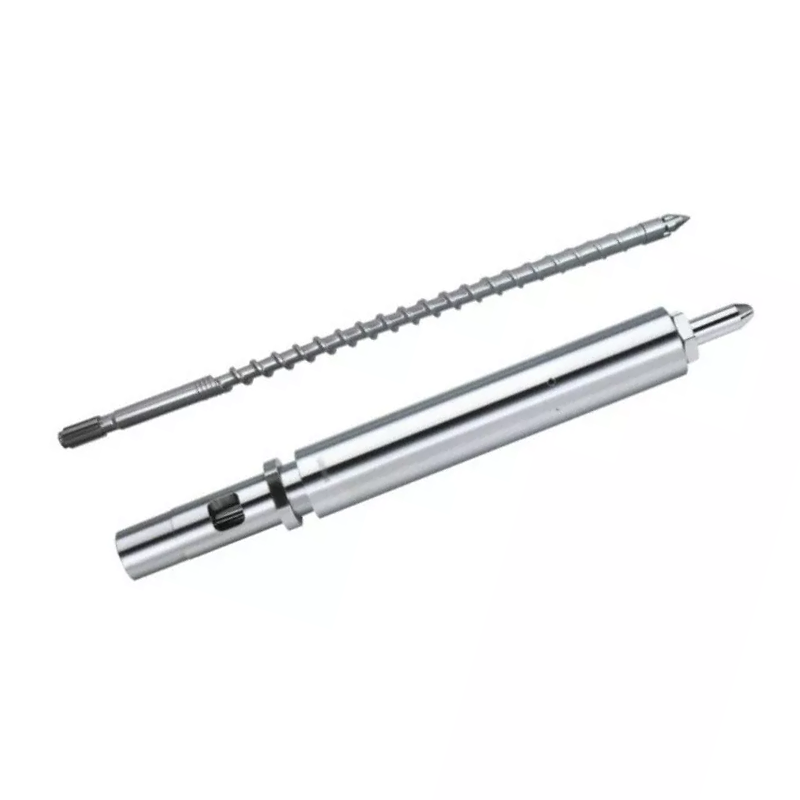
'n WPC-vorm kan nie uit 'n produkfoto en buite-afmetings gekies word nie. Die gereedskap moet ooreenstem met die hout-plastiek-formule, profielgedeelte, uitset, ekstruderafvoer, kalibrasiemetode, verkoelingslyn en die prestasietoetse wat vir die voltooide bord of profiel gebruik word.


Vinnige antwoord
Om 'nWPC-ekstrusievorm, stuur die finale deursnit met toleransies, die volledige polimeer- en houtvulformule, materiaalvoorbereidingsmetode, teikenuitset en lynspoed, ekstruder-koppelvlak, stroomaf-verkoelingsuitleg en 'n aanvaardingsplan vir voltooide produk. Merk sigbare oppervlaktes, kritieke mure, interne ribbes, holtes, radiusse en enige bosseleer- of skuurtoelating op die tekening.
Moenie die gereedskap uit 'n droë dimensionele verslag alleen aanvaar nie. Voer die ooreengekome formule deur die beoogde lyn, laat die profiel afkoel, meet dan afmetings, muur- en ribdikte, reguitheid, draai, oppervlaktoestand en massa per lengte. Produkprestasietoetse bly die verantwoordelikheid van die finale produkvervaardiger.
Koop 'n vormstelsel, nie 'n geïsoleerde staalblok nie
Die ekstrusievorm skep die warm profiel soos die WPC-smelt die ekstruder verlaat. Daardie profiel is steeds sag en in staat om van vorm te verander. Kalibreerders, verkoelingsgedeeltes, ondersteuning, afhaal- en snytoerusting hou dit dan vas en stabiliseer dit. 'n Matrys wat korrek op 'n bank lyk, kan 'n onstabiele profiel produseer as daardie stroomaf-onderdele nie daarby pas nie.
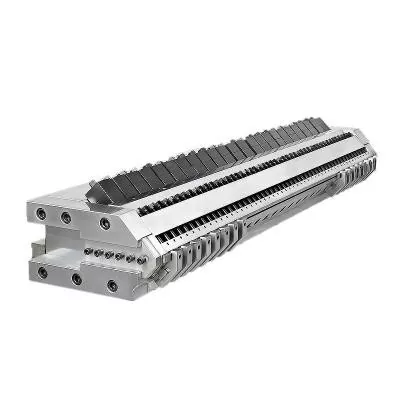
Nanhaiya se WPC-vormreeks gebruik staalliggame met geharde en gepoleerde oppervlaktes. Die vorms is CNC-bewerk en hittebehandel, en opsionele verkoelingskanale is beskikbaar. Die produkomvang dek blaaie, borde en profiele, insluitend dekke, heinings, panele en buitemeubelkomponente gemaak van PE of PP met houtvuller.
| Koop item | Sy werk | Wat moet in die kwotasie verskyn |
|---|---|---|
| Adapter en inlaat | Verbind die ekstruderafvoer met die profielvloeipad | Flens, boutpatroon, register, seël, smeltinlaat, middelhoogte, verwarmer en sensorbesonderhede |
| Ekstrusie sterf | Versprei smelt en vorm die warm profielgedeelte | Liggaams- en insetseltekeninge, materiaal, behandeling, verhittingsones, vloei-oppervlakafwerking en verstellingspunte |
| Kalibrator of grootte gereedskap | Ondersteun kritieke oppervlaktes en afmetings tydens vroeë afkoeling | Aantal seksies, kontakoppervlaktes, vakuum- of waterverbindings, verstelling en montering |
| Verkoeling gereedskap | Verwyder hitte terwyl die profiel ondersteun word | Verkoelingskanale, watervereistes, tenk- of plaatuitleg en aansluitingsgroottes |
| Verander dele | Laat beplande produkvariante toe of vervang roetinedrag-items | Tekennommers, verenigbaarheidsmatriks, ekstra hoeveelheid en veranderingsprosedure |
| Hantering en ondersteuning | Plaas die gereedskap en beskerm die ekstruderverbinding | Onderdeelgewigte, optelpunte, staander, relings, middellynverstelling en bergtoebehore |
| Dokumentasie | Beheer vervaardiging, installering, werking en toekomstige vervanging | Goedgekeurde tekeninge, stuk materiaal, inspeksie rekords, handleiding en onderdele lys |
Ons fabrieksaansig:die frase "een stel WPC-vorm" is te vaag vir prysvergelyking. Een verskaffer mag slegs die verhitte matrysbak kwoteer. Nog 'n ander kan die adapter, verskeie kalibreerders, verkoelingsplate, stutte, spaarverwarmers en ingebruiknemingsleiding insluit. Ons vra die koper om 'n lynitem omvang te vergelyk voordat die totaal vergelyk word.



Die finale profieltekening is die beginpunt
'n Katalogusfoto wys die produkfamilie, maar dit verberg die inligting wat gereedskap beheer. Ons benodig 'n deursnee-aansig met afmetings en toleransies. Die tekening moet ook die oppervlaktes identifiseer wat met clips, hegstukke, rame of ander profiele pas, want daardie kenmerke verdien dikwels strenger beheer as 'n dekoratiewe gesig.
Vir 'n hol profiel, gee elke muur en web dimensie. Moenie die interne holtes as 'n artistieke patroon verlaat nie. Hul geometrie beïnvloed materiaalverspreiding, verkoeling, styfheid, profielgewig en hoe die gedeelte optree onder afvoer.
- Algehele breedte, hoogte en profieloriëntasie
- Muurdikte op elke buitekant
- Interne web dikte en posisie
- Holte grootte, hoeveelheid en geometrie
- Hoek en interne radiusse
- Groewe, tonge, clips en bevestigingsones
- Kritiese toleransies en inspeksiedatums
- Toegelate boog, draai en reguitheid
- Teikenmassa per lengte-eenheid
- Sigbare gesigte en oppervlak-defekgrense
- Bosseleer-, skuur- of borseltoelaag
- Sny lengte en stroomaf sny metode
- Soliede, hol, bedekte of saamgeëxtrudeerde konstruksie
- Goedgekeurde meestermonster en hersieningsdatum
Moenie die matrysopening as 'n kopie van die koue voltooide profiel bewerk nie.Die warm WPC-afdeling kan verander deur die swel, aftrek, kalibrasie en verkoeling. Gereedskapvergoeding moet ontwikkel word rondom die werklike formule, uitset en stroomafstelsel.
Ons fabrieksaansig:'n skoon 3D-weergawe is nuttig vir verkope, maar dit is 'n swak vervaardigingsdokument. Ons vra watter oppervlaktes saam met 'n ander deel, watter muur beheer sterkte, watter gesig die kliënt sien en waar die plant variasie kan aanvaar. Daardie prioriteitskaart is nuttiger as om dieselfde streng toleransie op elke lyn te plaas.


WPC is 'n familie van formules, nie een grondstof nie
'n Gereedskapmaker benodig meer as die letters WPC. Die polimeer kan PE, PP of PVC wees. Die houtkomponent kan verskil in spesie, deeltjievorm, grootteverspreiding en vogtoestand. Formules kan ook minerale vuller, smeermiddel, koppelmiddel, pigment, stabiliseerder, skuimmiddel of herwonne materiaal bevat.
Nanhaiya se WPC-vormbladsy identifiseer PE en PP met houtvuller as teikenmateriaal. Sy produk- en toepassingsreeks dek ook PVC-skuimbord en gespesialiseerde PE-hout-plastiekverwerking. Gee die presiese produksieformule sodat die vorm ontwerp is vir die materiaal wat dit sal binnegaan.
| Formule-invoer | Waarom die gereedskapverskaffer dit nodig het | Wat om te stuur |
|---|---|---|
| Matriks polimeer | Verander smeltgedrag, temperatuurvenster, aftrek en verkoelingsreaksie | Presiese harsgraad, verskafferdatablad en persentasie |
| Hout komponent | Beïnvloed voergedrag, vloeiweerstand, voglading en oppervlakvoorkoms | Houttipe, meel of vesel, deeltjiereeks, grootmaatdigtheid, vogtoestand en persentasie |
| Minerale vuller | Verander viskositeit, gewig, slytasie en oppervlak | Materiaalnaam, deeltjiedata, behandeling en persentasie |
| Smeermiddel en verwerkingshulpmiddel | Beïnvloed die vrystelling, druk, oppervlak en stroomaf behandeling | Produknaam, byvoegtempo en mengvolgorde |
| Koppelmiddel en stabiliseerder | Verander die samestelling en finale produk prestasie | Graad en persentasie, plus enige verwerkingsbeperkings |
| Pigment of doplaag | Beïnvloed sigbare oppervlak, termiese reaksie en mede-ekstrudering uitleg | Kleurstelsel, laagdikte-teiken, mede-ekstruderposisie en vloeiverhouding |
| Herwinde inhoud | Kan viskositeit, kontaminasie en vogvariasie byvoeg | Bron, voorbereiding, maksimum persentasie en lotvariasie |
| Skuimstelsel | Verander digtheidsontwikkeling, druk en dimensionele herstel | Volledige formulering, teikendigtheid en verwerkingsvenster |
Die Amerikaanse Departement van Landbou se Bosprodukte-laboratorium verduidelik dat WPC-vog verwyder kan word voor verwerking, tydens 'n aparte samestellingstap of in 'n inlyn-ekstrusieproses. Sy tegniese hoofstuk merk ook op dat WPC-produsente verskillende toerustingroetes gebruik, insluitend vooraf saamgestelde korrels deur 'n enkele skroef, eenstap-tweeskroefsamestelling en -profilering, en tandemstelsels. Die vorm moet ooreenstem met die roete wat sy smelt voorsien.
Verwysingsformulereël:plaas een goedgekeurde formule en voorbereidingsmetode in die gereedskapooreenkoms. Toekomstige veranderinge is moontlik, maar die span benodig 'n basislyn wanneer druk, oppervlak, afmetings of uitset verander.
Vog verdien sy eie lyn in die RFQ. Borrels, speldegate en 'n onstabiele oppervlak by die vorm kan begin tydens berging, droog, meng, voer of ontluchting. ’n Gepoleerde vloeioppervlak kan nie water wat in die verbinding agterbly, verwyder nie.
Pas die vorm by die manier waarop die WPC-smelt geproduseer word
'n Vooraf saamgestelde WPC-korrel wat deur 'n enkelskroefprofieler loop, bereik die vorm anders as 'n droë mengsel wat in een tweeskroef-proses gemeng en gevorm word. Die uitset kan verskillende drukstabiliteit, temperatuurverspreiding en sensitiwiteit vir skermbeperking hê. Vra die vormverskaffer om die ekstruder en adapter te hersien, nie net die profiel nie.
| Produksie roete | Tipiese aankoopfokus | Inligting benodig by die vorminlaat |
|---|---|---|
| Vooraf saamgestelde korrels en enkelskroef-profilering | Bestendige vervoer, smelting, drukgenerering en profielvorming | Pelletgraad, vog, skroefdeursnee, uitset, smelttemperatuur, drukbereik en filtrasie |
| Een-stap dubbelskroefsamestelling en profilering | Voeding, vermenging, vogverwydering en vorming in een aaneenlopende roete | Volledige formule, toevoerplan, ventilasie, skroefkonfigurasie, afvoerdruk, temperatuur en tempovariasie |
| Tandem ekstrusie | Skei samestelling of droogdiens van finale druk- en profileringsdiens | Oordragmetode, tweede-ekstruderdata, smelttoestand, beheerlogika en ontsteldhantering |
| Geëxtrudeerde dop of funksionele laag | Stabiele laagverspreiding en adhesie rondom die profiel | Kern- en dopformules, vloeiverhouding, inlaatoriëntasie, individuele drukke en laagdikte-aanvaarding |
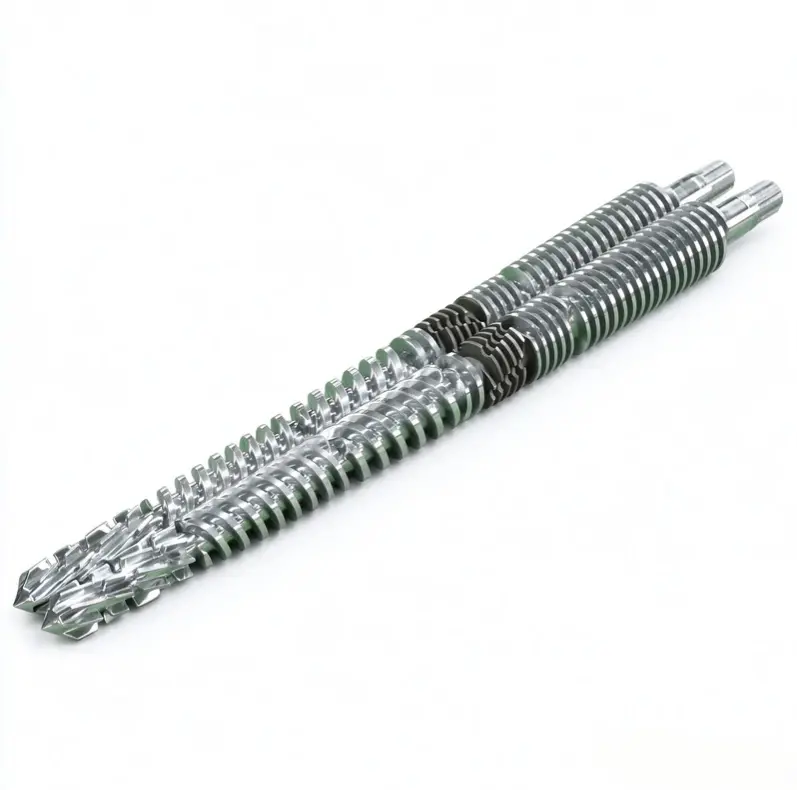
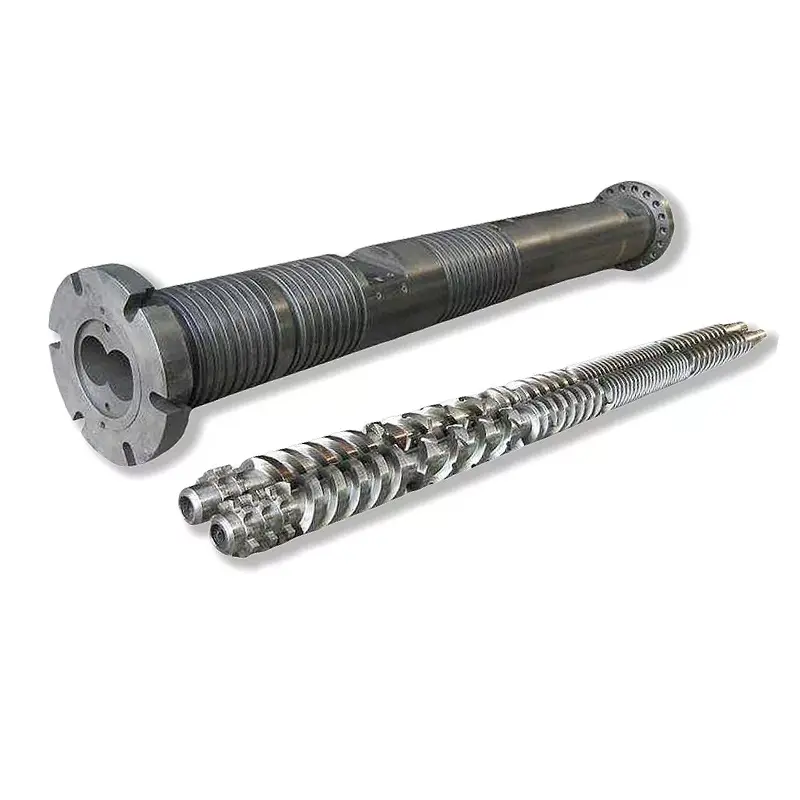
Nanhaiya voorradeenkele skroewe, parallelle dubbele skroewe, koniese dubbelskroefvateenplastiek ekstruder masjiene. Kies die plastiseringsafdeling volgens die proseswerk. Ontwerp dan die vorm rondom die smelttoestand wat die gedeelte kan handhaaf.
Vir skuurhout en mineraalgevulde formules, hersien die skroef- en vat-slytasiepakket voordat die vormbeperking verhoog word. Nanhaiya se bestaande gids,Skroefvat vir WPC-ekstrusie: Hoe om hout-plastiekdra te stop, dek ventilasie, temperatuur en oppervlakkeuse sonder om die profielgereedskapsbesluite in hierdie artikel te dupliseer.
Ons fabrieksaansig:wanneer 'n nuwe vorm druk verhoog, word die dobbelsteen dikwels dadelik geblameer. Soms is die beperking verkeerd. Soms kan die skroef nie 'n eenvormige, volledig voorbereide smelt teen die verlangde tempo verskaf nie. Ons vergelyk druk voor en na veranderinge, kontroleer die skerm en materiaal toestand, en bevestig die ware netto uitset voordat die vloeipad weer gesny word.

Profielvloei moet saam by die dobbelsteenuitgang aankom
'n WPC-profiel kan dik buitemure, dun interne webbe, diep groewe en klein hoeke in een afdeling bevat. Elke pad weerstaan vloei anders. As die smelt een area te vinnig bereik en 'n ander te stadig, kan die profiel trek, draai, skeur of ongelyke digtheid en oppervlak toon.
Die gereedskapontwerp gebruik oorgangsvorm en plaaslike vloeiweerstand om die seksie te balanseer. Die teiken is nie identiese spoed by elke interne punt nie. Die teiken is 'n stabiele profiel by die uitgang wat die kalibreerder kan ondersteun sonder oormatige regstelling.
Buitemure
Sigbare gesigte benodig stabiele toevoer en 'n toepaslike oppervlak by die matryslip. Dik dele dra ook meer hitte in die kalibreerder en kan stadiger afkoel as dun kenmerke.
Interne webbe
Dun ribbes is kwesbaar vir onvolledige vulling of skeur. Hul voerpaaie, aansluitings en stroomaf-ondersteuning moet sigbaar wees in die gereedskap- en aanvaardingstekeninge.
Groewe en hoeke
Klein kenmerke kan plaaslike vloei en afrondingsprobleme versterk. Merk die funksionele rande sodat gereedskapkorreksie fiksheid beskerm in plaas daarvan om 'n nie-kritiese oppervlak te verbeter.



Ons fabrieksaansig:'n vormregstelling moet 'n afgemete rede hê. Ons merk waar die profiel swaar, dun, vinnig, stadig of verwronge is, en verander dan die verantwoordelike vloeiarea in beheerde stappe. Om 'n lip te slyp omdat die profiel "verkeerd lyk", kan een defek vir 'n ander verruil en die rekord wat nodig is vir die volgende stel verwyder.
Kalibrasie en verkoeling bepaal die koue profiel
Die ekstrusiematrys vorm 'n warm gedeelte. Die kalibreerder vestig en ondersteun kritieke oppervlaktes terwyl hitte die materiaal verlaat. Verkoeling gaan voort deur plate, tenks of spuitafdelings, en die aftrek beweeg die profiel onder beheerde spanning. Hierdie komponente moet 'n middellyn en spoedverwysing deel.
Nanhaiya bied opsionele verkoelingskanale in sy WPC-vorms. Spesifiseer die doel van elke stroombaan, inlaat- en uitlaatgrootte, watergehaltevereiste, bedryfstemperatuur en beskikbare vloei. Die aanleg moet ook toegang beplan vir die skoonmaak van kanale wat skaal of puin kan versamel.
| Stroomaf invoer | Effek op die profiel | Koperdata om te verskaf |
|---|---|---|
| Kalibrator kontak en ondersteuning | Hou geselekteerde buitevlakke, groewe, rande of holtes soos die gedeelte afkoel | Kalibratortekening, lengte, aantal fases, vakuummetode en verstellingsreeks |
| Koelwater toestand | Verander hitteverwyderingstempo en dimensionele stabilisering | Toevoertemperatuurreeks, vloei, druk, waterkwaliteit en hersirkulasiestelsel |
| Afstand van matrijs tot kalibreerder | Verander ongesteunde warmprofielgedrag voor grootte | Lynuitleg, verstelbereik en opstarttoegang |
| Aftrek tipe en belyning | Stel lynspoed en kan die profiel oneweredig trek | Band- of baanuitleg, spoedreeks, kontaklengte en middelpunthoogte |
| Sny en stapel | Kan beweging openbaar of skep na primêre verkoeling | Snylengte, saag- of snyertipe, steuntafel en stapelmetode |
Moenie koue afmetings by die matrys se uitgang belowe nie.Kom ooreen waar en wanneer elke dimensie gemeet sal word na afkoeling. Gebruik dieselfde kondisionerings- en meetmetode vir goedkeuringmonsters en produksiebeheer.
Die USDA Forest Products Laboratory se profiel-ekstruderingsnavorsing beskryf 'n proses waarin die gesmelte WPC deur 'n matrys gevorm is, gevolg deur 'n afmetingsmatrys, waterspuittenk en trekker. Daardie volgorde is 'n nuttige herinnering: die vormresultaat behoort tot die hele lyn, selfs wanneer die vorm as een item gekoop word.
Spesifiseer vormkonstruksie, behandeling en inspeksie
Nanhaiya vervaardig sy WPC-vorms van staal en beskryf hoësterkte-legeringsstaal met geharde en gepoleerde oppervlaktes vir die werkareas. Elke vorm is CNC-bewerk, hittebehandel en gepoleer. Die finale ooreenkoms moet daardie algemene produkkenmerke omskep in komponentvlakvereistes.
- Materiaalgraad vir elke hoofkomponent
- Hittebehandeling en verharding omvang
- Voltooide hardheidvereiste en toetsplek
- Vloei-oppervlak afwerking vereiste
- Kritiese dimensies en toleransies
- Registers, dowels en monteerverwysings
- Verwarmer hoeveelheid, krag, spanning en verbindings
- Termokoppel tipe, ligging en kabelbesonderhede
- Druk- en smelttemperatuurpoorte
- Verkoelingskanaaltekening en druktoets
- Bevestigingsmateriaal, graad en ekstra hoeveelheid
- Vervangbare insetsel en slytasie-deeldefinisie
- Roesbeskerming, verpakking en bergingsmetode
- Materiaal, behandeling en dimensionele rekords
Moenie oral die hardste moontlike oppervlak aanvra nie. Die matrys liggaam, insetsels, hegstukke, adapter en ondersteuning het verskillende take. Die spesifikasie moet oppervlaktoestand, substraatsterkte, herstelmetode en korrosieblootstelling kombineer met die verwagte hout- en mineraalinhoud.


Verskafferskwalifikasie kan Nanhaiya's insluitproduksie toerusting, sertifikaat inligtingeninstallasie en onderhoud ondersteuning. Plaas vereiste dokumente en ondersteuning in die aankoopbestelling eerder as om op 'n algemene katalogusstaat staat te maak.
Gebruik die defekpatroon om die verantwoordelike sone te vind
WPC-profieldefekte kan begin in die grondstof, menger, voerder, skroef en vat, vorm, kalibreerder, verkoelingsafdeling of afvoer. Die ligging van 'n defek op die dwarssnit en die verandering daarvan oor tyd gee nuttige leidrade. Teken dit op voordat u temperatuur, spoed en gereedskap saam verander.
| Waargenome gebrek | Vorm tjeks | Ander lyntjeks | Verkrygingsles |
|---|---|---|---|
| Profiel draai in een herhaalbare rigting | Vloeibalans, muurkompensasie, matrysbelyning en ontladingstoestand | Kalibratorposisie, verkoelingsbalans en aftrekbelyning | Maak draai 'n afgemete aanvaarding item na volle afkoeling |
| Een muur of rib is dun | Plaaslike beperking, invoegposisie, neerslag, slytasie of beskadigde vloeioppervlak | Formule-konsekwentheid, vog, skermtoestand en uitsetstabiliteit | Merk elke kritieke muur en rib op die tekening |
| Interne web breek | Webvoerpad, aansluitingontwerp en uitgangondersteuning | Vog, kontaminasie, smeltvoorbereiding, spoed en onondersteunde afstand | Sluit 'n deursnee sny-inspeksie by die lopietoets in |
| Growwe of geskeurde oppervlak | Die-lip afwerking, neerslag, temperatuur en plaaslike vloei | Formule, smeermiddelbalans, vog, dispersie en lynspoed | Keur 'n fisiese oppervlakmonster goed onder 'n genoemde formule |
| Borrels of speldegate | Ophou sones en plaaslike oorverhitting | Houtvog, droging, voeding, ventilasie en vlugtige verwydering | Teken vogvoorbereiding en ventilasieprestasie in die toetsplan aan |
| Bruin of swart merke | Dooie sones, neerslae, oormatige plaaslike temperatuur en skoonmaakskade | Vatafsettings, termiese geskiedenis, afskakelpraktyk en besmette voer | Vra vir 'n gedokumenteerde opstart-, afskakel- en skoonmaakprosedure |
| Afmetings dryf tydens 'n hardloop | Termiese beweging, los aanpassing, slytasie en verkoelingskanaal toestand | Uitset, temperatuur, druk, vakuum, water en aftrekspoed | Gebruik tydsame monsterneming deur 'n stabiele lopie, nie een vroeë monster nie |
| Hoë druk en lae uitset | Beperkte vloei, geblokkeerde pad, ongeskikte oorgang of lae matrijstemperatuur | Skermblokkasie, verslete skroef, voerbeperking en materiaalviskositeit | Definieer drukligging en 'n bruikbare bedryfsvenster |
Praktiese diagnostiese metode:merk bo, onder, links en regs op die ekstrudate en finale profiel. Teken dieselfde oriëntasie deur die kalibreerder aan. As die defek na 'n lynkomponent roteer of verander, het die ondersoek 'n beter beginpunt as 'n algemene opdrag om die vorm aan te pas.
Ons fabrieksaansig:ons is versigtig wanneer 'n gebrek slegs beskryf word as "die oppervlak is sleg." Ons vra waar dit verskyn, of dit aaneenlopend is, wanneer dit begin na aanvang, watter formule-lot loop en wat gebeur met druk. 'n Naby foto met oriëntasie en 'n behoue gedeelte spaar dikwels meer tyd as 'n lang boodskap.

WPC-ekstrusievorm RFQ kontrolelys
'n Volledige RFQ maak kwotasies vergelykbaar en gee die ingenieurspan 'n duidelike verwysingsvoorwaarde. Gebruik een hersieningsnommer oor die produktekening, formule, lynuitleg en aanvaardingsdokument.
- Identifiseer die finale produk.Vermeld dek, heining, deurraam, plafon, paneel, afwerking of 'n ander profiel. Verduidelik die toediening en watter oppervlaktes sigbaar of funksioneel is.
- Heg die beheerde deursnit aan.Sluit afmetings, mure, ribbes, holtes, radiusse, datums, toleransies, reguitheid, draai en teikenmassa per lengte in.
- Verskaf die volledige formule.Lys polimeergraad, houtsoort en -inhoud, minerale vuller, smeermiddel, koppelmiddel, stabiliseerder, pigment, herwonne inhoud en enige skuim- of doplaagstelsel.
- Beskryf materiaal voorbereiding.Gee inligting oor droog, vermenging, samestelling, korrelvorming, berging, massadigtheid en vogbeheer.
- Definieer die ekstrusieroete.Noem enkelskroef, parallelle tweeling, koniese tweeling of tandem; skroef deursnee; uitset; lynspoed; filtrasie; normale druk; en temperatuur venster.
- Beheer die meganiese koppelvlak.Heg die flens, register, boutsirkel, smeltinlaat, verseëlvlak, middelhoogte, ondersteuning, opheffing en spasieomhulsel aan.
- Lys elektriese en nutsdata.Gee spanning, frekwensie, verwarmerbeheer, termokoppeltipe, kabelstandaard, koelwatertemperatuur, vloei, druk en kwaliteit.
- Wys die stroomaf-uitleg.Sluit kalibratorafdelings, vakuum- of waterverbindings, verkoelingstenks, steuntafels, afvoer, bosseleereenheid, snyer en beskikbare verstelling in.
- Definieer oppervlakwerk.Noem of die produk die lyn glad laat, gebosseleer, geskuur of geborsel en hoeveel materiaal die sekondêre proses verwyder.
- Lys elke verskafde komponent.Aparte adapter, matrysbak, insetsels, kalibreerders, verkoelingsplate, verwarmers, sensors, seëls, hegstukke, staanders, gereedskap en onderdele.
- Versoek die tegniese lêer.Sluit tekeninge, materiaallys, materiaal- en behandelingsrekords, inspeksieverslag, elektriese lys, verkoelingsdiagram, handleiding en onderdelelys in.
- Skryf die aanvaardingstoets.Noem die formule, profiel, uitset, spoed, loopduur, prosesrekords, steekproeffrekwensie, dimensionele limiete, oppervlakmonster en klaarproduktoetse.
Waarskuwing vir vervanging:moenie 'n verslete vorm as die enigste definisie van die nuwe stel gebruik nie. Kombineer oorspronklike tekeninge, masjienkoppelvlak-afmetings, 'n goeie behoue profiel en die rede vir vervanging. Die kopiëring van verslete vloeikenmerke kan die ou defek reproduseer.
Vir 'n PVC- of WPC-bordlyn, hersien dieKoniese dubbelskroefvat van PVC-bordmet die gereedskappakket. Vir hoë-uitset of saamgestelde pligte, vergelyk diemede-roterende parallelle dubbelskroefloopen die breërparallelle dubbelskroefreeks. Hierdie skakels ondersteun toerustingkeuse; die finale keuse hang steeds af van die formule en prosesroete.
Aanvaar die vorm met 'n beheerde produksielopie
Begin met komponentinspeksie, bewys dan die vormingsresultaat op die lyn. Die ooreengekome WPC-formule maak saak omdat 'n ander polimeer, houtinhoud, vogtoestand of smeermiddelstelsel druk, oppervlak en dimensionele herstel kan verander.
| Aanvaarding stadium | Wat om te verifieer | Rekord om te behou |
|---|---|---|
| Dokument hersiening | Tekenhersienings, komponentlys, materiaal en behandelingsomvang, verwarmers, sensors, verkoelingsbane, onderdele en handleidings | Getekende dokumentregister |
| Bank inspeksie | Kritieke koppelvlakke, registers, openinge, insetsels, seëlvlakke, hegstukke, vloeioppervlakke en samestelling-oriëntasie | Dimensionele en visuele verslag gekoppel aan onderdeelnommers |
| Installasie | Sentrumhoogte, flenspas, ondersteuning, hystoegang, verwarmerbedrading, sensors, waterverbindings en belyning vir kalibrators | Installasie kontrolelys en foto's |
| Verhitting | Sone-identifikasie, kontroleerderreaksie, sensorlesing, stroomtrekking, lekkasie en verkoelingskanaaltoestand | Sonekaart en gestabiliseerde lesings |
| Produksielopie | Goedgekeurde formule, voervoorbereiding, uitset, lynspoed, temperature, druk, motorlading, verkoeling en afvoertoestande | Tydgebaseerde prosesblad en behoue grondstofmonster |
| Profiel inspeksie | Buiteafmetings, muur- en ribgedeeltes, reguitheid, draai, oppervlak, kleur, massa per lengte en pas by paskomponente | Metings gekoppel aan snyposisie en produksietyd |
| Verandering en herstel | Ooreengekome aanpassing, normale stop en herbegin, of een grootte of kleurverandering wanneer dit saak maak vir daaglikse produksie | Operator afteken en oorblywende aksie lys |
Die voltooide produk kan toetse nodig hê wat veel verder gaan as profielafmetings.ASTM D7031is 'n gids vir die evaluering van meganiese en fisiese eienskappe van WPC-produkte, en dit verklaar dat gebruikers die toetse wat geskik is vir die toepassing moet kies.ASTM D7032-21dek prestasiegraderings vir WPC- en plastiekhoutdekplanke, traptrappe, wagte en leunings.
Vir natuurlike veselversterkte saamgestelde dekplanke,ISO 16616:2015verskaf toetsmetodes, terwylISO 19821:2017adresse span gradering. Bevestig die toepaslike uitgawe, nasionale kode en produkomvang voordat die kontrak geskryf word. Die vorm dra nie die voltooide produk se voldoening nie.
Ons fabrieksaansig:die beste oorhandiging is 'n stabiele prosesvenster en 'n stel naspeurbare monsters. Ons wil weet watter formule geloop het, hoe vinnig die lyn beweeg het, waar druk gesak het, hoe verkoeling gestel is en wanneer elke monster gesny is. Een mooi bord wat op 'n tafel geplaas is, verduidelik nie of die lyn dit kan herhaal nie.

Gereelde vrae
Watter inligting word benodig om 'n WPC-ekstrusievorm aan te haal?
Stuur die finale profieltekening met toleransies, die volledige WPC-formule, materiaalvoorbereidingsmetode, ekstruder- en adapterbesonderhede, teikenuitset en lynspoed, verkoeling- en afvoer-uitleg, oppervlakvereistes, omskakelingsplan, beskikbare hulpmiddels en 'n meetbare aanvaardingstoets. 'n Fisiese produkmonster is nuttig, maar dit behoort nie die beheerde tekening te vervang nie.
Kan een WPC-vorm PE-, PP- en PVC-gebaseerde houtsamestellings laat loop?
Dieselfde voltooide vorm maak nie die materiale uitruilbaar nie. PE-, PP- en PVC-gebaseerde WPC-formulerings kan verskil in vloei, temperatuurvenster, smering, aftrek en verkoelingsreaksie. Ons hersien die presiese formule en verwerkingsroete voordat ons besluit of een gereedskapliggaam en aparte insetsels prakties is en of toegewyde gereedskap veiliger is.
Sluit 'n WPC-ekstrusievorm die kalibreerder in?
Die aangehaalde omvang moet sê. Die ekstrusie-matrys vorm die warmsmelt, terwyl die kalibreerder, verkoelingsafdelings en afvoer die profiel vashou en stabiliseer terwyl dit afkoel. Vra vir 'n lyn-item gereedskaplys wat die matrijs, adapters, kalibreerders, verkoelingsplate, seëls, verwarmers, sensors identifiseer en onderdele verander.
Waarom draai of buig die WPC-profiel na die vorm?
Draai of buiging kan afkomstig wees van ongelyke matrysvloei, ongebalanseerde muur- of webgedeeltes, ongelyke verkoeling, kalibratorbelyning, onstabiele uitset, nie-eenvormige temperatuur of 'n wanbelynde afvoer. Meet die rigting en tydsberekening van die vervorming voordat verskeie veranderlikes aangepas word. Die volledige vorm- en verkoelingstelsel moet nagegaan word.
Watter materiaal gebruik Nanhaiya vir WPC-vorms?
Nanhaiya se WPC-vormbladsy lys staal en beskryf hoësterkte-legeringsstaal met geharde en gepoleerde oppervlaktes. Elke vorm is CNC-bewerk en hittebehandel, met opsionele verkoelingskanale. Die goedgekeurde kwotasie moet die presiese graad, behandelingsomvang, vloei-oppervlakafwerking en inspeksierekords vir die projek identifiseer.
Hoe moet 'n hol WPC-dekprofiel gespesifiseer word?
Verskaf die volledige deursnee met buitenste afmetings, muur- en ribdiktes, holte-geometrie, radiusse, kritieke toleransies, sigbare vlakke, bosseleer- of skuurtoelae, teikenmassa per lengte en die finale produktoetsstandaard. Merk watter afmetings funksioneel is sodat die gereedskapmaker weet waar verstelling die belangrikste is.
Kan die vorm voldoen aan WPC-dekstandaard-standaard?
Nee. Die vorm beheer profielvorming, maar finale produkprestasie hang ook af van die formule, samestelling, vogbeheer, ekstrusietoestande, verkoeling en produksiekwaliteitstelsel. Die vervaardiger moet die voltooide dekbedekking aan die toepaslike vereistes toets, soos die geselekteerde ASTM, ISO of nasionale standaard.
Hoe moet 'n WPC-ekstrusievorm aanvaar word?
Inspekteer die goedgekeurde tekeninge, materiale, behandeling, koppelvlakke, verwarmers, sensors, vloeioppervlakke en verander eers onderdele. Begin dan die ooreengekome produksieformule teen 'n genoemde profiel, uitset en lynspoed. Teken prosestoestande aan en meet die afgekoelde profiel se afmetings, muur- en ribgedeeltes, reguitheid, draai, oppervlak, massa per lengte en enige toetse wat deur die produkspesifikasie vereis word.
Tegniese inhoud voorberei uit Nanhaiya se huidige WPC-vorm, skroefvat, toerusting en diensbladsye. Eksterne tegniese ondersteuning is beperk tot amptelike USDA-, ASTM- en ISO-bronne. Finale gereedskapafmetings, materiale, behandeling, lynomvang en aanvaardingskriteria word deur die goedgekeurde projekdokumente beheer.