’n Vatflens lyk eenvoudig totdat die nuwe deel die masjien bereik. Dan kan 'n klein fout in die register, boutsirkel, seëlvlak of smeltgang installasie stop. Hierdie gids wys aankoop- en instandhoudingspanne hoe om 'n ou monster, masjienkoppelvlak en bedryfsplig in 'n beheerde flensspesifikasie te verander.



Vinnige antwoord
Om 'nextruder vat flens, stuur 'n beheerde tekening wat die boor, buitediameter, dikte, lokaliseringsregister, boutpatroon, seëlvlak, materiaal, oppervlakbehandeling en parende dele identifiseer. Voeg die werklike temperatuur- en drukbasis, ekstruder- of matrijskopmodel, hoeveelheid en inspeksievereistes by.
Moenie 'n pasgemaakte masjienflens van die woorde "ANSI", "DIN", "JIS" of "PN16" alleen bestel nie. Daardie verwysings kan 'n standaard pypflens definieer slegs wanneer die volledige standaardbenaming en diensbasis vermeld word. 'n Ekstruderverbinding benodig gewoonlik sy eie koppelvlaktekening, selfs wanneer die een kant 'n erkende flenspatroon volg.
Identifiseer eers watter soort flens jy koop
Verkrygingsfoute begin dikwels wanneer drie verskillende komponente almal 'n flens genoem word. 'n Standaard pypflens, 'n pasgemaakte ekstrudervatflens en 'n oorgangsadapter kan op 'n foto soortgelyk lyk. Hulle word nie op dieselfde manier gespesifiseer nie.
| Komponent | Wat definieer dit | Vernaamste verkrygingsrisiko |
|---|---|---|
| Standaard pypflens | Presiese standaard, uitgawe, nominale grootte, klas of PN, bekleding, materiaal, boring en verbindingstipe | 'n Kort etiket soos "DIN-flens" kan na meer as een dimensionele en graderingstelsel verwys |
| Pasgemaakte ekstrudervatflens | Beheerde masjientekening, paringsvat of adapter, register, boutpatroon, smeltboor, seëlfunksie en diensplig | Gebruik 'n pyp-flenstafel vir 'n masjinerie-koppelvlak wat pasgemaakte lokalisering- en vloeikenmerke het |
| Die-kop adapter flens | Twee koppelvlakke plus die interne smeltoorgang, oriëntasie, ondersteuning en sensor- of skermpakvereistes | Albei punte pas afsonderlik, maar die saamgestelde vloeipad, middellyn of bout-oriëntasie nie |
Nanhaiya se huidigevat flens reeksdek ronde staalflense met flensverbindings en aanpasbare poortgroottes. ANSI-, DIN- en JIS-patrone is beskikbaar, tesame met volledig pasgemaakte afmetings vir plastiek-, chemiese-, granulasie- en masjinerietoepassings.
Ons fabrieksaansig:die standaardnaam begin 'n tegniese gesprek; dit voltooi nie die tekening nie. Ons vra eers waar die deel sit, wat dit plaas, wat dit verseël en wat daardeur gaan. Sodra daardie funksies duidelik is, word die korrekte afmetings baie makliker om te beheer.


Die afmetings wat bepaal of die flens pas
'n Nuttige tekening skei grootte van funksie. Die boutgate skep klemkrag, die register plaas die dele, die gesig dra die seël en die boring dra die smelt of prosesmedium. Om een kenmerk te vra om vir 'n ander te vergoed, skep moeilike montering en onsekere verseëling.
| Tekenkenmerk | Hoekom dit saak maak | Wat die koper moet meld |
|---|---|---|
| Buite deursnee | Beheer koevert, gereedskaptoegang en klaring naby verwarmers, wagte of stutte | Nominale grootte, toleransie en enige beperkte sektor |
| Sentrale boor of smeltgang | Beheer vloeikontinuïteit en die interne stap by die gewrig | Deursnee, toleransie, oorgangsvorm, rigting en oppervlakvereiste |
| Algehele en plaaslike dikte | Beïnvloed boutkoppeling, styfheid, belyning en saamgestelde lengte | Datumvlakke, diktes, teenborings en naaflengte |
| Lokalisering van register of tap | Vestig konsentriese samestelling in plaas daarvan om op boutgatvryhoogte staat te maak | Manlike of vroulike kenmerk, deursnee, diepte, pas en inloop |
| Bout patroon | Verskaf die klemverbinding en stel hoekoriëntasie vas | Hoeveelheid, steek-sirkel deursnee, gat grootte, skroefdraad, diepte en hoek datum |
| Seël gesig | Skep die beoogde kontak met 'n pakking, ring, groef of metaalvlak | Gesigtipe, afmetings, afwerking, seëlspesifikasie en toelaatbare skade |
| Meetkundige kontroles | Hou die boring, register en seëlvlak korrek verwant | Datums plus vereiste platheid, loodregte, posisie, koaksialiteit of uitloop |
| Oriëntasie kenmerke | Belyn verwarmers, sensorpoorte, sleutelgate, wagte of asimmetriese parende dele | Klokhoek vanaf een ondubbelsinnige datum |
ISO 286-1 verskaf 'n internasionale stelsel vir lineêre grootte toleransies en pasvorms, insluitend silinderkenmerke en die basiese-gat- en basiese-as-konsepte. ISO 1101 verskaf die simbooltaal vir vorm-, oriëntasie-, ligging- en uitloopkontroles. Hierdie standaarde help om die vereiste uit te druk, maar die ontwerper moet steeds die funksionele datums en toelaatbare waardes kies.
Boutgatvryhoogte is nie 'n lokaliseringstelsel nie.As die gekoppelde matryskop of adapter konsentries met die loopboring moet wees, definieer 'n register of 'n ander beheerde lokaliseringskenmerk. As jy boute vasdraai terwyl jy twee wanbelynde borings saam forseer, kan die gesig, seël of hegstukke beskadig en 'n skadelike interne trap laat.

ANSI, DIN, JIS en PN is nie volledige aankoopbeskrywings nie
Nanhaiya bied ANSI-, DIN- en JIS-opsies of 'n pasgemaakte standaard. Daardie reeks is nuttig wanneer 'n flens by gevestigde aanlegpype aansluit of by 'n bestaande streekpatroon moet pas. Die kwotasie benodig steeds die presiese dokument, uitgawe, nominale grootte, gradering, gesig, materiaal en enige projekwysiging.
ASME B16.5, byvoorbeeld, is getiteld vir pypflense en flenstoebehore vanaf NPS 1/2 tot NPS 24. Die omvang daarvan spreek druk-temperatuur-graderings, materiale, afmetings, toleransies, merk en toetsing aan. Dit is 'n sterk raamwerk vir komponente binne sy bestek, maar die titel daarvan verander nie elke ekstruderverbinding in 'n B16.5-flens nie.
Praktiese onderskeid:indien die flens deel van 'n drukpypgrens is, gebruik die toepaslike pypreëls en gekwalifiseerde ingenieursoorsig. As dit 'n pasgemaakte masjienkoppelvlak is, beheer dit met die goedgekeurde toerustingtekening en bedryfsplig. As dit beide rolle verrig, moet die aankooppakket aan beide stelle vereistes voldoen.
Standaard patroon
Noem die standaardnommer, jaar of uitgawe, grootte, klas of PN, bekleding, materiaalgroep en paringskomponent. Lys enige afwyking eksplisiet.
Pasgemaakte patroon
Maak die getekende tekening die gesag. 'n Verwysing na 'n standaard kan steeds geselekteerde drade, passings, simbole of toetsmetodes definieer.
Gemengde koppelvlak
Wys watter gesig 'n standaard volg en watter gesig gepasmaak is. Definieer die interne oorgang en hoekverwantskap tussen beide kante.
Ons fabrieksaansig:"selfde as die ou flens" is nuttige konteks, maar dit is nie 'n inspekteerbare vereiste nie. Ons plaas die presiese koppelvlak op 'n tekening en vra die koper om dit goed te keur. Dit gee produksie-, inspeksie- en installasiespanne dieselfde antwoord wanneer 'n meting bevraagteken word.
Drukklas kan nie van temperatuur en materiaal geskei word nie
Nanhaiya se vatflensbladsy bevat PN6, PN10, PN16, PN25, PN40 en PN63 opsies. Behandel dit as beskikbare spesifikasiekategorieë, nie as een universele werkdrukstelling nie. 'n Bruikbare gradering hang af van die toepaslike standaard, materiaal, temperatuur, geometrie, bout, seël en stelselontwerp.
Polimeerverwerking voeg toestande by wat 'n kort flensetiket nie kan beskryf nie. Die verbinding kan warmsmelt-, verhitting- en verkoelingsiklusse, masjienvibrasie, spuitkopgewig, samestellingvragte en skoonmaak sien. Noem normale en maksimum toestande, maar hou ontwerptoestande apart van roetine-prosesinstellings.
| Plig insette | Waarom die vervaardiger dit nodig het | Bewyse om aan te heg |
|---|---|---|
| Normale en maksimum temperatuur | Beïnvloed materiaalgedrag, seëlkeuse, termiese beweging en graderingsbasis | Prosesblad, verwarmerinstellings en gemete bedryfsreeks |
| Normale en maksimum druk | Definieer die meganiese en seëlplig onder die toepaslike ontwerpmetode | Instrumentasiereeks, bedryfsrekords en ontwerpvereistes |
| Druk medium | Gesmelte polimeer-, gas-, vloeistof- of plantpype kan verskillende ontwerp- en skoonmaakkontroles vereis | Materiaalnaam, formule, veiligheidsdata en prosesdiagram |
| Eksterne las | 'n Swaar matryskop of onondersteunde pyp kan buiglas by die flens byvoeg | Montagegewig, swaartepunt, stutte en installasietekening |
| Termiese siklusse | Herhaalde uitsetting en sametrekking kan voorlading, belyning en verseëling beïnvloed | Begin en stop frekwensie plus verhitting en verkoeling volgorde |
| Toepaslike kode of kliëntreël | Bepaal berekeninge, materiaalrekords, nasien-, toets- en goedkeuringsverantwoordelikheid | Presiese dokument, uitgawe en projekspesifikasie |
Moenie 'n hoër PN-nommer kies as 'n alleenmiddel vir lekkasie nie.Lekkasie kan afkomstig wees van gesigskade, 'n verkeerde seël, vervorming, besoedeling, swak belyning, ongeskikte bout of termiese beweging. Vind die mislukkingsmeganisme voordat u die klas of strengermetode verander.


Kies materiaal en oppervlakbehandeling vir die werklike omgewing
Nanhaiya vervaardig vatflense van koolstofstaal, vlekvrye staal en legeringstaal. Beskikbare oppervlakbehandelings sluit in sandblaas, galvanisering en vernikkeling, met ander behandelings beskikbaar vir klante se vereistes. Die goedgekeurde tekening moet 'n presiese graad en behandelingsomvang aandui, nie net 'n breë materiaalfamilie nie.
| Opsie | Waarom 'n koper dit kan oorweeg | Vrae om voor goedkeuring op te los |
|---|---|---|
| Koolstofstaal | Algemene masjineriesterkte en ekonomiese vervaardiging waar die omgewing beheer word | Presiese graad, korrosiebeskerming, sweisbaarheid, temperatuurbasis en blootgestelde oppervlaktes |
| Vlekvrye staal | Korrosiebestandheid of 'n skoner blootgestelde oppervlak vir 'n gedefinieerde prosesomgewing | Presiese graad, chemiese blootstelling, vormingsrisiko, paringsmateriaal en vervaardigingsroete |
| Allooi staal | Meganiese of termiese plig wat 'n gespesifiseerde allooi- en behandelingsroete vereis | Graad, hittebehandeling, hardheid, taaiheid, bewerkbaarheid en inspeksie rekords |
| Sandblaas oppervlak | Oppervlakvoorbereiding of 'n gespesifiseerde eksterne afwerking | Watter vlakke word behandel en watter presisie- of verseëlingsvlakke moet beskerm word |
| Gegalvaniseerde of vernikkelde oppervlak | Bykomende oppervlakbeskerming vir 'n ooreengekome omgewing | Bedekkingsmateriaal, diktekriterium, gemaskerde areas, dimensionele toelae en herstelmetode |
'n Deklaag korrigeer nie 'n onvanpaste basismateriaal, swak geometrie of beskadigde seëlvlak nie. Dit kan ook 'n noupassende register verander as die tekening nie gemaskerde oppervlaktes en finale afmetings definieer nie. Besluit of die toleransie geld voor behandeling of op die voltooide deel wat gereed is vir montering.
Ons fabrieksaansig:ons skei werkende gesigte van beskermde eksterne gesigte. 'n Seëlland, lokaliseringsdeursnee of stywe boor moet nie per ongeluk 'n deklaag kry nie. Om behandelingsgrense op die tekening te merk is baie veiliger as om dit op te los nadat die voltooide dele aangekom het.



Hoe om 'n vervangende vatflens te meet
’n Ou deel verskaf waardevolle fisiese bewyse, maar dit verteenwoordig dalk nie meer die beoogde geometrie nie. 'n Register kan slyt, 'n gesig kan tydens herstel afgeroom word en hitte kan die plaat verwring. Die oorspronklike masjien- of samestellingstekening bly die beste begingesag wanneer dit beskikbaar is.
- Foto die geïnstalleerde samestelling.Teken vloeirigting, komponentvolgorde, middellyn, stutte, verwarmers, sensors en toegang aan voor demontage.
- Identifiseer beide paringskomponente.Let op die loop, adapter, skermwisselaar, samevloeiingskern, ratkas-kantstruktuur of matrijskop wat aan elke gesig gekoppel is.
- Maak skoon sonder om die bewyse te verander.Verwyder polimeer en los kontaminasie sonder om rande af te rond of slytasiemerke wat die mislukking verduidelik, weg te poleer.
- Stel datums vas.Kies die primêre seël- of monteervlak, die boor- of register-as en een hoekkenmerk voordat afmetings aangeteken word.
- Meet elke koppelvlak.Teken boor, buitedeursnee, dikte, elke stap en diepte, boutpatroon, drade, teenborings, gesigkenmerke en oriëntasie aan.
- Meet die parende dele.'n Gekopieerde verslete flens kan die ou fout weergee. Verifieer die werklike manlike en vroulike registers, beskikbare boutkoppeling en seëlplek.
- Los konflikte op die nuwe tekening op.Vergelyk die monster, oorspronklike tekening en paringsafmetings, keur dan die afmeting goed wat die beoogde funksie herstel.
Minimum foto stel:een geïnstalleerde oorsig, beide flensvlakke, 'n syaansig, die vat of die-kop naamplaat, elke merk of onderdeelnommer, die seël, en naby aansigte van skade. Plaas 'n skaal langs die deel vir oriëntasie, maar bereken nooit kritieke afmetings vanaf perspektieffoto's nie.
Vir dubbelskroef- of multikomponentprojekte, kontroleer hoekoriëntasie noukeurig. ’n Boutpatroon kan simmetries wees terwyl die smeltopening, verwarmerterminal, sensorpoort of ondersteuning nie is nie. Die samestelling kan saambout en steeds in 'n onbruikbare posisie gedraai word.
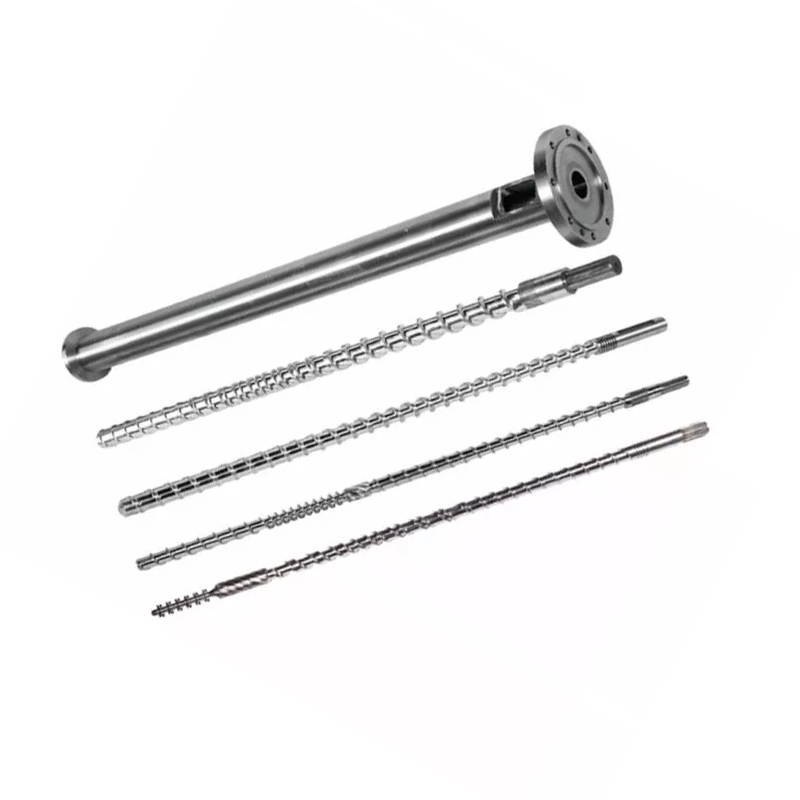
Deel die verwante produkfamilie sodat die verskaffer die stelsel verstaan. Nanhaiya ondersteunenkele skroef, parallelle dubbelskroefenkoniese dubbelskroefvattoepassings, plusekstruder samevloeiing kernsen pasgemaakte koppelvlakke.
Bewerkingsvermoë ondersteun die tekening, maar vervang dit nie
Die van Nanhaiyaproduksie toerustingbladsy lys CNC boor en frees posisionering akkuraatheid van 0,02 mm. Dit identifiseer ook vyf-as bewerking vir onreëlmatige skroefvlugte en spesiale flensstrukture. Hierdie vermoëns is relevant vir komplekse gatpatrone en flenskenmerke.
'n Masjien se gepubliseerde posisioneringsvermoë is nie outomaties die toleransie van elke voltooide flens nie. Werklike aanvaarding kom van die tekening, prosesroete, bevestiging, materiaaltoestand, hittebehandeling of laagvolgorde en ooreengekome inspeksiemetode.
| Vervaardiging stadium | Beheervraag | Nuttige koperrekord |
|---|---|---|
| Materiaal kwitansie | Stem die materiaal ooreen met die presiese graad en vorm wat op die bestelling vermeld word? | Materiaalsertifikaat wanneer gespesifiseer in die kontrak |
| Datum bewerking | Watter gesig en as sal latere kenmerke beheer? | Goedgekeurde tekening met duidelike datumskema |
| Boor en registreer bewerking | Word paringsdiameters, -dieptes en -passings in die korrekte volgorde geproduseer? | Dimensionele verslag vir kritieke koppelvlakkenmerke |
| Gatproduksie | Word steeksirkel, hoekoriëntasie, draad en diepte korrek verwys? | Patrooninspeksieresultate en draadverifikasie |
| Gesig afwerking | Word seëlgeometrie, platheid en oppervlakvereistes beskerm? | Gespesifiseerde gesiginspeksie en oppervlakrekord |
| Hitte- of oppervlakbehandeling | Sal behandeling grootte, platheid, hardheid of beskermde gebiede verander? | Behandelingsertifikaat en finale dimensionele inspeksie soos vereis |
| Finale merk en verpakking | Kan die plant hersiening, oriëntasie en paringssamestelling identifiseer? | Onderdeelmerk, inspeksievrystelling en beskermde verpakking |



Ons fabrieksaansig:'n toleransie moet 'n rede en 'n inspeksiemetode hê. Ons maak die opspoor-, verseël- en belyningskenmerke strenger waar die samestelling beheer benodig. Om die kleinste moontlike toleransie op elke dimensie toe te pas, voeg net koste by en kan aandag aflei van die kenmerke wat eintlik pas.
Watter algemene flensprobleme vertel jou
'n Verbindingsprobleem word selde deur een foto gediagnoseer. Teken aan wanneer die simptoom verskyn, of dit verander met temperatuur of druk, en presies waar die lek, beweging of skade begin. Verander een beheerde veranderlike op 'n slag.
| Waargenome probleem | Moontlike oorsake om te ondersoek | Verkrygingsles |
|---|---|---|
| Nuwe flens sal nie die register betree nie | Verkeerde deursnee of pasvorm, laag op die lokaliseringsvlak, braam, vuilheid, termiese toestand of vervorming van die paringsdeel | Noem finale behandelde afmetings, pas, inloop- en inspeksietemperatuur |
| Boutgate pas nie in lyn nie | Verkeerde steeksirkel, gattelling, hoekdatum, handigheid, draad- of tekeninghersiening | Dimensioneer die volle patroon vanaf 'n sigbare oriëntasiekenmerk |
| Lek verskyn tydens verhitting | Termiese beweging, ongeskikte seël, gesigvervorming, verlies aan voorlading of temperatuur buite die goedgekeurde basis | Sluit die termiese siklus, seëlspesifikasie en boutmetode by die stelseloorsig in |
| Lek bly by een sektor | Plaaslike gesigskade, kontaminasie, ongelyke vlakheid, wanbelyning of eksterne buiglading | Spesifiseer gesigkontroles en ondersteun die aangehegte samestelling |
| Polimeer word afgebreek by die gewrig | Interne trap, dooie sak, growwe skade, lekkasiepad of oormatige verblyf naby die koppelvlak | Beheer die saamgestelde smeltgang, nie net die eksterne flensafmetings nie |
| Hegstukke word herhaaldelik los of misluk | Verkeerde bevestigingspesifikasie, ongelyke montering, termiese fietsry, vibrasie, oorlading of verwronge vlakke | Laat die verantwoordelike ingenieur bout- en vasdraaiing vir die volledige las definieer |
| Korrosie begin by die verbinding | Ongeskikte materiaal, beskadigde deklaag, vasgevang besoedeling, onversoenbare omgewing of galvaniese toestand | Beskryf die werklike chemiese en skoonmaak-omgewing voordat materiaal en behandeling gekies word |
Meer wringkrag is nie 'n diagnose nie.Oormatige aandraai kan drade, boute, vlakke, seëls of gekoppelde toerusting beskadig. Isoleer en maak die masjien veilig, laat dan gekwalifiseerde personeel die volle las inspekteer en volg die goedgekeurde monteerprosedure.
As die flens aan apyp ekstrusie sterf kop, kontroleer die ondersteuning en middellyn sowel as die gewrig. As dit naby aplastiek ekstruder ratkasof vatsteun, verifieer dat die masjienstruktuur nie die koppelvlak uit belyning dwing nie.
Ekstrudervatflens RFQ kontrolelys
'n Volledige RFQ laat die verskaffer toe om dieselfde deel aan te haal wat die koper verwag om te installeer. Heg waar moontlik 'n hersieningsbeheerde tekening aan en merk elke item wat nog ingenieursbevestiging benodig.
- Flensfunksie en presiese installasieposisie
- Masjienvervaardiger, model en reekskonteks
- Beide bypassende komponenttekeninge of onderdeelnommers
- Buitedeursnee en alle plaaslike koevertgrense
- Sentrale boor en interne oorgangsgeometrie
- Algehele dikte, hubs, trappe en uitsparings
- Registreer diameters, dieptes, passings en invoerings
- Bouthoeveelheid, steeksirkel en hoekdatum
- Opruimingsgat, teenboring of draadbesonderhede
- Seël gesig, groef, pakking of seël spesifikasie
- Vereiste vorm-, oriëntasie- en posisiekontroles
- Presiese materiaalgraad en hittebehandeling
- Oppervlakbehandeling, maskering en finale afmetings
- Normale en ontwerp temperatuur inligting
- Normale en ontwerpdrukinligting
- Medium, polimeerformule en skoonmaakblootstelling
- Eksterne vragte, ondersteuning en termiese siklusse
- Toepaslike standaard-, uitgawe- en projekreëls
- Hoeveelheid, onderdeelstrategie en nasien
- Materiaal, behandeling en inspeksie dokumente
- Vereiste fiksheidstoets of ooreengekome stelseltoets
- Foto's en toestand verslag vir vervangings
Ons fabrieksaansig:foto's vertel ons waar om te kyk, monsters vertel ons wat nou bestaan en tekeninge vertel ons wat om te vervaardig. 'n Sterk vervangingsbestelling gebruik al drie wanneer dit beskikbaar is. As hulle nie saamstem nie, stop ons om goedkeuring te trek in plaas daarvan om die mees gerieflike meting te kies.
Bou aanvaarding rondom die paringskoppelvlak
Inspeksie moet die risiko's volg wat tydens tekeninghersiening geïdentifiseer is. 'n Eenvoudige plat flens benodig dalk 'n kort dimensionele verslag. 'n Drukgrenskomponent, spesiale adapter of noupassende vervanging kan meer rekords, getuieinspeksie of stelseltoetsing onder die verantwoordelike ingenieursprosedure vereis.
| Aanvaardingshek | Bewyse | Los vraag |
|---|---|---|
| Teken goedkeuring | Getekende hersiening met datums, afmetings, toleransies, materiaal, behandeling en notas | Beskryf die tekening die beoogde paringsamestelling sonder om op aannames staat te maak? |
| Materiaal en behandeling | Vereiste sertifikate gekoppel aan die onderdeel of produksielot | Stem die rekords ooreen met die graad en behandeling wat op die bestelling vermeld word? |
| Dimensionele inspeksie | Resultate vir boor, register, dikte, boutpatroon, seëlgeometrie en gespesifiseerde meetkundige kontroles | Is die funksionele kenmerke binne die goedgekeurde perke na alle verwerking? |
| Visuele toestand | Foto's en inspeksie van gesigte, drade, coating, rande en merk | Is seël- en lokaliseringsoppervlaktes skoon, beskerm en vry van onaanvaarbare skade? |
| Paring tjek | Pas by koper-verskafde paringsonderdele, meters of 'n ooreengekome inspeksie-toebehore | Plaas, oriënteer en maak die samestelling soos bedoel sonder om te dwing? |
| Stelsel- of druktoets | Ooreengekome prosedure, verantwoordelike goedkeuring en aangetekende resultaat wanneer nodig | Is die korrekte toets uitgevoer vir die flens se werklike omvang en reëls? |
| Versending vrystelling | Onderdeel-identifikasie, beskerming, paklys en dokumentpak | Kan die ontvangende aanleg die korrekte hersiening identifiseer, bewaar en installeer? |
Vir installasie-ondersteuning of instandhoudingsbeplanning, hersien Nanhaiya'stegniese diens. Verskafferseleksie kan ook die insluitmaatskappy profiel, produksie toerustingen huidigesertifikate.
Gereelde vrae
Watter inligting word benodig om 'n ekstrudervatflens aan te haal?
Stuur 'n beheerde tekening of duidelike afmetings vir die buitedeursnee, boring, dikte, lokaliseringsregister, bouthoeveelheid, boutgat of skroefdraadgrootte, steeksirkeldeursnee, gatoriëntasie, seëlvlak en paskomponent. Voeg die ekstrudermodel, materiaal, bedryfstemperatuur en drukbasis, oppervlakbehandeling, hoeveelheid en vereiste inspeksiedokumente by.
Is ANSI, DIN of JIS genoeg om 'n vatflens te spesifiseer?
Nee. Die presiese standaardnommer, uitgawe, grootte, gradering, bekleding, materiaal en paskomponent word benodig vir 'n standaard pypflens. 'n Gepasmaakte ekstruder of die-kop-flens kan ook 'n beheerde masjinerie-tekening vereis omdat sy register, smeltdeurgang, bout-oriëntasie en algehele geometrie buite 'n pyp-flensstandaard kan val.
Wat beteken PN6, PN10, PN16, PN25, PN40 en PN63 op die Nanhaiya-flensbladsy?
Dit is drukklasopsies wat gelys is vir Nanhaiya-vatflense. Hulle is nie 'n universele werkdrukwaarborg vir elke materiaal en temperatuur nie. Die aankoopspesifikasie moet die gekose PN-klas aan die presiese standaard, afmetings, materiaal, temperatuurbasis, boutwerk, seël en toepaslike stelselontwerpreëls verbind.
Watter materiaal moet ek kies vir 'n vatflens?
Nanhaiya bied opsies vir koolstofstaal, vlekvrye staal en allooistaal. Seleksie moet las, temperatuur, blootstelling aan korrosie, kontak met polimeer of bymiddels, sweisvereistes, paringsdeelmateriaal, oppervlakbehandeling en die toepaslike ontwerpreëls in ag neem. Noem die presiese graad op die goedgekeurde tekening eerder as om slegs volgens materiaalfamilie te bestel.
Hoe meet ek 'n vervangende ekstruderflens?
Meet die boor, buitedeursnee, algehele dikte, registerdiameters en -dieptes, bouthoeveelheid, gat of skroefdraadgrootte, steeksirkeldeursnee, hoekoriëntasie en seëleienskappe. Teken die paringsdeel, vloeirigting en monteerposisie aan. Vergelyk die afmetings met die oorspronklike masjientekening, want die verwyderde deel kan gedra, vervorm of voorheen herstel word.
Waarom lek 'n ekstruderflens na installasie?
Moontlike oorsake sluit in 'n beskadigde of onvanpaste seëlvlak, verkeerde pakking of seël, flensvlakvervorming, swak registerbelyning, besoedeling, ongelyke boutwerk, ongeskikte hegstukke, termiese beweging of 'n druk- en temperatuurtoestand buite die goedgekeurde ontwerp. Vind die oorsaak voordat meer stywe krag toegepas word.
Kan 'n verskaffer 'n verslete vatflens van 'n monster kopieer?
’n Fisiese monster is nuttig, maar dit behoort nie die enigste gesag te wees nie. Slytasie, korrosie, herbewerking, herstel en termiese vervorming kan kritieke afmetings verander. Gebruik die oorspronklike tekening wanneer beskikbaar, meet die bypassende komponente en kom ooreen watter afmetings herstel sal word voordat die vervangingstekening goedgekeur word.
Hoe moet 'n pasgemaakte vatflens aanvaar word?
Keur eers die tekening goed, verifieer dan materiaal en behandelingsrekords wat deur die bestelling vereis word. Inspekteer die boor, register, dikte, boutpatroon, seëlgeometrie en gespesifiseerde vorm- of posisiekontroles teen die tekening. Bevestig passing met die parende dele wanneer prakties, en voer slegs die ooreengekome stelsel of druktoets onder die toepaslike ingenieursprosedure uit.
Tegniese verwysings
- Nanhaiya Vatflens: eerstepartymateriaal, standaarde, oppervlakbehandelings, PN-opsies, toepassings en produkbeelde.
- Nanhaiya Produksie Toerusting: eersteparty-bewerkingsvermoëns en gepubliseerde toerustingposisioneringsdata.
- ASME B16.5-2020-oorsig: amptelike ASME omvang en inhoud vir pypflense en flenstoebehore.
- ISO 286-1:2010: amptelike ISO-beskrywing van die kodestelsel vir toleransies op lineêre groottes en passings.
- ISO 1101:2017: amptelike ISO-beskrywing van geometriese toleransietaal vir vorm, oriëntasie, ligging en uitloop.
Standaarde moet gekoop of verkry word deur hul gemagtigde uitgewers wanneer hul volledige vereistes benodig word. Die verantwoordelike ingenieur moet die toepaslike uitgawe, jurisdiksie en projekreëls bevestig voor vervaardiging of toetsing.
Redaksionele nota: Hierdie gids skei Nanhaiya se huidige produkopsies van toepassingspesifieke ingenieursbesluite. Finale drukontwerp, boutwerk, verseëling, materiaalgraad, toleransies en aanvaardingsvereistes moet in die goedgekeurde aankoopspesifikasie bevestig word.