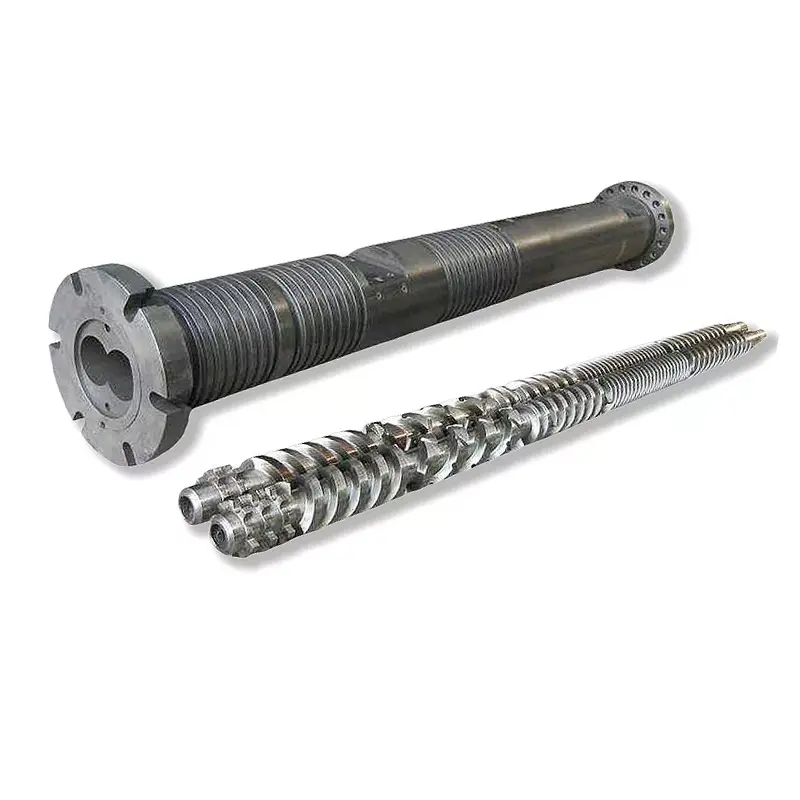
Koniese en parallelle dubbelskroef-ekstruders: wat vergelyk ons?
Wat is 'n koniese dubbelskroef-ekstruder?
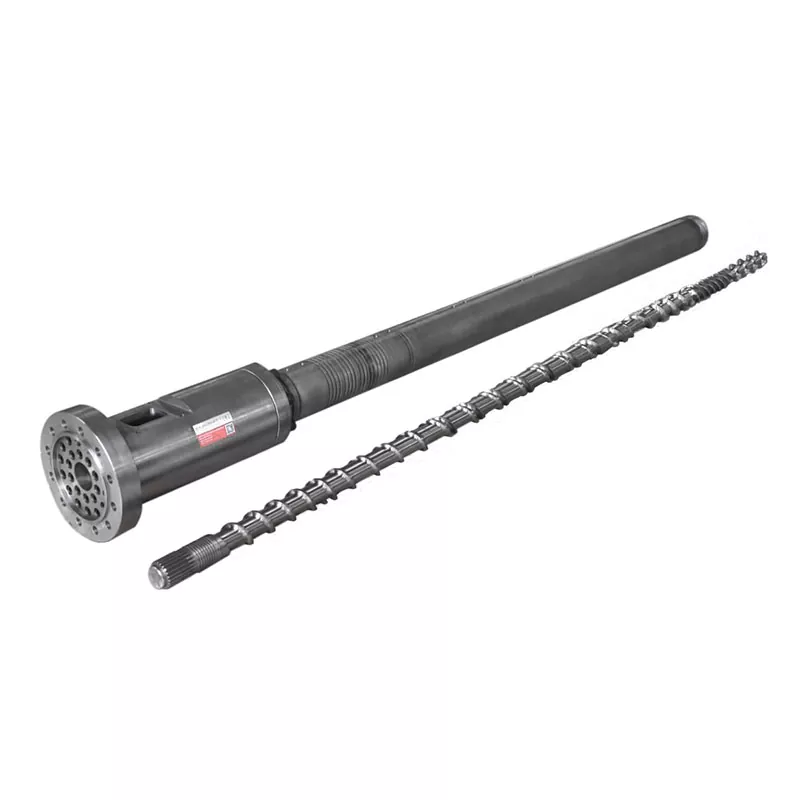
'n Koniese dubbelskroef-ekstruder het skroewe waarvan die buitedeursnee langs die verwerkingslengte verander. In die konvensionele PVC-reëling wat hier bespreek word, is die voerkant groter en die afvoerkant kleiner. 'n Beskrywing soos "koniese skroef-ekstruder" laat steeds die rotasierigting, ineenskakelingsrangskikking en toepassing bevestig word.
Wat is 'n parallelle dubbelskroef-ekstruder?
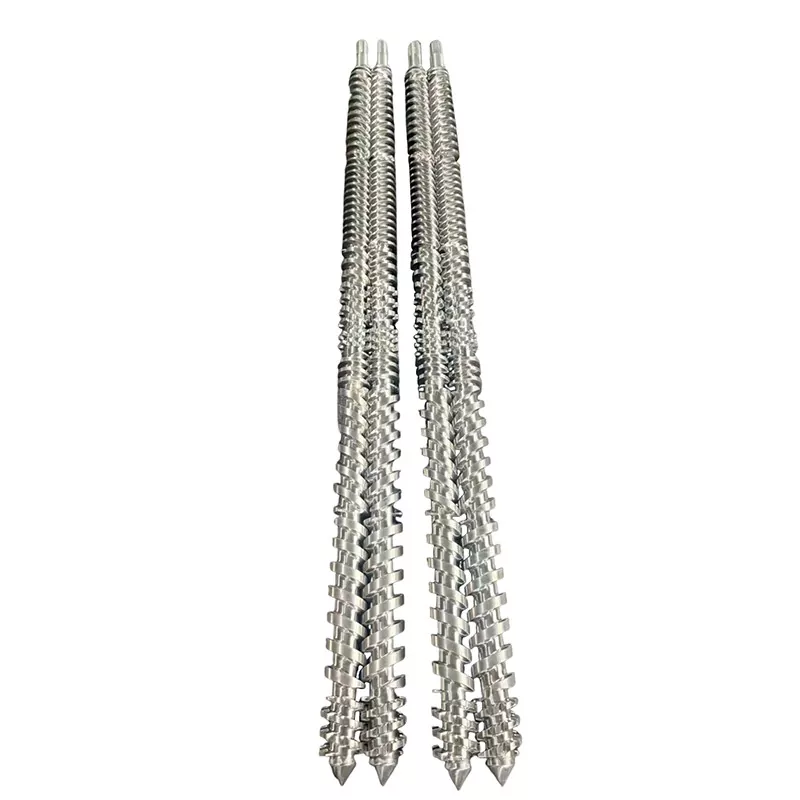
'n Parallelle dubbelskroef-ekstruder het parallelle skroef-asse en 'n konstante nominale buitedeursnee langs die verwerkingsgedeelte. Die kanaalgeometrie kan steeds verander. Die woord "parallel" sê nie vir jou of die skroewe saam of in teenoorgestelde rigtings draai nie, en of die masjien bedoel is vir samestelling of direkte produk-ekstrusie.
Nastaj en Wilczyński onderskei ko-roterende en teen-roterende dubbelskroef-ekstrusie in hul2024-navorsing oor teen-roterende ekstrusie-opskaling. Hul bespreking identifiseer PVC-poeierverwerking as 'n belangrike teenroterende toepassing. Daardie prosesonderskeiding is die beginpunt vir 'n sinvolle vergelyking.
Hou die aankooptaak konsekwent
Vir PVC-droogmengsel-ekstrusie, vergelyk die relevante koniese en parallelle konfigurasies onder dieselfde produkvereistes. Moenie 'n hoë-spoed mede-roterende samestelling-eis na 'n teen-roterende pypmasjien oordra bloot omdat albei parallelle skroewe het nie. As jou taak saamgestelde produksie is, gebruik ons breërmateriaal en ekstrusie-stelsel seleksie gidsom eers die proses vas te stel.
Vir 'n nuwe lyn moet die masjienverskaffer die hele bedryfskonfigurasie definieer. Vir vervangingskomponente begin ons met die geïnstalleerde masjien en sy tekeninge. 'n Skroef-en-vat-kwotasie kan nie op sigself vasstel of 'n ander masjienargitektuur geskik is nie.
Hoe meetkunde, middelafstand en modelgroottes verskil
Die nuttige meetkundige onderskeid is waar die materiaal ruimte het en waar die samestelling moet pas. In die konvensionele koniese rangskikking verskil deursnee en skeiding van die skroef-asse langs die verwerkingslengte. In 'n parallelle rangskikking bly die asse parallel. Geen beskrywing spesifiseer kanaaldiepte, plaaslike kompressie, werkspeling of die volledige drukdiens nie.
'n Diameterpaar is nie 'n kapasiteitsgradering nie
Onskoniese dubbelskroef vat reekslys pare insluitend Φ65/Φ132 en Φ80/Φ156. Voordat u bestel, bevestig watter eindes die tekening identifiseer en die gepaardgaande verwerkingslengte. Moenie die tweede getal as 'n pypdeursnee of 'n lengte-tot-deursnee-verhouding lees nie. L/D is dimensieloos; 'n deursnee dra 'n lengte-eenheid.
DiePVC pyp parallel skroef vatbladsy lys Φ45 tot Φ150 mm en L/D 32 tot 38, met aanpassing. Dit is daardie produk se gepubliseerde opsies. Hulle vestig nie 'n ekwivalente koniese grootte of 'n universele uitsetreeks nie.
Sluit die aandrywing en ondersteuningsreëling in
Ons sal die ratkasuitsetuitleg, verbindingsbesonderhede en toelaatbare bedryfskoevert langs die verwerkingseenheid-tekening aanvra. Draerspasie of 'n groter voer-end-deursnee is nie 'n plaasvervanger vir 'n geverifieerde wringkrag-, spoed- en stoot-spesifikasie nie. Vergelyk volledige voorstelle eerder as om meganiese kapasiteit van 'n foto af te lei.


Koniese vs parallelle dubbelskroef-ekstruder: 'n soortgelyke vergelyking
Beide konfigurasies verdien evaluering wanneer hulle vir dieselfde PVC-werk voorgestel word. Hul potensiële voordele word eers bruikbaar nadat die verskaffer die werklike skroefprofiel, voerrangskikking, aandrywing en bedryfstoestande identifiseer. Ons sal die volgende tabel gebruik om voorstelle te vergelyk, eerder as om 'n universele wenner vir elke ry toe te ken.
| Besluit | Koniese konfigurasie | Parallelle konfigurasie | Bewyse om aan te vra |
|---|---|---|---|
| Materiaal inname | Kontroleer voer-end-geometrie en bruikbare inname met die beoogde poeiermengsel. | Gaan voeropening, kanaalprofiel en voerstelsel na vir dieselfde mengsel. | Voervorm, grootmaatdigtheid en stabiele voertempo-rekord. |
| Fusie en termiese geskiedenis | Evalueer die veranderende meetkunde met spoed-, vul- en temperatuurbeheer. | Evalueer die geselekteerde verwerkingslengte en plaaslike kanaalgeometrie. | Gedefinieerde materiaal, prosesvenster en finale produk resultate. |
| Ontluchting | Bevestig ventilasieposisie en die prosestoestande wat daar benodig word. | Bevestig ventilasieposisie en stroomaf drukboudiens. | Proefwaarnemings en ooreengekome ventilasiestelseltoestande. |
| Druk en dryflading | Gebruik die werklike ry- en verwerkingseenheidlimiete. | Gebruik die werklike ry- en verwerkingseenheidlimiete. | Verskaffer-goedgekeurde bedryfskoevert en sterfdiens. |
| Uitsetreeks | Bevestig aanvaarde afvoer by die vereiste produkgroottes. | Bevestig aanvaarde uitset teen dieselfde kwaliteitlimiete. | Stabiele minimum en maksimum produksiepunte. |
| Energie | Meet die kandidaat-operasiepunt. | Meet die kandidaat-operasiepunt. | kWh per aanvaarde kg, met 'n vermelde grens en tydperk. |
| Slytasie en vervanging | Inspekteer parende dele en toegelate verstellingstoestande. | Inspekteer beide skroewe en beide loop borings. | Geposisioneerde slytasiekaart en vervanging omvang. |
| Belegging | Sluit installasie, bykomstighede en die vereiste produksiereeks in. | Sluit dieselfde projekomvang in. | Gespecificeerde kwotasies met ekwivalente uitsluitings en aanvaardingsvoorwaardes. |
In die opsomming van syvergelyking van parallelle en koniese ekstrusie, S. Seifert beoordeel konfigurasie, verblyftyd en skuif teen PVC eindgebruike. Dit ondersteun 'n prosesspesifieke vergelyking; dit verskaf nie 'n universele pypgrootte afsnypunt of 'n energiebesparingspersentasie vir 'n nuwe aankoop nie.
Hoe jou PVC-formulering die besluit verander
Begin die spesifikasie met wat die masjien binnegaan en wat die dobbelsteen moet verlaat. "Styf PVC" is te wyd om twee voorstelle te vergelyk. Ons sal die harsgraad, vulstoftipe en laai, stabiliseerder en smeerstelsel, herwonne inhoud, voervorm en voorbereidingsmetode versoek. Teken die resephersiening aan sodat die proef en aanhaling dieselfde materiaal beskryf.
Hou komposisie-eenhede eksplisiet
'n Belading in phr beteken dele per honderd dele hars, nie gewig persent van die hele verbinding nie. As 'n eenvoudige samestelling voorbeeld, 100 massa dele hars plus 50 dele vuller, sonder enige ander bestanddele, bevat 50 ÷ 150 = 33.3% vuller volgens totale massa. Die byvoeging van ander bestanddele verander daardie persentasie. Hierdie rekenkunde stel nie 'n veilige laai vir enige masjien vas nie.
Vra hoe voerkonsekwentheid geassesseer sal word. 'n Verandering in grootmaatdigtheid of voervoorbereiding moet aangeteken word eerder as weggesteek agter 'n onveranderde polimeernaam. Indien 'n verskaffer verskillende geometrie aanbeveel, vereis 'n verduideliking gekoppel aan die geïdentifiseerde materiaaltoestand en produksietaak.
Definieer 'n nuttige samesmelting en ventilasie venster
Nastaj en Wilczyński'steen-roterende ekstrusie studiebehandel temperatuur, smeltontwikkeling en deurvloei as gekoppelde skaaldoelwitte. Dit beskryf ook lekkasiestrome in ineenlopende stelsels. Ons sal dus nie die volle proses van 'n leë kanaalvolume aflei nie, of skroefspoed spesifiseer sonder om materiaalontwikkeling langs die eenheid in ag te neem.
Kom ooreen watter druk- en materiaal-temperatuurlesings geneem sal word, waar dit geneem sal word en hoe produkmonsters met daardie lesings geassosieer sal word. Vat-setpunte alleen verskaf nie daardie rekord nie. 'n Nuttige bedryfsvenster identifiseer die toestande waar die vereiste produk verbygaan, nie net waar die masjien aanhou loop nie.
Gebruik produktoetse binne hul werklike omvang
ASTM D2152-23spreek die toereikendheid van samesmelting in rigiede PVC-pype en gevormde toebehore deur asetoon-onderdompeling aan. Die gepubliseerde beperkings sê dit kan nie termiese agteruitgang van voldoende samesmelting onderskei nie en vervang nie ander fisiese of chemiese toetse nie. Dit is nie 'n algehele produkkwaliteitsertifikaat nie. Enige toepaslike oplosmiddeltoetsing behoort aan gekwalifiseerde personeel en die vereiste veiligheidskontroles.
Vir 'n relevante soliede muur PVC-U drukpyp projek,ISO 1452-2:2009spesifiseer pyp eienskappe en gepaardgaande toets parameters. Dit kies nie die skroefgeometrie nie. Stem saam met die toepaslike produkstandaard, uitgawe en markvereistes voordat jy besluit wat aanvaarbare uitset is.
Grootteer die ekstruder rondom verkoopbare uitset
Die produksieteiken moet uit die produkskedule kom. Ons sal vra vir die vereiste uitsetreeks, nie net die grootste pyp of die hoogste katalogusnommer nie. 'n Lyn wat aan een hoë-uitsetpunt voldoen, sal dalk steeds 'n aparte hersiening benodig vir kleiner produkte, stadiger werking of 'n ander formulering.
Vertaal lynspoed in massavloei
Vir 'n deurlopende produk, vermenigvuldig die werklike massa per meter met die lynspoed en skakel minute na ure om. Gebruik die gespesifiseerde produkgewig of 'n geverifieerde meting. Moenie 'n generiese digtheid of wanddikte aanneem wanneer 'n werklike aankoopvereiste bereken word nie.
Vereiste produkvloei (kg/h) = massa per meter (kg/m) × lynspoed (m/min) × 60
Vir 'n illustratiewe pyp wat 2,0 kg/m teen 3,0 m/min weeg, is die teiken 360 kg/h. Teen 4,0 m/min benodig dieselfde produk 480 kg/h. Dit is veronderstelde beplanningsinsette, nie Nanhaiya-proefresultate nie. Nie een van die berekeninge sê vir ons of 'n spesifieke koniese of parallelle masjien aan die kwaliteitvereiste sal voldoen nie.
Gaan die res van die lyn na
Hersien vermenging en voervoorbereiding stroomop, dan kalibrasie, verkoeling, aftrek en sny stroomaf. Vra die verantwoordelike toerustingverskaffers om die voorgestelde produksiepunte te bevestig. As 'n bestaande verkoelingsafdeling slegs die huidige produkspoed ondersteun, sal die goedkeuring van meer ekstruderuitvoer nie 'n hoër lynspoed goedkeur nie.
Drukplig hoort ook in die vergelyking. Die verandering van die produk of die matrijs kan die masjien se taak verander selfs wanneer die verlangde kg/h dieselfde bly. Teken die gereedskap- en meetplekke by elke produksiepunt aan sodat die kapasiteitseis interpreteerbaar bly.
Vergelyk 'n produksiereeks
Ons sal die konfigurasie kortlys wat die vereiste reeks met aanvaarbare produk kan demonstreer, en dan die koste daarvan vergelyk. Moenie 'n arbitrêre veiligheidspersentasie byvoeg en die gekose masjien bel nie. Enige reserwekapasiteit moet ooreenstem met 'n gedefinieerde toekomstige produk, plig of bedryfsvereiste wat die verskaffer hersien het.
Vergelyk energie, slytasie en totale bedryfskoste
Motorgradering is 'n kapasiteitspesifikasie, nie 'n gemete energierekening nie. Vir 'n nuttige vergelyking van energieverbruik van dubbelskroef-ekstruder, definieer wat die meter insluit: aandrywing en verwarmers, die volledige ekstruder of die hele lyn. Hou daardie grens onveranderd en meld of begin- en afgekeurde produksie ingesluit is.
Verdeel energie volgens aanvaarde produk
Spesifieke energie (kWh/kg aanvaar) = gemete energie gedurende die interval ÷ aanvaarde produkmassa gedurende dieselfde interval
Die volgende een-uur voorbeeld is hipoteties. Albei kandidate gebruik dieselfde produkaanvaardingskriteria en energiemetergrens. Dit wys waarom bruto deurset en aanvaarde-uitset doeltreffendheid tot verskillende gevolgtrekkings kan lei.
| Een-uur beplanning voorbeeld | Kandidaat A | Kandidaat B |
|---|---|---|
| Energie binne die gestelde grens | 100 kWh | 120 kWh |
| Bruto produk massa | 500 kg | 600 kg |
| Aanvaarde produkmassa | 480 kg | 540 kg |
| Energie per bruto kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Energie per aanvaarde kg | 0,208 kWh/kg | 0,222 kWh/kg |
B lewer meer aanvaarde materiaal in die interval; A gebruik minder energie per aanvaarde kilogram. Dit is 'n aankoop-uitruiling, nie 'n bewys dat enige van die geometrie wen nie. Noem die verlangde produksietempo en herhaal die vergelyking by die bedryfspunte wat relevant is tot die produksieskedule.
Spesifiseer slytasiebeskerming afsonderlik
OnsPVC bord koniese produk bladsylys 38CrMoAlA en nitrerende of bimetaal behandeling opsies. Daardie keuses vestig nie 'n dienslewevermenigvuldiger nie. Ons sal die werkoppervlaktes, materiaalstelsel en inspeksievereistes teen die werklike formulering en slytasieplek spesifiseer, eerder as om slegs deur 'n legeringsetiket te kies.
Sluit afgekeurde materiaal, oorskakelingstyd, beplande instandhouding en vervangingsomvang by die kostevergelyking in. Gebruik werklike bedryfsrekords of duidelik geïdentifiseerde ramings vir daardie insette. ’n Laer koopprys antwoord nie of die voorgestelde samestelling aan die produksiereeks voldoen of by die geïnstalleerde toerusting pas nie.
Hoe om 'n dubbelskroef-ekstruder vir jou PVC-toepassing te kies
Ons aanbeveling is om beide geometrieë op die kortlys te behou wanneer nie een nog deur proses of meganiese bewyse uitgesluit is nie. Verwyder dan ongeskikte konfigurasies deur die werklike toepassing te gebruik. "Pyp", "profiel" en "bord" identifiseer produkfamilies, nie volledige ekstrusiespesifikasies nie.
PVC pyp ekstrusie
Ons publiseer beide aPVC pyp koniese skroef loopen aPVC pyp parallel skroef vat. Dit is 'n rede om konfigurasies te vergelyk, nie 'n belofte dat elke grootte by elke pyp pas nie. Begin met die produkafmetings, formulering, drukbelasting en vereiste stabiele uitsetpunte.
Die koniese pypbladsy bevat toedieningsbande van 16 tot 63 mm, 50 tot 110 mm en 90 tot 160 mm. Daardie nommers beskryf gelyste pyptoepassings. Hulle is nie skroefdiameters nie en stel nie 'n universele maksimum pypgrootte vir koniese masjiene vas nie.
Profiele en borde
Vir 'n profiel, sluit die snittekening, gewig per meter, kalibrasierangskikking en dimensionele aanvaardingsvereistes in. Vir 'n bord, identifiseer of dit solied of geskuim is en definieer die aanvaarde dikte, digtheid waar relevant, oppervlak en dimensionele vereistes. 'n Verandering in produkkonstruksie verdien 'n nuwe prosesoorsig.
OnsPVC-skuimbordskroef-spesifikasiegidsdek die vervangingsopdrag in meer besonderhede. Ons sal daardie toepassingspesifieke oorsig apart hou van 'n algemene meetkundevergelyking. PVC-gebaseerde houtsamestellings benodig ook hul eie formuleringsoorsig; moenie 'n gevolgtrekking van 'n PE- of PP-gebaseerde saamgestelde oordra net omdat beide produkte WPC genoem word nie.
Wanneer om die keuse te heropen
Hersien die spesifikasie wanneer die resep, voervorm, kwaliteitteiken of produkskedule verander. Vir 'n onveranderde bestaande proses, moet 'n vervanging wat korrek ooreenstem, geëvalueer word voordat 'n masjienomskakeling voorgestel word. Vir 'n uitgebreide produksietaak, vra die masjienverskaffer om die volledige lyn te hersien eerder as om die verandering deur skroefgeometrie alleen te belowe.
As 'n bestaande koniese lyn reeds die vereiste kwaliteit en uitsetreeks dek, sal ons eers 'n ooreenstemmende koniese vervanging beoordeel, nie 'n parallelle omskakeling as 'n outomatiese opgradering verkoop nie. Dieselfde redenasie geld vir 'n bevredigende parallelle lyn. Vir 'n nuwe produksiediens, kies die konfigurasie met gedemonstreerde toepassingspassing; 'n hoër koopprys of 'n groter nominale deursnee is nie daardie demonstrasie nie.
Kan jy die bestaande skroef en loop vervang of omskep?
'n Koniese dubbelskroefloop en 'n parallelle dubbelskroefloop is nie verwisselbare samestellings nie. Voordat u omskakeling bespreek, kry 'n volledige masjienoorsig. Ratkas-uitsetrangskikking, asverbindings, vatmontering en verwerkingseenheid-uitleg hoort in daardie hersiening, saam met toevoer-, ontluchtings-, verhitting- en verkoelingskoppelvlakke.
Voordat ek 'n ander skroefgeometrie aanbeveel
Wanneer ek 'n PVC-ekstrusieprobleem hersien, is my eerste vraag of ons die oorspronklike proses herstel of die masjien vra om 'n ander werk te doen. Die vervanging van verslete komponente en die verhoging van produksiekapasiteit vereis verskillende bewyse. Ek sal nie aanbeveel om tussen koniese en parallelle skroewe te skakel bloot omdat die lyn onstabiel geword het nie.
As uitset fluktueer, begin ek deur die formuleringshersiening, voedingstoestande, bedryfsrekords en finale produkinspeksieresultate aan te vra. Ek wil hê dat druk, temperatuur, skroefspoed en aanvaarde uitset oor dieselfde tydperk aangeteken moet word. Om gister se piekuitset met vandag se gemiddelde te vergelyk, sê vir my min of die materiaal of produk verander het.
Vervolgens hersien ek die meganiese konfigurasie. Die tekenpakket moet rotasierigting, skroefgeometrie, middelafstand, dryfverbindings en vat-koppelvlakke identifiseer. Vir 'n plaasvervangersamestelling het ek ook mates nodig wat aan genoemde posisies op beide skroewe en beide loopborings vasgemaak is. 'n Modelnommer is 'n beginverwysing, nie toestemming om te vervaardig nie.
Ek skei dan die moontlike aksies. 'n Voedingskwessie benodig 'n voedingsondersoek. Verdagte slytasie benodig 'n ooreenstemmende inspeksieverslag. 'n Veranderde formulering vereis 'n proseshersiening. As die teikenuitset toegeneem het, moet die verkoelings-, aftrek- en snytoerusting die bespreking betree voordat ek 'n groter verwerkingseenheid aanbeveel.
Voordat 'n bestelling voortgaan, sal ek oor twee aanvaardingsfases ooreenkom: meganiese pas en produksieprestasie. Die eerste kyk of die samestelling by die masjien pas; die tweede kontroleer of die ooreengekome materiaal aanvaarbare produk lewer onder gedefinieerde voorwaardes. Deur daardie besluite apart te hou, gee die koper 'n duideliker roete van die oorspronklike probleem na 'n verdedigbare vervangingspesifikasie.
Moenie verstelling as 'n universele slytasieherstel beskou nie
Enige aksiale verstelling moet die masjienvervaardiger se toegelate prosedure en limiete volg. Moenie 'n koniese stel bloot skuif totdat die uitset blyk te herstel nie. Vir inspeksie en skroefverwydering, gebruik die aanleg se goedgekeurde isolasie-, verkoelings- en opheffingprosedures met gekwalifiseerde personeel. Onsparallelle dubbelskroefspeling en slytasiegeleiderverduidelik hoe om 'n ooreenstemmende metingsrekord te organiseer.
Wat moet jy stuur vir 'n RFQ en produksieproef?
Hoekom sal ek nie 'n vervanging uit katalogusnommers alleen goedkeur nie
Wanneer ek Nanhaiya se gepubliseerde koniese en parallelle skroefvat-opsies vergelyk, skei ek eers die spesifikasieformate. Die koniese reeks sluit deursneepare soos Φ65/Φ132 en Φ80/Φ156 in. Hierdie katalogusinskrywings identifiseer kandidaatkonfigurasies; hulle vestig nie ekwivalente uitset of uitruilbaarheid met 'n ander samestelling nie.Nanhaiya koniese spesifikasies
Die PVC pyp parallelle skroef-vat bladsy publiseer 'n deursnee reeks van Φ45 tot Φ150 mm en 'n L/D verhouding van 32 tot 38, met aanpassing beskikbaar. Daardie syfers beskryf daardie produkaanbieding, nie elke parallelle dubbelskroef-ekstruder nie.Nanhaiya PVC pyp parallelle spesifikasies
'n 65 mm parallelle konfigurasie kan dus nie as 'n plaasvervanger vir 'n 65/132 koniese samestelling hanteer word nie, want beide beskrywings bevat "65." Ek sal ook nie die tweede koniese deursnee interpreteer as 'n L/D verhouding of 'n voltooide pyp deursnee nie.
My gevolgtrekking uit hierdie spesifikasie-oorsig is dat die katalogus kan help om produkte te kortlys, maar dit kan nie 'n omskakeling goedkeur nie. Voordat ek 'n samestelling aanbeveel, sal ek die masjienkonfigurasie, koppelvlaktekeninge, formulering en produksieteiken benodig. Ek sal dan dimensionele verenigbaarheid skei van die prosesprestasie wat nog verifikasie benodig.
Dit gee die koper 'n konkrete resultaat van die vergelyking: 'n gedefinieerde tekening-hersiening en proefomvang, eerder as 'n ongesteunde belofte dat die verandering van skroefgeometrie uitset sal verhoog of energieverbruik sal verminder.
Berei 'n vergelykbare spesifikasie voor en bevestig dit
-
Definieer die produk en formulering
Identifiseer die produktekening, resephersiening, voervorm en toepaslike kwaliteitvereistes. Teken vullerlaai met sy eenhede op en sluit die beoogde produkreeks in.
-
Bevestig die lynbeperkings
Noem die vereiste aanvaarde uitsetpunte en identifiseer die voer-, aandrywing-, gereedskap-, verkoelings-, aftrek- en snytoestande wat dit moet ondersteun.
-
Gaan die masjien en tekeninge na
Verskaf die masjien-identiteit, rotasierangskikking, skroef- en looptekeninge, dryfverbindings, monteringskoppelvlakke en geposisioneerde slytasiemetings vir vervangingsonderdele.
-
Definieer elke kandidaatkonfigurasie
Vra die verskaffer om meetkunde, materiale, werkoppervlaktes, relevante hulpmiddels en kwotasie-uitsluitings te identifiseer. Skei die komponentomvang van enige volledige masjienveranderings.
-
Kom ooreen oor proefvoorwaardes en rekords
Bevestig die materiaal, produk, steekproefperiode en energiegrens. Teken spoed, druk en temperature op genoemde plekke, bruto en aanvaarde uitset, verwerpings, ventilasietoestande en produktoetsresultate aan.
-
Aanvaar meganiese pas en produksie afsonderlik
Kontroleer die verskafde samestelling teen die goedgekeurde tekening, en evalueer dan produksie teen die ooreengekome kwaliteit- en uitsetkriteria. Hou die twee aanvaardingsrekords gekoppel aan die getoetste konfigurasie.
Stuur vir Nanhaiya 'n PVC-skroef-en-vat-opdrag
Vir koniese of parallelle komponente, stuur die masjieninligting, formulering, produktekening en huidige produksierekords. Sê of jy 'n bestaande proses moet herstel of 'n veranderde plig moet assesseer, sodat die komponentvoorstel die korrekte taak aanspreek.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-pos:info@nhyscrew.com
Plek: Dinghai-distrik, Zhoushan, Zhejiang, China.
Gereelde vrae
Roteer parallelle dubbelskroef-ekstruders altyd saam?
Nee. Parallel beskryf skroef-as geometrie, terwyl mede-rotasie en teen-rotasie beweging beskryf. Spesifiseer beide velde wanneer toerusting vergelyk word. Vir hierdie PVC-seleksie-taak moet die toepaslike konfigurasie en direkte-ekstrusiebelasting vasgestel word voordat kapasiteit, vermenging of energie-eise van 'n ander tipe dubbelskroefmasjien gebruik word.
Is 'n koniese dubbelskroef-ekstruder altyd beter vir PVC?
Nee. 'n PVC-formulering en produkvereiste kies nie self 'n geometrie nie. Vergelyk die voorgestelde koniese en parallelle konfigurasies onder ooreengekome voedings-, kwaliteit- en produksietoestande. Vir 'n vervanging beperk die geïnstalleerde masjien en goedgekeurde koppelvlakke die keuse voordat 'n prosesvergelyking 'n ander argitektuur kan goedkeur.
Watter ontwerp gebruik minder energie per kilogram?
Die meetkunde-etiket bepaal nie die antwoord nie. Meet energie en aanvaarde produkmassa oor dieselfde interval, deur 'n gestelde toerustinggrens te gebruik. Vergelyk die bedryfspunte wat nodig is vir die produksieskedule. 'n Masjien kan meer aanvaarde kg/h lewer terwyl meer kWh per aanvaarde kilogram op daardie stadium gebruik word.
Kan 'n koniese skroef en loop 'n parallelle stel vervang?
Hulle is nie uitruilbare samestellings nie. 'n Omskakeling vereis hersiening van die masjienargitektuur, ratkasuitsette, asverbindings, montering en proseskoppelvlakke. Vir 'n gewone vervangingsbestelling, spesifiseer 'n ooreenstemmende samestelling vir die geïnstalleerde masjien. Moenie omskakeling vanaf 'n katalogusmodelnommer of gedeelde deursneewaarde goedkeur nie.
Wat sê 'n modelnommer soos 65/132 vir jou?
Nanhaiya lys Φ65/Φ132 as 'n koniese skroef-en-vat deursnee paar. Bevestig die afmetingsliggings en voltooi meetkunde op die tekening. Die benaming alleen bepaal nie verwerkingslengte, rotasierigting, uitset, pypgrootte of uitruilbaarheid nie. Die tweede deursnee is nie 'n dimensielose L/D-verhouding nie.
Watter inligting is nodig om beide konfigurasies te vergelyk?
Verskaf die formuleringshersiening, voervorm, produktekening, kwaliteitvereistes en vereiste aanvaarde-uitsetreeks. Sluit die masjienkonfigurasie en koppelvlakke vir vervangingswerk in. Vra elke verskaffer om sy voorgestelde toerustingomvang en proeftoestande te noem, en vergelyk dan meganiese passing, produkaanvaarding en bedryfskoste as afsonderlike besluite.