'n Pypkop moet meer as 'n nominale deursnee pas. Dit moet ooreenstem met die polimeer, formulering, pypstandaard, uitset, ekstruderverbinding, kalibrasiestelsel en die manier waarop jou operateurs groottes verander. Hierdie gids verander daardie insette in 'n aankoopspesifikasie vir PVC-, PE-, CPVC-, PP- en PPR-pypproduksie.


Om 'npyp ekstrusie sterf kop, stuur die verskaffer vyf ooreenstemmende datastelle: die materiaal en formulering; die pypstandaard, deursnee en muurreeks; uitset en lynspoed; die ekstruderflens en smelt-inlaat-koppelvlak; en die stroomaf kalibreerder, vakuum, verkoeling en afvoer reëling. 'n Versoek wat slegs "PVC-pyp, 110 mm" gee, is nie gereed vir ingenieurswese nie.
Die belangrikste kontrakpunt is die aanvaardingsvoorwaarde. Noem die werklike produksiemateriaal, pypgrootte, stabiele uitset, lynspoed, verhitting en sensoropstelling, toelaatbare muurvariasie, buitedeursnee, ovaalheid, oppervlaktoestand en vereiste produktoetse. Die matryskop vorm die warmsmelting, maar dit kan nie op sigself die finale afgekoelde pyp waarborg nie.
Die eerste besluit is nie die deursnee van die matrys nie
Die eerste besluit is die produksiekoevert. Een kop kan 'n groep nabygeleë groottes met veranderlike matryse en deurne laat loop. ’n Baie breë groottereeks kan kompromieë in vloei, verblyftyd, aanpassing, kopdruk en omskakelwerk veroorsaak. Die korrekte reeks hang af van die materiaal en tempo, nie net van watter insetsels fisies binne die liggaam kan pas nie.
Ons verdeel elke navraag in drie grense. Die produkgrens dek pypmateriaal, standaard, deursnee en muur. Die prosesgrens dek uitset, spoed, temperatuur en druk. Die meganiese grens dek die flens, middellyn, verwarmers, sensors, opheffing en stroomaf posisie.
| Koper insette | Hoekom verander dit die dobbelsteenkop | Bewyse om te stuur |
|---|---|---|
| Polimeer en volledige formule | Verander viskositeit, hittesensitiwiteit, glip, slytasie, korrosierisiko, verblyftydperk en skoonmaakmetode | Harsgraad datablad, formulering persentasies en monster |
| Pypstandaard en toepassing | Definieer die voltooide produk wat die lyn moet produseer en toets | Presiese standaardnommer, uitgawe, mark en interne tekening |
| OD, muur, SDR of skedule reeks | Stel die ringvormige vloeiarea, gereedskapfamilie en praktiese veranderingsonderdeelreeks | Grootte tabel met minimum, normale en maksimum produkte |
| Netto uitset en lynspoed | Verander vloeisnelheid, druk, verhittingslading, verblyftyd en stroomaf verkoelingsvraag | Stabiele verkoopbare kg/h vir elke kritieke grootte |
| Ekstruder en adapter koppelvlak | Bepaal die inlaatgeometrie, boutpatroon, register, seël, middelhoogte en ondersteuning | Beheerde tekening plus afgemete foto's van die bestaande masjien |
| Kalibrasie en verkoelingstelsel | Beïnvloed intrekking, finale OD, ovaalheid, muurverspreiding en opstartgedrag | Kalibratortekeninge, vakuumtenkdata, verkoelingslengte en aftrekposisie |
| Veranderingsplan | Bepaal watter dele verwyderbaar is, hoe hulle gesentreer is en hoe veilig operateurs dit hanteer | Verander frekwensie, skoonmaakmetode, hyskraankapasiteit en teiken stilstand |
Ons fabrieksaansig:ons beskou nie 'n nominale pyp deursnee as 'n voldoende matrijskopspesifikasie nie. As 'n koper ons net die harsnaam en OD gee, vra ons vir die muurreeks, formule, uitset, ekstruder-koppelvlak en afmetingsmetode voordat die vloeipad vasgestel word. 'n Vinnige kwotasie gebaseer op ontbrekende insette skuif gewoonlik die onbeantwoorde vrae na ingebruikneming.



Begin met die voltooide pypstandaard
'n Matryskop is produksiegereedskap. Dit is nie 'n pyp-sertifisering nie. Die koper moet die presiese produkstandaard en uitgawe identifiseer, terwyl die verskaffer die pypomhulsel in 'n vloeibaan, gereedskapstel en verstellingsmetode moet vertaal. Finale voldoening word op die voltooide pyp bewys deur die toetse wat vir die mark en toepassing daarvan vereis word.
Vir algemene waterpypprojekte is drie nuttige amptelike verwysingsISO 1452-2:2009 vir PVC-U pype, ISO 4427-2:2019 vir PE-pypeenISO 15874-2:2013 vir PP-pype wat in warm- en kouewaterinstallasies gebruik word. Gaan die huidige uitgawe, wysigings en nasionale aanvaarding na wanneer die kontrak voorberei word.
| Pyp familie | Amptelike beginverwysing | Inligting wat die RFQ nog benodig |
|---|---|---|
| PVC-U drukpyp | ISO 1452-2 of die vereiste nasionale ekwivalent | PVC-droogmengselformule, pypreeks, nominale OD, muurtafel, soktoelae, uitset, lynspoed en oppervlakvereistes |
| PE drukpyp | ISO 4427-2 of die vereiste nasionale ekwivalent | Presiese PE-verbinding, SDR-reeks, OD-reeks, soliede of saamgeëxtrudeerde konstruksie, streep- of laagrangskikking, uitset en verkoelingstelsel |
| PP of PPR warm en koue water pyp | ISO 15874-2 of die vereiste nasionale ekwivalent | Presiese PP-graad, pypafmetingsklas, dienstoepassing, laagkonstruksie, deursnee en muurreeks, uitset en kalibrasiemetode |
| Elektriese buis of industriële buis | Die koper se toepaslike nasionale, industrie of klant spesifikasie | Materiaalformule, styfheid of funksionele teiken, geometrie, kleur, druk of streep, toetsplan en toelaatbare oppervlakdefekte |
Moenie "volgens internasionale standaard" in die RFQ skryf nie.Noem die dokument, deel, uitgawe en plaaslike aanneming. Heg dan jou voltooide pyptekening en inspeksieplan aan. Soortgelyke nominale groottes kan verskillende muurreekse, toetstoestande en identifikasievereistes hê.
Nog een skeiding maak saak. Drinkwatergoedkeuring het betrekking op die voltooide pypproduk en die nat materiaal daarvan. Om 'n matryskop by Nanhaiya te bestel, dra nie 'n drinkwatergoedkeuring na die koper se pyp oor nie. Harsgoedkeuring, saamgestelde beheer, produksierekords en derdeparty-sertifisering bly deel van die pypvervaardiger se voldoeningstelsel.
Spesifiseer die werklike formule, nie net PVC of PE nie
Die van Nanhaiyapyp ekstrusie sterf kopword aangebied vir PVC met bymiddels, PE, CPVC en PP. Daardie name definieer materiële families. Hulle vertel ons nie die smeltviskositeit, vullerlaai, stabiliseerderstelsel, herwonne inhoud, verwerkingsvenster of neiging om uit te plaat nie.
Vir PVC, stuur die volledige droëmengselresep volgens gewig en mengtoestand. Kalsiumkarbonaatvlak en deeltjiebehandeling, smeermiddelbalans, stabiliseerderstelsel, impakmodifiseerder, verwerkingshulpmiddel, pigment en herbewerkingspersentasie kan almal muurvoorkoms, kopdruk en neerslaggedrag verander.
Vir PE of PPR, stuur die presiese saamgestelde graad en huidige verskaffer datablad. Sluit inligting oor smeltmassavloei of -viskositeit soos gepubliseer vir daardie graad, digtheid, bymiddels, koolstofswart of kleurstelsel, hermaalgrens en of identifikasiestrepe of funksionele lae saam geëxtrudeer is, in.
PVC en CPVC
Hittegeskiedenis en verblyftyd verdien noukeurige aandag. Die vloeipad moet onnodige ophou vermy, en die verhittingsplan moet beheerde opstart en skoonmaak ondersteun. Formuleveranderings moet voor vervaardiging bekend gemaak word.
PE
Graad, smeltsterkte, uitset en verkoelingskapasiteit werk saam. 'n Hoë-uitset PE-kop benodig stabiele omtrekvloei en 'n toepaslike groottestelsel, nie bloot 'n groter ringvormige gaping nie.
PP en PPR
Noem die presiese hars- en diensproduk. Warm- en kouewaterpype, industriële buis- en meerlaagkonstruksie kan verskillende gereedskap-, verkoelings- en aanvaardingstoestande vereis.
Ons fabrieksaansig:wanneer 'n produksiespan vuller, harsgraad of herwonne persentasie verander nadat die gereedskap goedgekeur is, het die matrys nie skielik onakkuraat geword nie. Die prosesinvoer het verander. Ons teken die verwysingsformulering op die tegniese ooreenkoms aan sodat toekomstige foutsporing vanaf 'n bekende toestand begin.

Die matrysopening is nie die finale pypgrootte nie
'n Warm ringvormige smelt verlaat nie die matrys nie en bly geometries vas. Dit kan by die uitgang swel, aftrek onder afvoer, kontak met die kalibreerder, krimp tydens afkoeling en aanhou verander namate die temperatuur gelyk word. Daarom gebruik 'n nominale 110 mm-pyp nie outomaties 'n 110 mm-matrysopening nie.
Die finale resultaat kom van 'n stelsel: ekstruder-uitset, smelttemperatuur en -druk, matrijs- en dorngeometrie, omtrek hittebalans, sentrering, lugbaan, kalibreerder, vakuum, verkoeling en aftrekspoed. Indien hierdie onderdele van verskillende verskaffers aangekoop word, moet die koper een beheerde koppelvlaktekening en een aanvaardingsverantwoordelikheidsmatriks toewys.
| Beheer element | Wat dit direk beïnvloed | Wat dit nie alleen kan bewys nie |
|---|---|---|
| Die en deurn vloei pad | Ringvormige smeltverspreiding, drukverlies, verblyfgedrag en aanvanklike buisvorm | Finale koue OD, muur, ovaalheid of drukprestasie |
| Doorn sentrering aanpassing | Aanvanklike omtreksgaping en regstelling van muurverspreiding | 'n Stabiele resultaat wanneer temperatuur, vloei of stroomaf-belyning aanhou dryf |
| Verwarmersone-reëling | Termiese beheer rondom en langs die kop | Die werklike smelttemperatuur sonder 'n gedefinieerde meetmetode |
| Kalibreerder en vakuumtenk | Eksterne grootte, vroeë verkoeling en vormondersteuning | Eenvormige muur wanneer die inkomende smeltbuis onstabiel is |
| Verkoelingstelsel | Stollingstempo, dimensionele stabiliteit en residuele hitte verwydering | Goeie geometrie wanneer watertemperatuur of vloei onbeheerd is |
| Afslag | Lynspoed, aftrek en bestendige vervoer | Korrekte afmetings wanneer die trekker verkeerd in lyn is of spoed fluktueer |
Nuttige maatreël:spesifiseer die kleinste en grootste pyp, maar ingenieur om die moeilike bedryfshoeke. Dit is dikwels die grootste pyp teen hoë uitset, die dunste muur teen hoë lynspoed, 'n lae-uitset klein grootte wat verblyftyd verhoog, en die produk met die strengste muur- of oppervlakvereiste.


Nanhaiya bied verstelbare deurne, verkoelingskanaal-opsies en vervangbare voerings op sy pypkopreeks. Gebruik hierdie opsies vir 'n bepaalde rede. Aanpassing is nuttig wanneer operateurs 'n herhaalbare sentreringsmetode het. Vervangbare slytasiekomponente is nuttig wanneer hul omvang, spaarhoeveelheid en vervangingsprosedure duidelik is.
Sluit die ekstruder-koppelvlak voordat bewerking begin
'n Pypmatrys kan 'n uitstekende interne vloeipad hê en steeds misluk om te installeer omdat die inlaat, register, boutpatroon, seël of middelhoogte aanvaar is. Vervangingsprojekte is veral kwesbaar omdat masjientekeninge oud, gewysig of onbeskikbaar kan wees.
Ons verkies drie vorme van bewyse: die oorspronklike beheerde tekening, vars mates en duidelike foto's met 'n skaalverwysing. As die drie nie saamstem nie, los die konflik op voordat die vervaardigingstekening vrygestel word.
- Ekstruder fabrikaat, model en skroefkonfigurasie
- Skroefdeursnee en gegradeerde uitsetreeks
- Ontladings- of adapterflenstekening
- Registreer deursnee, diepte en toleransie
- Bouthoeveelheid, draad, steeksirkel en oriëntasie
- Seëlvlakgeometrie en pakkingmetode
- Smelt-inlaat deursnee en oorgangslengte
- Vereiste brekerplaat of skermkoppelvlak
- Druksensorpoortgrootte en ligging
- Smelt-temperatuur sensor tipe en invoeging
- Verwarmerspanning, frekwensie, krag en verbindings
- Termokoppel tipe en beheerder verenigbaarheid
- Die-kop middelhoogte en vloeirigting
- Steunraam, wiele, relings of hyspunte
- Beskikbare installasie- en onderhoudsklaring
- Afstand na kalibrator en belyningsverwysing
Nanhaiya vervaardig aanpasbarevatflenseen die-kop komponente, sodat die adapter kan bespreek word met die kop in plaas van links as 'n installasie verrassing. Vir 'n volledige lynprojek, belyn die matrijs-koppelvlak met die geselekteerdeplastiek ekstruder masjien, kontroles en stroomaf toerusting.
Ons fabrieksaansig:'n foonfoto van 'n flens help ons om die uitleg te verstaan, maar dit definieer nie 'n boutsirkel of registerpassing nie. Ons gebruik die foto om vrae te vind. Ons gebruik 'n getekende tekening om metaal te sny. Daardie onderskeid verhoed dat 'n klein koppelvlakfout 'n hele installasie vertraag.


Kies konstruksie rondom die materiaal en skoonmaak plig
Nanhaiya se toegewyde pypmatryskop gebruik hoësterkte-legeringsstaal met geharde oppervlaktes en word vervaardig deur presisie CNC-bewerking en hittebehandeling. Sy generaalekstruder sterf kopbladsy lys 38CrMoAl, nitrering en 'n oppervlakhardheid van HV950 tot HV1000.
Daardie waardes is nuttige begindata, maar die goedgekeurde spesifikasie moet steeds die presiese komponentmateriaal, behandelingsomvang, voltooide hardheidkriterium, vloei-oppervlakafwerking, dimensionele inspeksie en enige korrosievereiste identifiseer. 'n Hardheidwaarde op een komponent moet nie na elke hegstuk, verwarmerbedekking of strukturele deel gekopieer word nie.
| Diens toestand | Bekommernis oor verkryging | Wat om in die aanhaling te definieer |
|---|---|---|
| Gevulde PVC | Skuur minerale vuller, neerslae en skoonmaak frekwensie | Formule, vulvlak, nat-komponent materiaal en behandeling, vervangbare-slytasie-omvang en skoonmaakmetode |
| CPVC of hitte-sensitiewe verbinding | Termiese geskiedenis, ophou en materiële agteruitgang | Verwerkingsvenster, vloeibaankonsep, verhittingsones, sensorpunte, opstart- en afskakelprosedure |
| Koolstofswart PE | Stabiele verspreiding, oppervlakkwaliteit en lang lopies | Saamgestelde graad, uitsetreeks, drukvenster, verwarmerrangskikking en skoonmaaktoegang |
| Herwinde inhoud | Kontaminasie, viskositeitsvariasie en skuurdeeltjies | Bron, maksimum persentasie, filtrasieplan, monster, verwagte variasie en aanvaardingslimiete |
| Gereelde kleurveranderinge | Ophou, toegang, hantering van onderdele en skroot | Kleurvolgorde, skoonmaakmateriaal, toegelate veranderingstyd, suiweringsprosedure en verwyderbare dele |
Harder is nie 'n volledige materiële strategie nie.Oppervlakhardheid, omhulseldiepte, substraattaaiheid, korrosiegedrag, afwerking en herstelmetode moet by die komponent en proses pas. Vra die verskaffer om te lys wat behandel word, hoe dit geverifieer word en watter inspeksierekord saam met die bestelling kom.


Hersien Nanhaiya'sproduksie toerusting, sertifikateentegniese dienstydens verskafferskwalifikasie. Installasievoorligting en langtermyninstandhoudingsadvies kan by die ooreengekome ondersteuningsomvang ingesluit word.
Maak grootte-omskakeling deel van die aankoopberekening
’n Laer gereedskapprys kan duur wees as elke verandering ’n hyskraan vasbind, verwarmers beskadig of herhaalde proef-en-fout-sentrering vereis. Vra hoe die matrys en deurn verwyder word, waar warm dele geplaas word, watter hegstukke gehanteer word, hoe belyning herstel word en watter seëls of verbruiksgoedere vervang word.
| Verandering vraag | Waarom die koper moet omgee | Kontrakuitset |
|---|---|---|
| Watter groottes deel een liggaam? | Toon die werklike aantal koppe en verander-onderdeel stelle | Verenigbaarheidsmatriks volgens pyp-OD, muurreeks en materiaal |
| Wat moet afkoel voor verwydering? | Beïnvloed stilstand en hanteringsveiligheid | Geskrewe temperatuur en hanteringsprosedure |
| Hoe word die matrijs en deurn gesentreer? | Beïnvloed opstartskrot en muurkorreksie | Aanpassingsdiagram, verwysingsposisies en opleiding |
| Watter gereedskap en hystoestelle word benodig? | Voorkom onveilige geïmproviseerde hantering | Gereedskaplys, deelgewigte, optelpunte en bevestigingstekeninge |
| Watter onderdele is roetine-onderdele? | Verminder stilstand na skroefdraad-, seël-, verwarmer- of sensorskade | Twee jaar aanbevole spaarlys geprys per item |
| Hoe word die vloeipad skoongemaak? | Verander arbeid, oppervlakrisiko en kleurveranderingskrot | Goedgekeurde skoonmaakgereedskap, materiaal en demontagestappe |
Vir 'n gemengde produkskedule, bereken omskakelingskoste volgens ure, arbeid en aanvangskrot. As 'n plant verskeie kere per week tussen twee verafgeleë pypgroottes verander, kan twee volledige koppe meer produksietyd beskerm as een liggaam met baie insetsels. As veranderinge selde voorkom en die reeks kompak is, kan 'n gedeelde liggaam sinvol wees.
Ons fabrieksaansig:ons vra wie die gereedskap gaan verander en watter hystoerusting beskikbaar is. 'n Ontwerp wat op 'n skoon monteerbank werk, kan ongemaklik wees langs 'n warm ekstruder en 'n vakuumtenk. Operateurstoegang is 'n ingenieursinset, nie 'n na-verkope detail nie.

Gebruik pypdefekte om die verantwoordelike prosessone te vind
Wanneer 'n pyp van spesifikasie afloop, pas operateurs dikwels die matrijs eerste aan omdat sy sentreerboute sigbaar is. Dit kan een lesing tydelik verbeter terwyl 'n temperatuur-, ekstruder- of stroomaf-probleem weggesteek word. Teken die defek rondom die omtrek en langs die pyplengte aan voordat u verskeie veranderinge gelyktydig aanbring.
| Waargenome gebrek | Die-kop tjeks | Stroomop en stroomaf tjeks | Koop les |
|---|---|---|---|
| Een kant konsekwent dikker | Doornsentrering, vloeibaanafsettings, skade, verwarmerbalans en samestellingbelyning | Ekstruder-swaai, kalibratorbelyning, vakuumverspreiding, verkoeling en aftrekbelyning | Vereis toeganklike sentrering, temperatuursones en 'n belyningsverwysing |
| Muurveranderinge rondom en langs die pyp | Los verstelling, termiese fietsry, onstabiele druk of ongelyke vloei | Voeding, skroefuitvoer, lynspoedbeheer, vakuum- en watertemperatuurstabiliteit | Aanvaar 'n stabiele bedryfsvenster, nie een kort stel metings nie |
| Lang oppervlak lyne | Besoedeling, neerslag, krap of beskadigde lipoppervlak | Ongesmelte deeltjies, filtrasie, kalibratorskade en hanteringsmerke | Definieer skoonmaakgereedskap, filterplan, oppervlakinspeksie en ekstra gereedskap |
| Geel, bruin of swart strepe | Dooie sones, neerslae, oormatige plaaslike hitte en lang verblyftyd | Besoedelde voer, vatneerslae, skroefslytasie en afskakelpraktyk | Hersien die volledige smeltpad en skoonmaakroetine voordat u die ou meetkunde kopieer |
| Hoë kopdruk | Beperkte ringvormige gaping, lae temperatuur, verstopping of ongeskikte vloeipad | Skermbeperking, materiaalviskositeit, uitsetvraag en sensortoestand | Noem die drukmeetpunt en bedryfsgrens in die spesifikasie |
| Ovaliteit van die pyp | Ongelyke uitgangvloei of aanvanklike buisposisie | Kalibrator slytasie, vakuum, verkoelingsbalans, ondersteuning en aftrekbelyning | Finale ovaliteit behoort aan die volledige-lyn aanvaardingstoets |
| Ruwe binneoppervlak | Doornafwerking, afsettings, temperatuur en vloeigedrag | Materiaalvog, verspreiding, degradasie en uitsetstabiliteit | Sluit beide interne en eksterne oppervlakkriteria by die monstergoedkeuring in |
Een-verandering reël:teken die basislyn aan, verander een beheerde veranderlike, wag vir die materiaal om deur die lyn te beweeg, merk die geaffekteerde pyp en meet weer. Ewekansige aanpassing van temperature, sentrering, vakuum en aftrekking vernietig terselfdertyd die bewyse wat nodig is om die oorsaak te identifiseer.
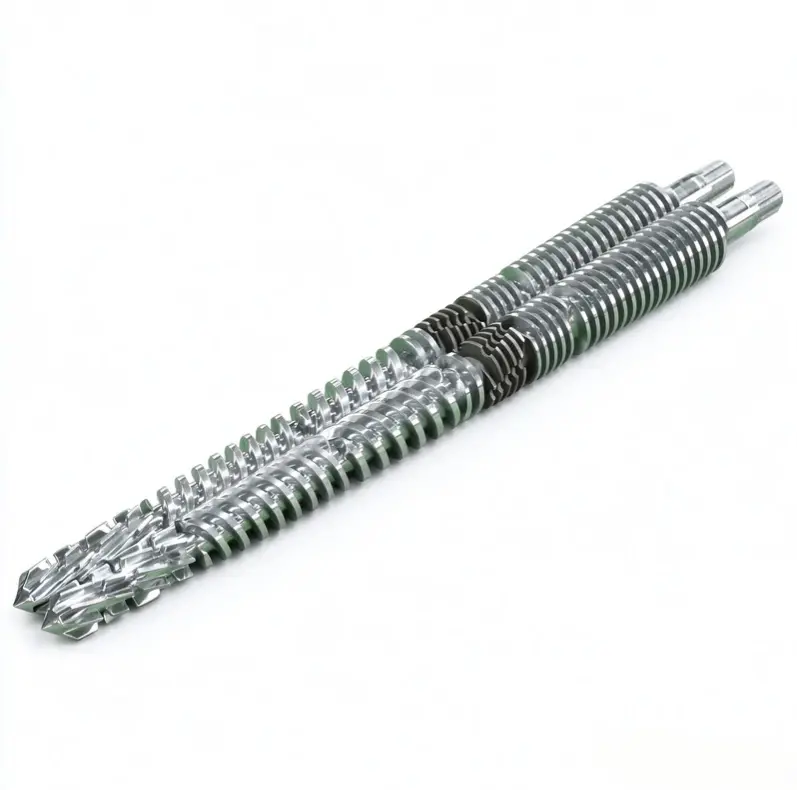
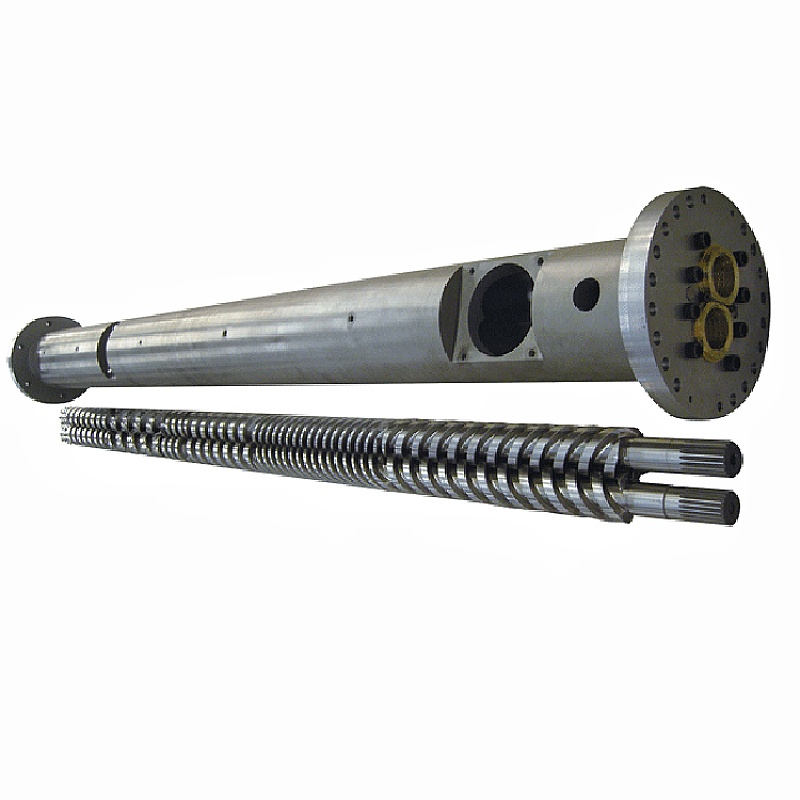
As die uitset of smeltdruk onstabiel is voor die kop, inspekteer ook die skroef en loop. Nanhaiya voorradePVC pyp enkelskroewe, PVC pyp parallelle skroef vateenPVC pyp koniese dubbelskroef vate. Die matrys moet nie herontwerp word om te vergoed vir 'n verslete of ongeskikte plastiseringsgedeelte nie.

RFQ kontrolelys vir pyp-ekstrusie-matryskop
'n Volledige RFQ laat die koper toe om ingenieurswese te vergelyk in plaas daarvan om 'n lae basisprys met 'n inklusiewe kwotasie te vergelyk. Plaas die volgende items in een hersieningsbeheerde pakket.
- Identifiseer die produkte.Lys elke pyp-OD, muurreeks, SDR of skedule, laagkonstruksie, kleur en toepassing. Merk die normale produk en die moeilikste grootte.
- Noem die standaard.Gee die presiese standaard, deel, uitgawe, nasionale aanvaarding en interne tekening. Heg die voltooide pyp-inspeksieplan aan.
- Maak die materiaal bekend.Verskaf die volledige PVC-formule of presiese PE-, PP- of PPR-graad, bymiddels, vuller, pigment, herwonne inhoud en verskafferdatablaaie.
- Definieer koers.Gee netto verkoopbare uitset en lynspoed vir elke kritieke produk, plus die beskikbare verkoelingskapasiteit en normale bedryfskedule.
- Beskryf die ekstruder.Noem enkel-, parallelle tweeling- of koniese dubbelskroef; skroef deursnee; motorkrag; normale smeltdruk en temperatuur; adapter uitleg; en huidige proseslimiete.
- Beheer die koppelvlak.Heg die flens, register, boutsirkel, seëlvlak, smeltinlaat, middelhoogte, sensorpoort en steuntekeninge aan.
- Spesifiseer elektriese besonderhede.Lys verwarmerspanning en -frekwensie, termokoppeltipe, verbindingstandaard, kontroleerderversoenbaarheid, kabellengte en vereiste vir gevaarlike gebiede indien van toepassing.
- Wys die stroomaflyn.Sluit kalibratorafmetings, vakuumtenk, verkoelingslengte, spuit- of onderdompelrangskikking, lostrektipe, middellyn en afstand vanaf die uitgang in.
- Kies die oorskakelingsomvang.Maak 'n lys van stelle vir vervanging van dele, spaarverwarmers en sensors, seëls, hegstukke, hanteringsgereedskap, stoorrakke en gewenste grootteveranderingsprosedure.
- Definieer dokumente.Versoek monteer- en onderdeeltekeninge, materiaallys, materiaal- en hittebehandelingsrekords, dimensionele inspeksie, elektriese lys, bedryfsinstruksies en onderdelelys.
- Skryf die aanvaardingstoets.Noem die hars, formule, pypgrootte, loopduur, uitset, lynspoed, prosesrekords, dimensiesteekproefneming en slaag/druipkriteria.
- Verduidelik ondersteuning.Kom ooreen oor installasievoorligting, ingebruiknemingsverantwoordelikheid, operateuropleiding, afstandbystand en die grens tussen die-kop- en volledige lynwerkverrigting.
Waarskuwing vir vervanging:'n verslete matrys behou moontlik nie meer sy oorspronklike afmetings nie. Meet die masjienkoppelvlak en 'n pyp wat goed behou is, vind enige oorspronklike tekeninge en verduidelik hoekom die ou kop vervang word. Deur elke verslete dimensie te kopieer, kan dieselfde vloei- of belyningsprobleem weergee.
Die skroefkonfigurasie moet ook ooreenstem met die materiaalbelasting. Blaai deur Nanhaiya'senkele skroewe, parallelle dubbele skroeweenkoniese dubbelskroefvatewanneer die navraag die volle plastiseringsafdeling dek. Vir bykomstighede en gekoppelde gereedskap, gebruik diereeks ekstrusie-onderdele.
Aanvaar die kop op die produksie toestand wat jy beplan om te verkoop
Dimensionele inspeksie bewys dat die vervaardigde komponente ooreenstem met die tekening. Dit bewys nie hoe 'n spesifieke verbinding deur die volledige lyn sal vloei nie. 'n Gesonde aanvaardingsplan het twee dele: komponentverifikasie en 'n produksielopie.
| Aanvaarding stadium | Wat om te verifieer | Rekord om te hou |
|---|---|---|
| Dokument hersiening | Goedgekeurde hersiening van tekeninge, materiaallys, matriks vir verandering, verwarmer en sensorlys, handleidings en ekstra omvang | Getekende dokumentregister |
| Komponent inspeksie | Kritiese koppelvlakke, konsentriese kenmerke, seëlvlakke, hegstukke, poorte, materiaal, behandeling en sigbare vloei-oppervlak toestand | Dimensionele en materiaal- of behandelingsrekords gespesifiseer in die bestelling |
| Samestelling kontrole | Pas, oriëntasie, installasie van verwarmer, sensorinvoeging, sentreerbeweging, ondersteuning, opheffing en toegang | Versameling kontrolelys met foto's |
| Verhittingskontrole | Sone-identifikasie, kontroleerderreaksie, sensorlesing, stroomtrekking en termiese stabiliteit | Sonekaart en gestabiliseerde lesings |
| Produksielopie | Ooreengekome materiaal, pypgrootte, uitset, lynspoed, temperatuur, smeltdruk, motorlading, vakuum en verkoelingstoestande | Tydgebaseerde prosesblad en behoue monsters |
| Pyp inspeksie | OD, muur by veelvuldige klokposisies, ovaalheid, massa per lengte, binne- en buiteoppervlak, reguitheid en vereiste standaardtoetse | Inspeksieverslag gekoppel aan monsterposisie en produksietyd |
| Roetine operasie | Opstart, sentrering regstelling, 'n normale stop, veilige demontage of een ooreengekome grootte verandering | Operator afteken en oop-item lys |
Gebruik die koper se normale formulering wanneer dit prakties is. As 'n plaasvervangende materiaal benodig word, teken die verskil aan en beperk wat die toets bewys. 'n Suksesvolle PE-lopie bevestig nie 'n PVC-formule nie, en 'n dikwandige laespoedproduk bewys nie 'n dunwandige hoëspoedtoestand nie.
Ons fabrieksaansig:ons verkies 'n stabiele lopie met naspeurbare metings bo 'n kort vertoning teen maksimum uitset. Die druk moet sak, muurlesings moet beheerbaar bly, verwarmers moet nie abnormaal loop nie en die afgekoelde pyp moet aan die ooreengekome inspeksie voldoen. Die resultaat gee beide kante 'n nuttige oorhandigingspunt.


Gereelde vrae
Watter inligting word benodig om 'n pyp-ekstrusie-matryskop aan te haal?
Stuur die polimeergraad en formule, pypstandaard, volledige grootte en muurreeks, teikenuitset en lynspoed, ekstrudertipe, smeltinlaat- en flenstekening, verwarmerspanning, sensorvereistes, stroomaf-kalibrasiebesonderhede, voorkeurveranderingsonderdele en 'n aanvaardingsplan. Foto's en afgemete tekeninge van die huidige verbinding is ook nuttig vir vervangingsprojekte.
Kan een pyp-die-kop PVC, PE en PPR loop?
'n Gedeelde buiteliggaam kan tegnies moontlik wees in 'n nou gedefinieerde projek, maar PVC, PE en PPR skep nie dieselfde vloei-, termiese of groottetoestande nie. Ons vergelyk eers die volledige formulering, uitset, grootte reeks, vloei-pad vereistes en skoonmaak metode. Afsonderlike gereedskap of 'n aparte kop kan die veiliger produksiekeuse wees.
Is die deursnee van die pypmatrys gelyk aan die finale pypdeursnee?
Gewoonlik nee. Die warm buis verander nadat dit die matrys verlaat het, want die smelt swel, trek af, gaan die kalibreerder binne en afkoel. Die vereiste matrys- en deurafmetings moet ontwerp word met die materiaal, uitset, lynspoed, vakuumgrootte en verkoelingstelsel, eerder as om direk vanaf die nominale pypgrootte gekopieer te word.
Kan die matryskop alleen pypwanddikte en ovaalheid waarborg?
Nee. Die matryskop vestig die ringvormige smeltverspreiding, maar finale wanddikte en ovaalheid hang ook af van smeltstabiliteit, sentrering, temperatuurbalans, kalibreerdertoestand, vakuum, verkoeling, aftrekbelyning en lynspoed. Aanvaarding moet die volledige bedryfslyn toets.
Watter materiaal gebruik Nanhaiya vir ekstrusie-matryskope?
Nanhaiya se algemene ekstruder-matryskopbladsy lys 38CrMoAl met nitrering en oppervlakhardheid van HV950 tot HV1000. Die toegewyde pyp-ekstruderingskop word beskryf as allooistaal met geharde oppervlaktes. Finale materiaal, hittebehandeling en benatte oppervlak vereistes moet bevestig word vir die hars, bymiddels en skoonmaak metode in die goedgekeurde spesifikasie.
Moet ek een matryskop met baie grootte insetsels of verskeie volledige koppe koop?
Gebruik veranderingsonderdele wanneer die groottereeks, uitset en skoonmaakroetine een liggaam toelaat om die werk te bedek sonder oormatige aanpassing. Afsonderlike koppe kan sin maak wanneer produkte grootliks verskil in deursnee, polimeer, uitset, laagstruktuur of wisselfrekwensie. Vergelyk totale oorskakelingstyd en produksierisiko, nie gereedskapprys alleen nie.
Hoe moet 'n pyp-ekstrusie-matryskop aanvaar word?
Begin met tekening, materiaal, behandeling, verwarmer, sensor, flens en vloei-pad kontrole. Begin dan die ooreengekome produksiemateriaal teen die gespesifiseerde pypgrootte, uitset en lynspoed. Teken temperature, smeltdruk, muurlesings rondom die omtrek, buitedeursnee, ovaalheid, oppervlaktoestand, massa per lengte en enige toetse wat deur die teikenpypstandaard vereis word, aan.
Wat veroorsaak dat die een kant van 'n geëxtrudeerde pypwand dikker is?
Moontlike oorsake sluit in wansentrering van die matrys of dorn, omtrektemperatuurwanbalans, ongelyke smeltvloei, afsettings of skade in die vloeibaan, onstabiele ekstruder-uitset, kalibrator-wanbelyning, oneweredige vakuum of verkoeling, en afvoer-wanbelyning. Gaan die neiging na voordat jy sentreerboute gebruik om 'n stroomaf-probleem weg te steek.
Tegniese inhoud voorberei uit Nanhaiya se huidige produk, toerusting en diens inligting, slegs ondersteun deur amptelike ISO pyp-standaard bladsye. Finale matrijsgeometrie, materiaal, behandeling, afmetings en aanvaardingskriteria word deur die goedgekeurde projekspesifikasie gedefinieer.