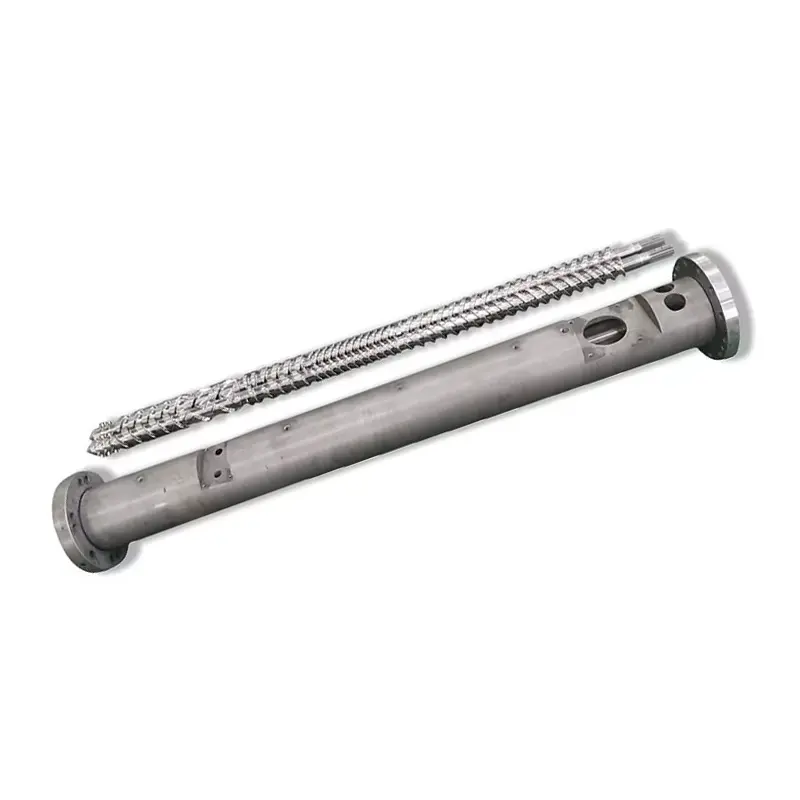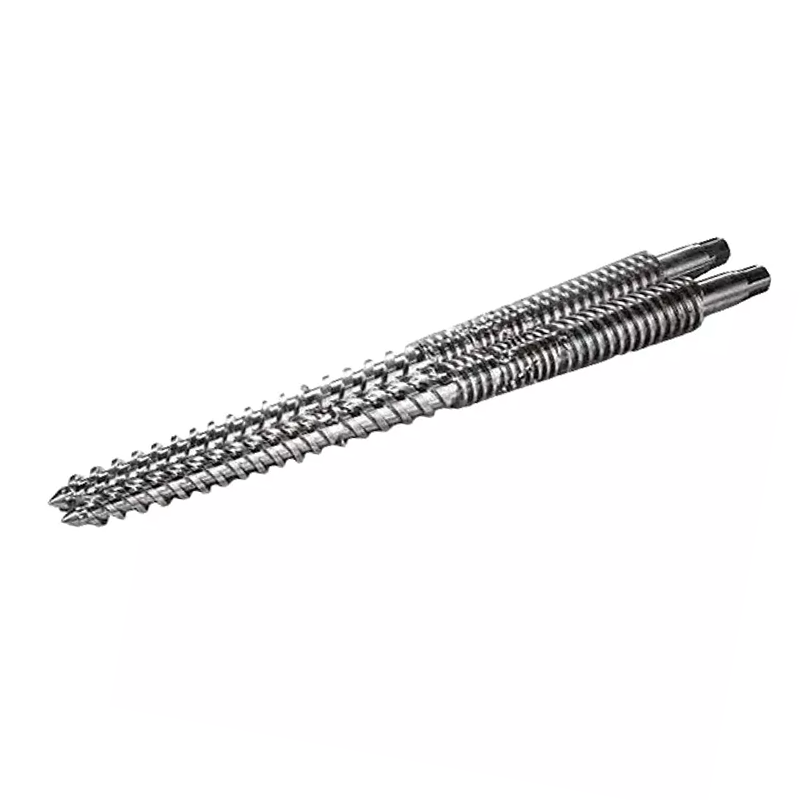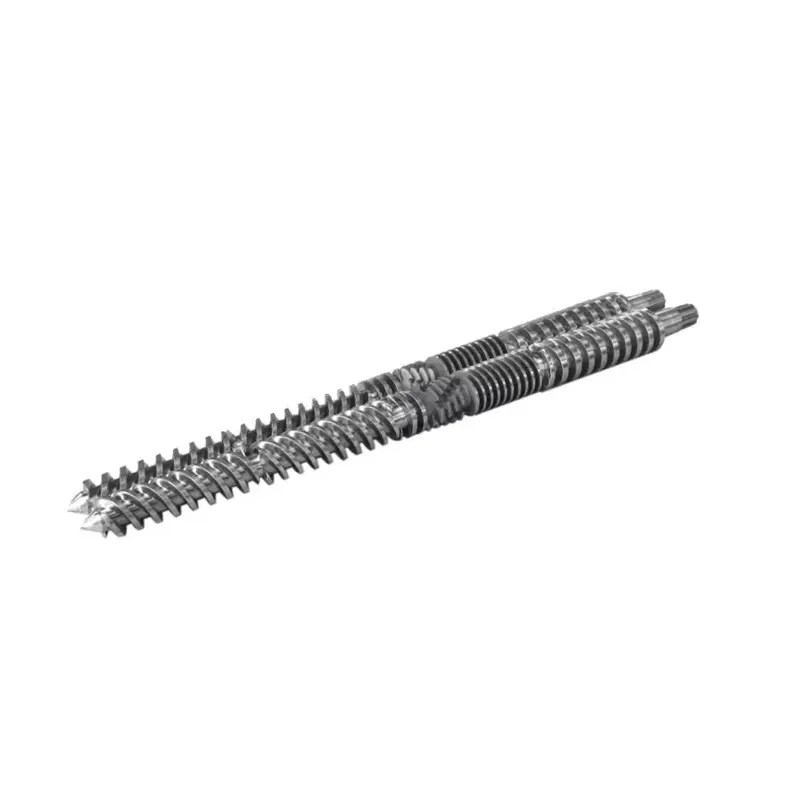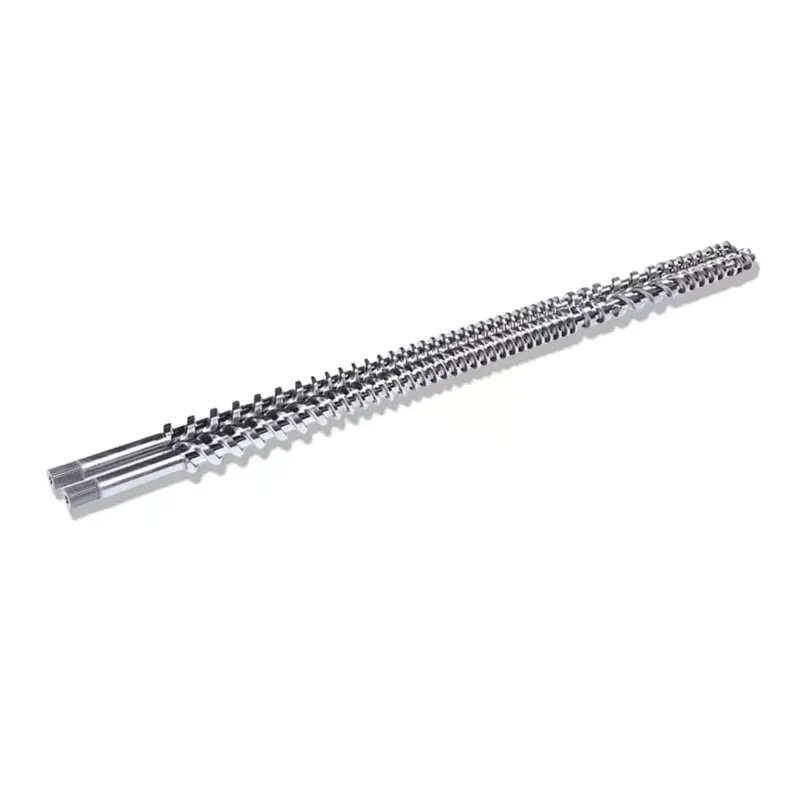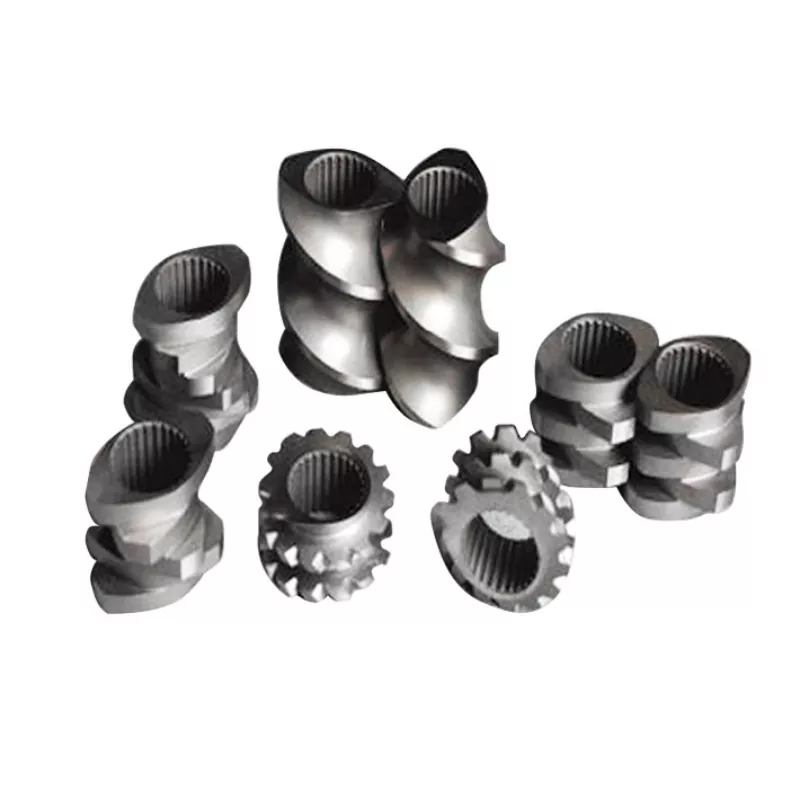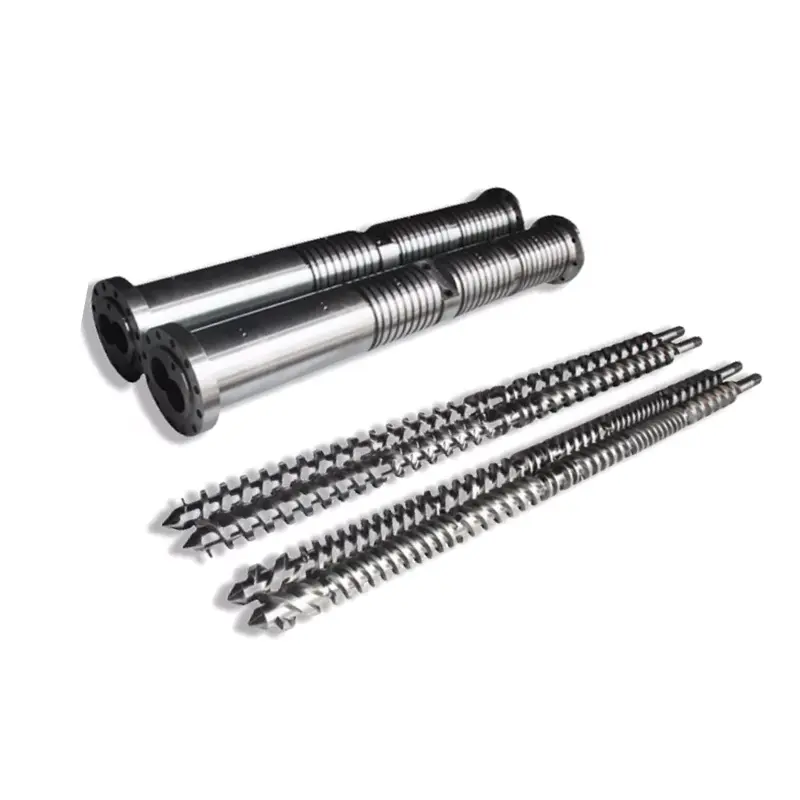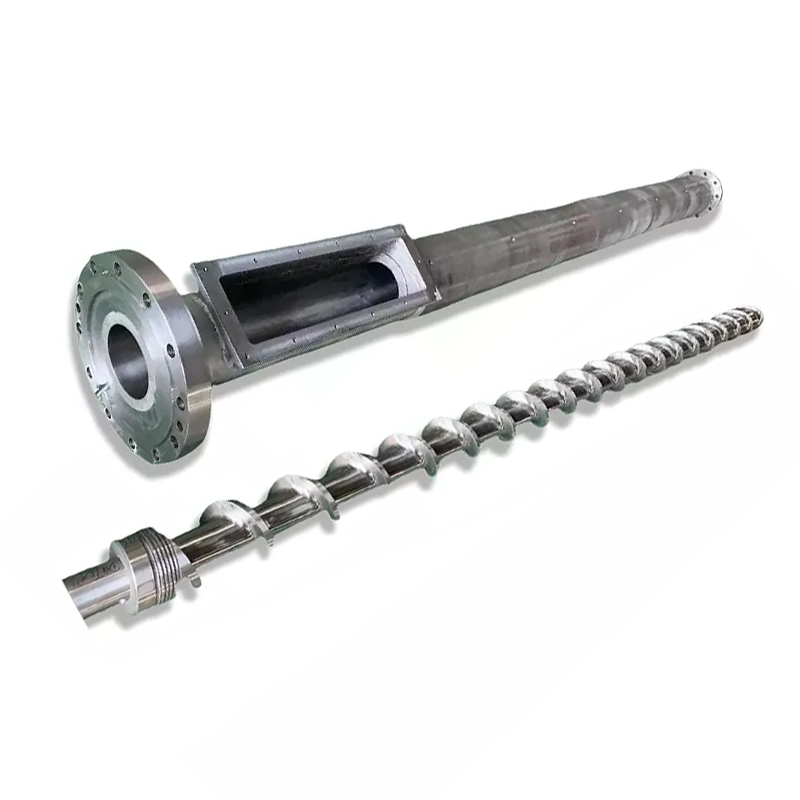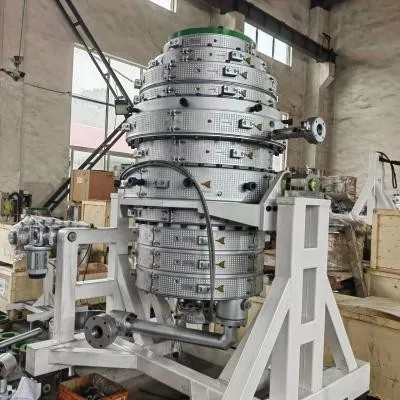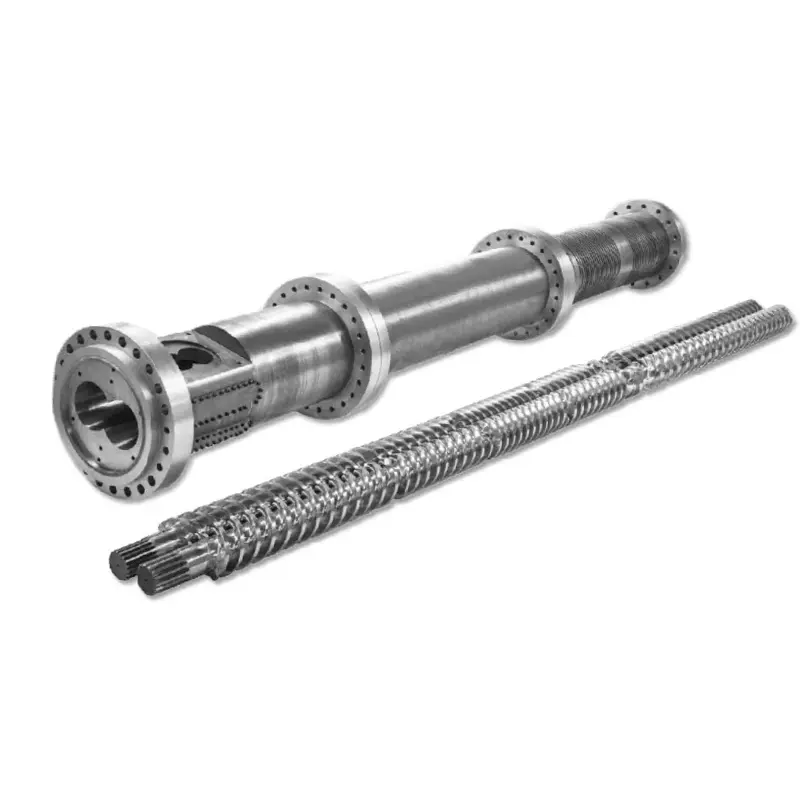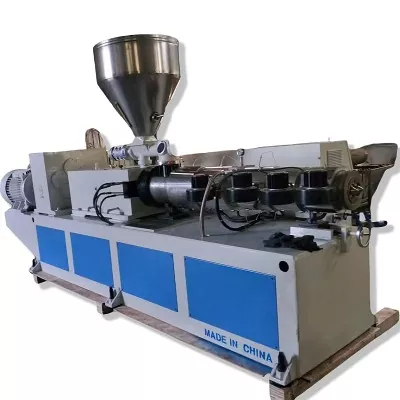
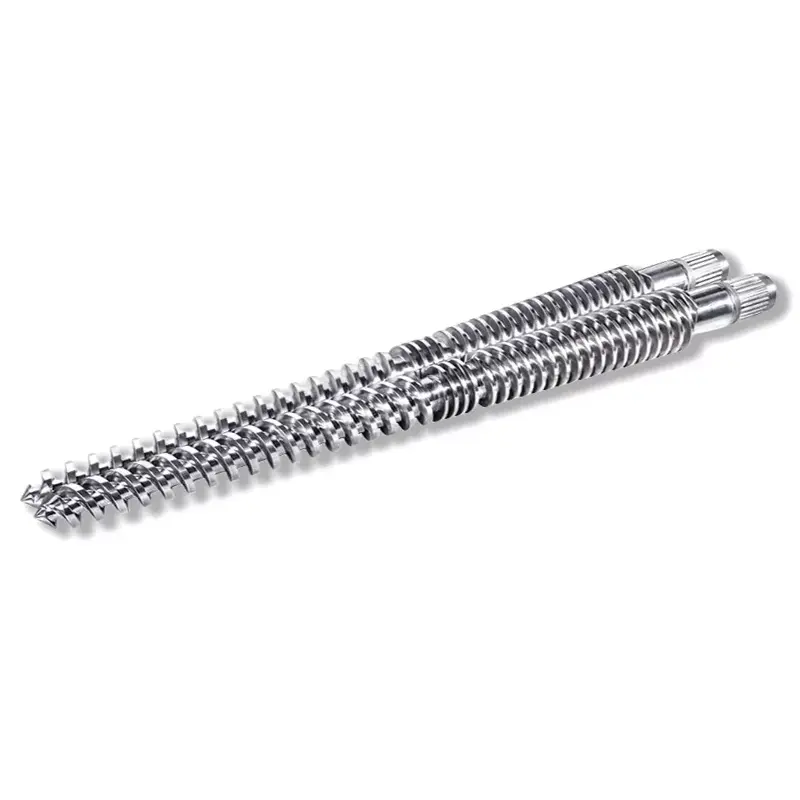
A koniese dubbelskroefvathou twee tapse skroewe langs mekaar in 'n loop waarvan die borings nouer word vanaf die voerpunt na die matrys. Daardie taps is die hele ontwerp. Dit gee 'n groot inname vir lae-digtheid poeier, 'n kompressie wat geleidelik bou in plaas van skielik, en stygende druk na 'n kort ontlading. Die resultaat is geleidelike kompressie, sagte skeerwerk en sterk vervoer, wat presies is wat skuif- en hittesensitiewe materiaal soos stewige PVC benodig.
Loop by enige PVC-pyp of profielaanleg in en die masjien op die lyn is amper seker 'n koniese dubbelskroef. Dit is nie 'n ongeluk van die geskiedenis nie. Die vorm van die skroewe los 'n spesifieke stel probleme op wat PVC skep, en sodra jy sien hoekom, maak die hele masjien sin.
Hierdie gids dek die meganika, die groottenotasie wat die meeste kopers verwar, die regte toepassings en die groottes wat ons bou.
Wat is 'n koniese dubbelskroefvat?
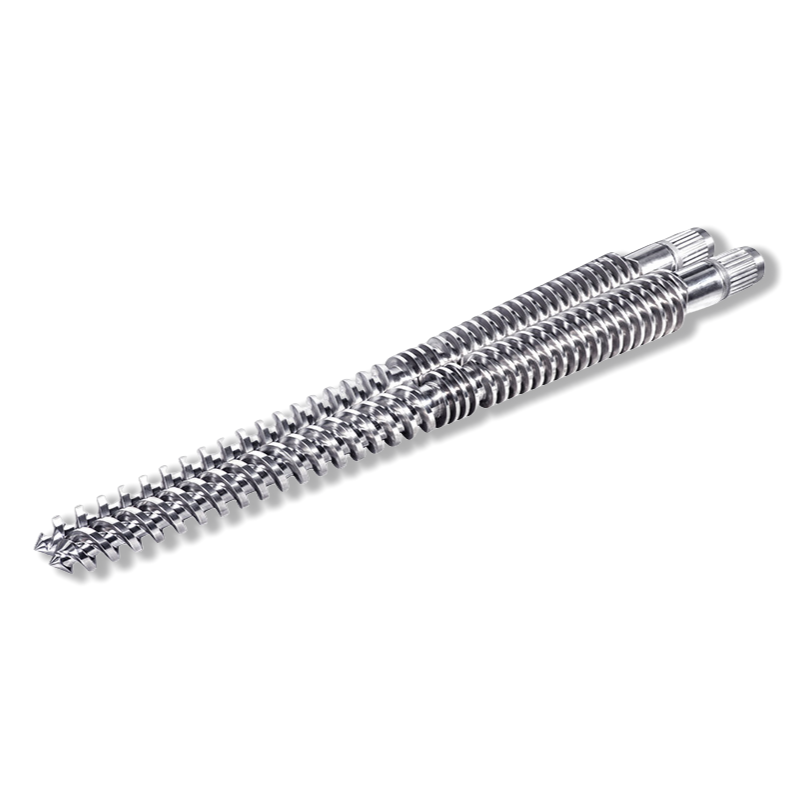
'n Koniese dubbelskroefvat is die plastiseringseenheid van 'n koniese dubbelskroef-ekstruder. Dit het twee dele wat as een werk: 'n loop met twee oorvleuelende tapse borings, en twee tapse skroewe wat daarin sit.
Koniesbeteken die skroewe is wyd aan die voerkant en smal na die uitlaatkant toe. Die borings word taps om by te pas. Alles omtrent die masjien volg uit daardie enkele meetkundige feit.
Vergelyk dit met aparallelle dubbelskroefvat, waar beide skroewe dieselfde deursnee van punt tot einde binne 'n konstante syfer-agt-boor hou. Dieselfde idee van twee skroewe wat saamwerk, heeltemal verskillende gevolge.

Hoe om 'n koniese skroefgrootte soos 55/110 te lees
Elke koniese aanhaling, tekening en RFQ dra 'n gepaarde nommer: 45/90, 55/110, 65/132, 80/156. Kopers sien dit voortdurend en is dikwels nie seker watter getal watter is nie. Dit is dertig sekondes werd om te vestig.
Die twee nommers is die twee punte van die skroef.Die kleiner getal is die deursnee by dieontslageinde, waar die skroef die matrijs ontmoet. Die groter getal is die deursnee by dievoereinde, onder die hopper. ’n 55/110-skroef meet 55 mm by die punt en 110 mm by die inlaat.
Lees dit so en die grootte vertel jou met 'n oogopslag baie. Die gaping tussen die twee getalle is die taps, en die taps is waar die kompressie plaasvind. Die groot punt bepaal hoeveel materiaal die masjien kan sluk; die klein punt stel die druk wat dit by die matrys kan ontwikkel.
Dit is ook hoekom 'n koniese stel nie terloops vervang kan word nie. Twee skroewe met dieselfde uitlaatdiameter maar verskillende toevoerdiameters is verskillende masjiene met verskillende kompressiegedrag, alhoewel die eerste getal ooreenstem.
Hoe 'n koniese dubbelskroefvat werk, stap vir stap
- Voeding.Materiaal val in die wye punt. PVC kom gewoonlik as 'n droë mengsel poeier, wat lywig en lae in digtheid is, en die groot inname gee dit die volume wat dit benodig. Op baie lyne word die poeier geforseer eerder as om onder swaartekrag te val.
- Oordra.Die twee skroewe gryp inmekaar, en die vlug van die een vee die kanaal van die ander af. Materiaal word in geslote kamers vasgevang en meganies vorentoe gestoot eerder as om deur wrywing meegesleur te word.
- Kompressie.Soos die boor vernou, neem dieselfde materiaal al hoe minder volume in beslag. Lug word uitgedruk, deeltjies word saamgedruk en digtheid styg geleidelik oor die lengte.
- Plastiseer.Vat hitte en meganiese werk saam smelt die gekompakteerde poeier in 'n homogene smelt. Sones word onafhanklik verhit en afgekoel sodat elke afdeling die temperatuur hou wat die stadium benodig.
- Ontgassing.Vog en vlugtige stowwe word deur 'n vent onttrek voordat dit die oppervlak van die produk kan bederf.
- Meting en afvoer.Die smal punt bou druk en lewer 'n bestendige, eenvormige smelt in die matrys.
Temperatuurbeheer maak hier meer saak as in die meeste ekstrusie. Ons vate gebruik 'n multi-stadium verwarming en verkoeling stelsel met die sones gedeel deur funksie, voeding, kompressie en homogenisering, so elke afdeling kan ingestel word op wat daardie stadium van plastisering eintlik vereis in plaas daarvan om een globale stelpunt te volg.
Waarom die taps belangrik is: drie effekte
Die taps is nie 'n stilering keuse nie. Dit produseer drie meganiese effekte gelyktydig, en saam definieer hulle waarmee hierdie masjien goed is.
1. 'n Groot inname vir lae-digtheid poeier
Rigiede PVC word as 'n droë mengsel verwerk: harspoeier plus stabiliseerder, smeermiddel, vuller en pigment. Daardie mengsel is donsig en vol lug, so dit het volume nodig voordat dit enigiets anders nodig het.
Die wye voerpunt gee dit daardie volume. ’n Skroef met konstante deursnee sal oor sy hele lengte groot moet wees om dieselfde inlaat te sluk, wat probleme van sy eie by die uitlaatkant meebring.
2. Kompressie wat geleidelik opbou
Op 'n skroef met konstante deursnee kom kompressie daarvan om die kanaal vlakker te maak, en daardie verandering is geneig om oor 'n gedefinieerde oorgangsgedeelte te gebeur.
Op 'n koniese skroef vernou die boring self voortdurend. Kompressie word oor die lengte versprei pleks van in een sone gekonsentreer, dus word materiaal bestendig gewerk eerder as om hard op een plek vasgedruk te word. Dit is wat “geleidelike kompressieverhouding” in die praktyk beteken, en hittesensitiewe materiaal trek direk daarby baat.
3. Stygende druk na 'n korter ontslag
Die vernouende punt konsentreer die smelt in 'n kleiner deursnit, wat die druk bou wat die matrys benodig. Terselfdertyd is die afvoergedeelte kort, sodat die smelt nie langer warm sit teen hoë druk as wat nodig is nie.
Vir 'n polimeer wat met tyd by temperatuur afbreek, is 'n kort hoëdrukgedeelte 'n kenmerk eerder as 'n beperking.
Sagte skeer: waarom PVC op hierdie masjien beland het
Rigiede PVC het 'n smal verwerkingsvenster. Werk dit te hard en dit degradeer, wat waterstofchloried vrystel, wat dan die staal waarteen dit sit, aanval. Werk dit te min en dit versmelt nooit behoorlik nie. Die masjien moet daardie gaping op elke lopie ryg.
Koniese tweelingskroewe ryg dit volgens ontwerp. Hul kombinasie van geleidelike kompressieverhouding, sagte skeerwerk en sterk vervoervermoë pas by materiale wat sensitief is vir beide skuif en temperatuur, en PVC is die handboekgeval van albei.
Sterk vervoer is die derde been en dit maak soveel saak as die sagte deel. Omdat die skroewe inmekaar gryp en materiaal meganies stoot, is die masjien nie afhanklik van wrywing om 'n poeier wat swak vasvat, te beweeg nie. Uitset bly bestendig al is die voer 'n droë mengsel eerder as korrels.
Die chemie-kant hiervan, en wat dit vir oppervlakbehandeling beteken, word in onsPVC skroef vat gids.
Intermetting vs nie-inmekaar kegelvormige skroewe
Konies is nie een ding nie. Hoe diep die twee skroewe inskakel, verander die masjien se gedrag, en ons bou albei konfigurasies.
Ineenlopende koniese dubbelskroewebetrek mekaar, sodat die vlug van een skroef in die kanaal van die ander reik. Die geslote kamers wat dit skep gee positiewe vervoer en deeglike, beheerde vermenging, en die skroewe vee mekaar skoon soos hulle draai. Dit is die konfigurasie agter die meeste PVC-pyp-, profiel- en plaatwerk.
Nie-ingrypende koniese dubbelskroewesit langs mekaar sonder om betrokke te raak. Vervoer is minder positief en skuif is laer, wat pas by materiaal wat glad nie veel werk kan verdra nie.
Die praktiese punt vir kopers is dieselfde een wat van toepassing is op die groottenotasie: 'n plaasvervanger moet ooreenstem met die konfigurasie van die masjien wat jy besit. Nanhaiya was een van China se vroegste vervaardigers wat spesialiseer in beide inmekaar en nie-inmekaar kegelvormige dubbelskroewe, so 'n stel kan enige manier gebou word.
Konies of parallel? Die kort weergawe
Albei is dubbelskroewe. Hulle is gebou vir verskillende probleme.
| Koniese dubbelskroef | Parallelle dubbelskroef | |
|---|---|---|
| Skroefvorm | Tapse, wye voer om afvoer te vernou | Konstante deursnee van punt tot einde |
| Kompressie | Geleidelik, versprei langs die taps | Gestel deur kanaaldiepte in 'n oorgangsone |
| Skeer | Sagmoedig | Verstelbaar, kan hoog wees |
| Voerhantering | Groot inname, ideaal vir lywige droë mengsel poeier | Positiewe vervoer, wye voerverdraagsaamheid |
| Tipiese plig | Rigiede PVC-pyp, profiel, plaat en bord | Samestelling, masterbatch, pelletisering, hoë uitsetlyne |
Die duimreël: as die materiaal hitte-sensitief is en as poeier aankom, werk die taps vir jou. As die werk saamgestelde of hoë-volume pelletisering is, wen 'n parallelle masjien gewoonlik. Die volledige vergelyking sit in onskoniese vs parallelle gids.
Wat koniese tweelingskroewe eintlik produseer
Vier families dek die uitset: profiele, velle, pype en pasgemaakte profiele. In die praktyk beteken dit 'n lang lys van alledaagse produkte.
PVC produkte
PVC-skuimplanke en dekoratiewe borde soos plafon- en muurpanele. PVC-U watertoevoer- en dreineringspyp, leidingpyp en geriffelde pyp met 'n klein deursnee. Deur- en vensterprofiele, beide rame en vleuels. Plafonpanele en kabelbakke. Buigsame slange soos tuinslang en pype, en seëlstroke vir deure en vensters.
Gemodifiseerde en saamgestelde produkte
PVC-hout-plastiek saamgestelde vloere, relings en dekoratiewe lyswerk. Kalsium-karbonaat-gevulde PVC-vel, insluitend ingenieursmatte. Talkgevulde PP-profiele vir minder veeleisende toepassings.
Hout-plastiek werk verdien sy eie noot. Nanhaiya het by die 18de China Wood Plastics Summit Forum verskyn as een van China se grootste verskaffers van koniese dubbelskroefvate vir WPC, en die slytasiekant van daardie plig word gedek in onsWPC skroef vat gids.
Ander spesialiteitsprodukte
ABS dekoratiewe stroke vir huishoudelike toestelle en motor interieurs. PE/PVC saamgestelde watertoevoerpyp, wat die taaiheid van PE kombineer met die styfheid van PVC.
Binne PVC-plate spesifiek, maak boumateriaal ongeveer 60% van die eindgebruik uit, met verpakking tweede. Daardie lyne loop tipies teenroterende koniese skroewe met die grondstof wat gedwing word, sodat plastisering, meng en skeer stabiel bly deur die hele proses.
Die groottes wat ons bou
Dit is die koniese dubbelskroef- en vat-spesifikasies wat ons vervaardig, geskryf as afvoerdiameter oor voerdeursnee.
| Φ45/Φ90 | Φ45/Φ100 | Φ51/Φ105 | Φ55/Φ110 |
| Φ58/Φ124 | Φ60/Φ125 | Φ65/Φ120 | Φ65/Φ132 |
| Φ68/Φ143 | Φ75/Φ150 | Φ80/Φ143 | Φ80/Φ156 |
| Φ80/Φ172 | Φ92/Φ188 | Φ105/Φ216 | Φ110/Φ220 |
Dié reeks dek ongeveer 90% van die koniese dubbelskroewe wat op die mark gebruik word, en die individuele produklyne daaragter, insluitendPVC bordenPVC profielstelle, sit onderons koniese dubbelskroefvate. As jou masjien buite die lys val, kan die geometrie ontwerp word om by jou lyn te pas eerder as om op die naaste standaardgrootte gedwing te word.
Let op die pare wat 'n eerste nommer deel. 65/120 en 65/132 ontlaai albei teen 65 mm maar neem baie verskillende volumes in, en 80/143, 80/156 en 80/172 maak dieselfde punt drie keer oor. Die voerdeursnee is nie 'n detail nie.
Wanneer 'n koniese stel vervang moet word
Koniese skroewe dra waar die druk die hoogste is, wat in die rigting van die smal afvoerkant is. Die masjien beduie dit voordat die onderdele ooglopend sleg lyk.
- Uitset valteen dieselfde skroefspoed, want verslete speling laat smelt agteruit gly in plaas daarvan om vorentoe te beweeg.
- Plasticerende kwaliteit druppels.Op PVC wat as swak samesmelting, ongelyke kleur of oppervlakdefekte op die profiel vertoon.
- Motorlading klimteen konstante uitset, wat wys op sleep, wanbelyning, of verswakte materiaalbouweerstand.
- Swart spikkels keer terugna skoonmaak, wat op PVC dikwels beteken dat afgebreekte materiaal in verslete opruiming bly en daar kook.
Bevestig met instrumente eerder as indrukke. Meet die skroewe en die boring teen die boutekening, en kontroleer die speling tussen die twee skroewe sowel as tussen skroewe en loop.
Waarom saam met Nanhaiya werk
Nanhaiya vervaardig al meer as twintig jaar skroewe en vate en bedien 500+ kliënte wêreldwyd. Onskoniese dubbelskroef vat reeksdek PVC-bord, PVC-plaat, PVC-profiel en PE-diens, in inmekaar- en nie-inmekaar-konfigurasies, wat ooreenstem met ongeveer 90% van die koniese masjiene wat gebruik word.
Om korrek te kies neem drie stappe, en ons werk saam met jou daardeur: identifiseer die materiaal wat verwerk word, verstaan wat die lyn moet produseer, pas dan die loop by die toerusting wat jy eintlik besit. Vir nie-standaard masjiene ontwerp ons ingenieurs die meetkunde om te pas.
Oppervlakbehandeling word apart van meetkunde gespesifiseer, want dit hang af van hoe skuur en korrosief jou formulering is. Ons verskaf nitrering, verchrooming, vlekvrye staal, bimetaalbedekking en wolframkarbiedbespuiting, en waar die voer dit vereis, spuit ons harde legering die volle sirkel rondom die boor se slytasiesone om die binne-hardheid op 62 HRC te bring. Onsbimetaal vs nitried gidsverduidelik wanneer dit betaal, en die materiaalgids dek die basisstaal.
Stuur jou masjienmodel, die skroefgrootte as beide nommers, en die materiaal wat jy gebruik. Jy kry 'n kwotasie binne 12 uur.
Benodig u 'n koniese dubbelskroefstel wat op u masjien gebou is? Stuur die grootte, jou ekstrudermodel en jou formulering. Ons kwoteer binne 12 uur.
Kry 'n koniese dubbelskroef kwotasieGereelde Vrae
Wat is 'n koniese dubbelskroefvat?
Dit is die plastiseringseenheid van 'n koniese dubbelskroef-ekstruder: 'n loop met twee oorvleuelende tapse borings wat twee taps skroewe hou. Die skroewe is wyd aan die toevoerkant en smal na die matrys toe, en daardie tapsheid produseer geleidelike kompressie, sagte skeer en sterk vervoer.
Hoe werk 'n koniese dubbelskroefvat?
Materiaal gaan die wye voerkant binne, waar die groot inlaat by lywige poeier pas. Die ineenlopende skroewe dra dit meganies vorentoe, en soos die boring vernou word die materiaal bestendig saamgepers, met lug wat uitgedruk word en digtheid styg. Verhitte sones smelt dit in 'n eenvormige smelt, vlugtige stowwe word afgeblaas, en die smal uitlaatkant bou die druk wat die matrys benodig.
Wat beteken die twee getalle in 'n koniese skroefgrootte?
Die kleiner getal is die deursnee by die uitlaatkant, en die groter getal is die deursnee by die voerkant. ’n 55/110-skroef meet 55 mm by die punt en 110 mm by die inlaat. Gee altyd albei nommers wanneer jy 'n kwotasie versoek, want groottes soos 65/120 en 65/132 deel 'n eerste nommer, maar is nie uitruilbaar nie.
Waarom word koniese dubbelskroewe vir PVC gebruik?
Rigiede PVC is sensitief vir beide skuif en temperatuur, en dit kom as 'n lywige droë mengsel poeier. Die koniese ontwerp beantwoord al drie probleme op een slag: 'n groot voerpunt sluk die poeier in, geleidelike druk werk die materiaal bestendig in plaas daarvan om dit hard in een sone vas te druk, en sagte skeerwerk keer dat dit afbreek.
Wat is die verskil tussen koniese en parallelle dubbelskroewe?
'n Koniese dubbelskroef word taps van 'n wye voerpunt na 'n smal uitlaatpunt, wat geleidelike druk en sagte skuif gee, wat pas by stewige PVC-pyp, -profiel en -plaat. 'n Parallelle dubbelskroef hou 'n konstante deursnee deurgaans, wat by samestelling, meesterbatch en hoë-uitset korrelvorming pas waar verstelbare skuif meer saak maak.
Wat is die verskil tussen ineenlopende en nie-ingrypende koniese skroewe?
Ineenlopende skroewe gryp mekaar, sodat die vlug van die een in die kanaal van die ander reik. Dit skep geslote kamers, positiewe vervoer en deeglike vermenging, en die skroewe vee mekaar skoon. Skroewe wat nie inmekaar gryp nie sit langs mekaar sonder om in te gryp, wat laer skuif en minder positiewe vervoer gee vir materiaal wat nie veel werk kan verdra nie.
Watter produkte word gemaak met koniese dubbelskroef-ekstruders?
Vier families: profiele, velle, pype en pasgemaakte profiele. In die praktyk dek dit PVC-skuim en dekoratiewe bord, PVC-U water- en dreineringspype, leiding, deur- en vensterprofiele, plafonpanele, kabelbakke, slange en seëlstroke, hout-plastiek saamgestelde vloere en relings, gevulde PVC-plaat, ABS dekoratiewe stroke, en PE/PVC saamgestelde pyp.
Moet koniese dubbelskroewe as 'n paar vervang word?
Ja. Die speling tussen die twee skroewe word tydens vervaardiging gestel en kan nie herstel word deur een nuwe skroef teen 'n verslete maat aan te pas nie. Koniese tweelingskroewe word vervaardig, verskaf en vervang as 'n bypassende paar, en hulle moet ook so gestoor en hanteer word.