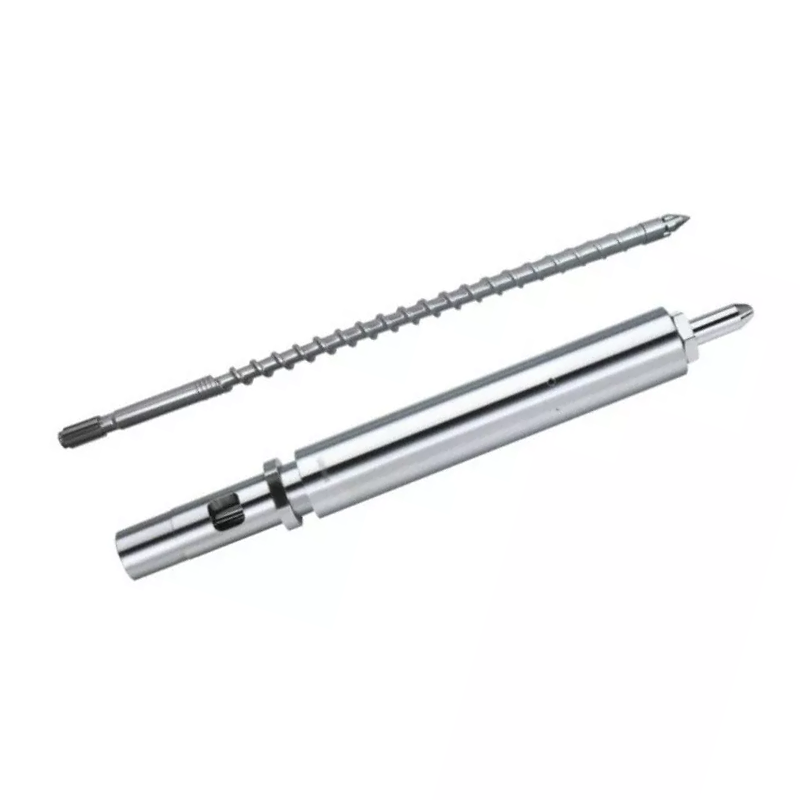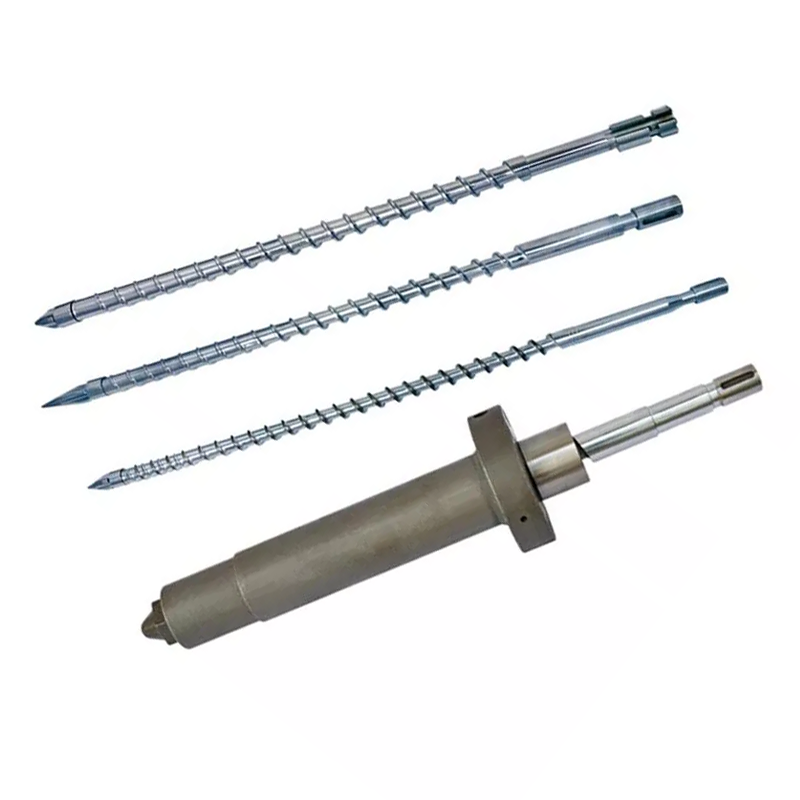
Jouspuitgiet skroef vatbesluit smeltkwaliteit, skootkonsekwentheid en siklustyd. Hieronder: hoe om geometrie en oppervlakbehandeling vir jou hars te kies, hoe om die stel in stand te hou en hoe om 'n defek terug te spoor na die skroef, die loop of die tjekring in plaas daarvan om dit deur masjieninstellings te jaag. Ons genitreerde 38CrMoAlA-inspuitskroewe dra 'n 0,5–0,8 mm nitride laag by 950–1050 HV, pas by PE, PP, PS en ABS, en hanteer glasvesel tot 30%. Daar verby, of op korrosiewe hars, moet die boor hardelegeringsbespuiting tot 62 HRC. As die uitset gedaal het en die siklusse uitgerek is, lees die foutsporingstabel voordat u 'n ander stelpunt raak.

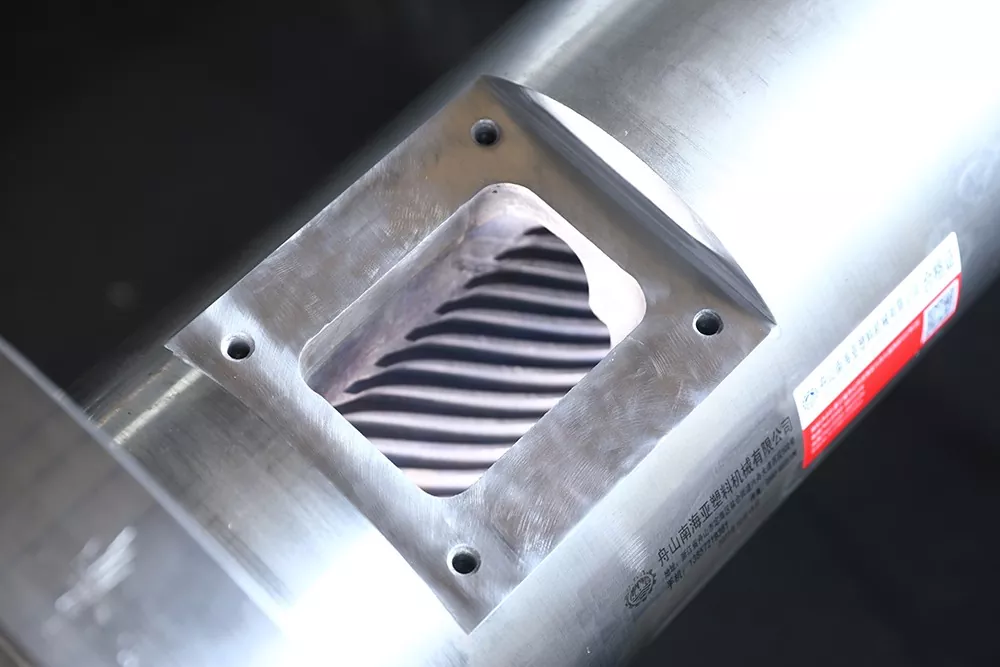
Wat is 'n spuitgietskroefvat?
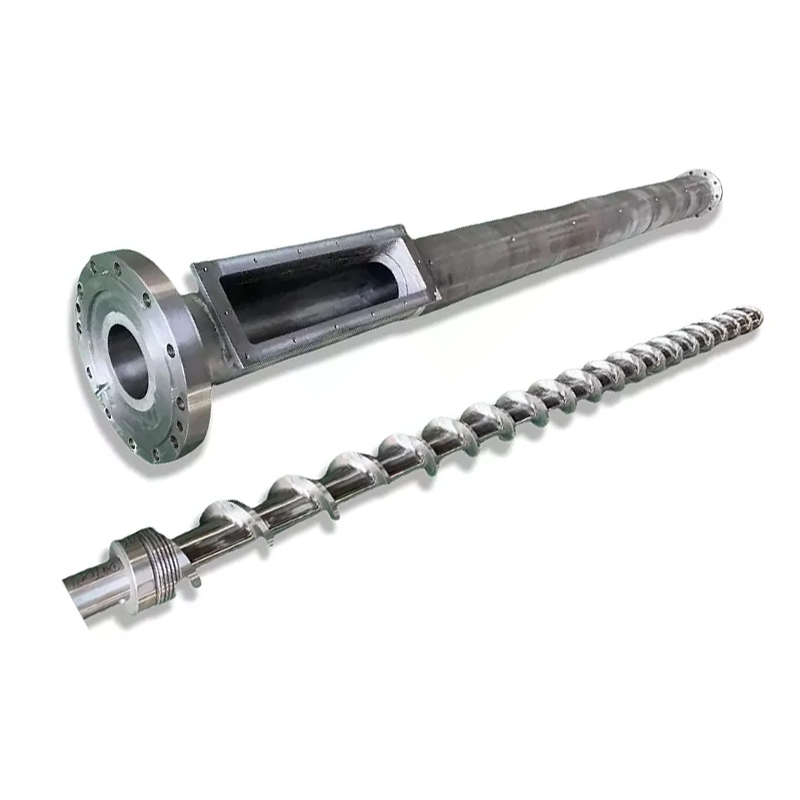
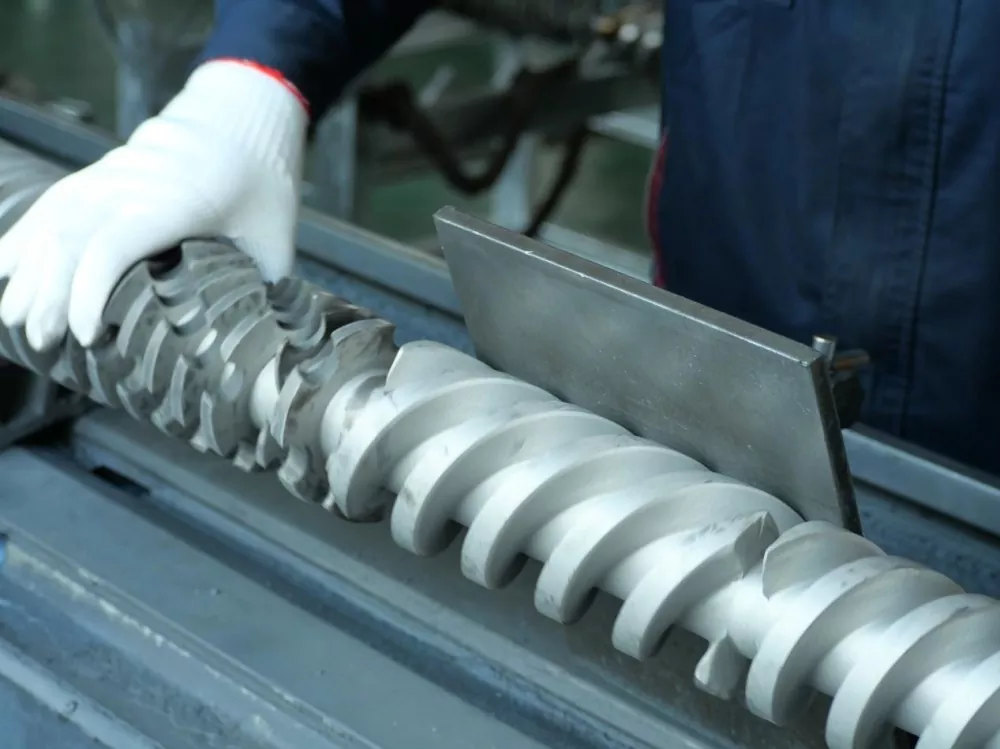
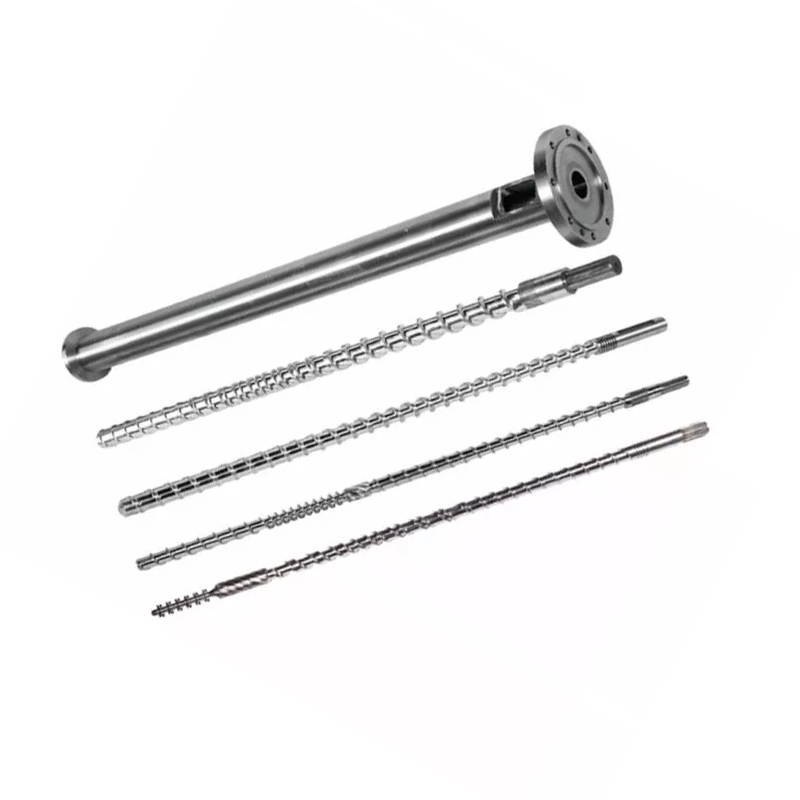
Die skroef en vat vorm die plastiseringseenheid van die spuitgietmasjien. Saam neem hulle soliede korrels uit die bak, smelt dit, meng dit tot 'n eenvormige smelt, meet 'n presiese skoot en spuit daardie skoot in die vorm. Elke deel wat jou masjien vervaardig, gaan deur hierdie paar.
Vormvormers vervang spuitpunte, stel vorms in, en pas temperature vir weke aan voordat hulle na die plastiseringseenheid kyk. Daardie volgorde is agteruit. Wanneer die skroef of loop dra, bring geen stelpunt op die beheerder die proses terug nie.
Die rol van die skroef in plastisering
Die skroef doen die meeste van die smelt, en nie met die verwarmerbande nie. Vathitte dra by, maar die dominante smeltmeganisme isskuif hitte: die skroef sleep polimeer teen die warm loopwand, en die wrywing genereer hitte binne die materiaal self. Dit is hoekom skroefgeometrie smelttemperatuur verander selfs wanneer jou stelpunte nie beweeg nie.
Die skroef meet ook die skoot. Dit draai om te plastiseer, trek terug soos smelt voor die punt versamel, en stop dan. Die afstand wat dit teruggetrek word, is jou skootgrootte. Enige smelt wat agteruit oor die vlugte of verby die kontrolering lek, korrupteer daardie meting.
Uiteindelik spuit die skroef in. Dit hou op om te draai en ry vorentoe soos 'n suier, en dwing smelt deur die spuitstuk. Hierdie dubbele rol, roterend en resiprokerend, skei 'n inspuitskroef van 'n ekstrusieskroef.
Die rol van die vat in hitte-oordrag en insluiting
Die loop is 'n presisie drukvat met 'n verhitte boor. Dit bevat inspuitdruk, dra hitte van die bande oor na die polimeer, en verskaf die harde muur waarteen die skroef materiaal afskeer.
Sy boring moet rond, reguit en dimensioneel styf bly. Wanneer die boring oormaat dra, groei die speling tussen skroefvlug en loopwand. Smelt lek dan agteruit oor die vlugte in plaas daarvan om vorentoe te beweeg, en die plastiektempo daal.
Vatverhitting word gesoneer, gewoonlik voer, kompressie en meting, elk met sy eie beheerder en termokoppel. 'n Gedryf termokoppel in een sone kan materiaal vir maande kook terwyl die skerm normaal lees.
Hoe skroef en vat as 'n stelsel saamwerk
Die twee dele presteer as 'n ooreenstemmende paar, en die nommer wat die paar beskryf isradiale klaring: die helfte van die verskil tussen loopboordiameter en skroefvlugdiameter.
Opruiming is klein deur ontwerp. Die industrie-duimreël vir 'n nuwe stel is ongeveer 0,001 duim speling per kant vir elke duim skroefdeursnee. Op 'n 60 mm (ongeveer 2.36 duim) skroef, land dit naby 0.06 mm per kant. Jou boutekening is die gesag, en dit moet altyd die nommer wees waarteen jy kyk.
Daardie klein gaping doen werklike werk. Dit dwing die polimeer om teen die loopwand te skeer in plaas daarvan om verby te gly. Dubbel die speling en die skeerwerk verswak, smelting vertraag, uitset daal, en die masjien probeer kompenseer met hitte wat dit nie benodig nie.
Die vervanging van een deel alleen herstel selde 'n verslete paar. ’n Nuwe skroef in ’n verslete loop herstel net die helfte van die verlore speling, en die wanpassing dra die nuwe deel vinniger as wat dit moet.
Anatomie van 'n spuitgietskroef
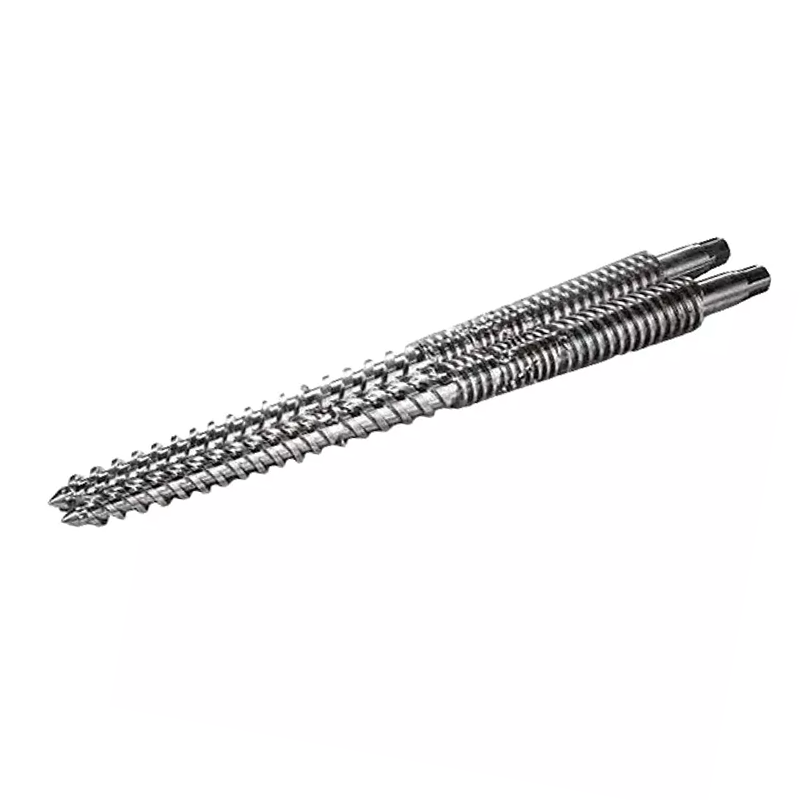
'n Standaard inspuitskroef verdeel in drie sones plus 'n puntsamestelling. Elke sone het 'n werk, en elkeen misluk op 'n manier wat jy kan herken.
| Sone | Kanaal diepte | Job | Hoe mislukking lyk |
|---|---|---|---|
| Voer | Diep | Neem korrels in, dra dit vorentoe | Oorbrugging, uitgehongerde, wisselvallige voer, inkonsekwente herstel |
| Kompressie (oorgang) | Vervlakking | Kompakteer en smelt die polimeer teen die loopwand | Ontsmelt, swak vermenging, hierdie sone slyt eerste |
| Meting | Vlak | Homogeniseer en pomp 'n konsekwente smelt | Skootvariasie, temperatuurspylings |
| Wenk en kontroleer ring | — | Seël teen terugvloei tydens inspuiting | Skootgrootte drif, kort skote, kussingverlies |
Voersone
Diep kanale gryp korrels uit die bak se keel en beweeg dit vorentoe as vaste stowwe. Hierdie sone smelt nie baie nie. Dit dra oor.
Voerprobleme verbloem as smeltprobleme. As korrels in die keel oorbrug, of die voergedeelte te warm word en korrels versag en vroeg vassit, verhonger die skroef. Hersteltyd swaai, en skootgrootte volg. Gaan voer-keel verkoeling na voordat jy die geometrie blameer.
Kompressie (oorgangs) sone
Die kanaal word vlakker langs hierdie gedeelte. Daardie vlak druk druk die polimeer teen die warm vatwand en genereer die skuifhitte wat die smelting veroorsaak.
Die kompressiesone is waar slytasie konsentreer. Druk pieke hier, en skuurvullers maal die hardste hier. Wanneer jy 'n verslete skroef meet, is dit waar jy die nommers eerste vind.
Metersone
Vlak, konstante-diepte kanale homogeniseer die smelt en pomp dit vorentoe teen bestendige druk. Hierdie sone bepaal skoot-tot-skoot konsekwentheid.
Meetsone-slytasie verskyn as skootvariasie en stygende smelttemperatuur by dieselfde stelpunte. Die skroef werk harder om dieselfde materiaal te beweeg.
Skroefpunt, kontroleerring en terugslagklep
Die kontroleringstelsel, wat soms die terugslagklep genoem word, verdien meer aandag as wat dit kry. Dit sit by die skroefpunt en doen een werk: tydens inspuiting verseël dit, so smelt gaan in die vorm in pleks van terug oor die skroef.
Wanneer dit ophou verseël, kry jy skootgrootte variasie, kort skote en 'n verdwynkussing. Vormmakers spandeer weke om inspuitdruk, houtyd en temperatuur aan te pas om dit na te jaag. Niks daarvan werk nie, want die smelt ontsnap agteruit verby 'n verslete ring.
Drie seine wys spesifiek na die tjekring. Kussing wissel skoot tot skoot eerder as om konstant te bly. Skootgewig dryf terwyl die masjien normale herstel rapporteer. En 'n herhaalbare proses word skielik wisselvallig sonder 'n verandering in hars of instelling.
Sleutel Skroef Meetkunde Parameters
Vier syfers beskryf 'n inspuitskroef. Verstaan hulle, en 'n verskaffer se kwotasie hou op om 'n swart boks te wees.
L/D-verhouding: definisie, formule en aanbevole waardes deur hars
L/D verhoudingis die werklengte van die skroef gedeel deur sy buitedeursnee. ’n Skroef 22 keer langer as wat dit wyd is, het ’n L/D van 22:1. Die formule is eenvoudig L gedeel deur D, en die verhouding skaal met grootte: 'n 50 mm-skroef teen 22:1 het 'n 1 100 mm-werklengte.
L/D beheer hoeveel spasie die skroef het om te smelt, meng en homogeniseer. Langer gee meer smeltvermoë en beter vermenging. Korter gee minder verblyftyd, wat hittesensitiewe harse beskerm.
Inspuitskroewe loop korter as ekstrusieskroewe. Die skroef berei een skoot op 'n slag voor eerder as om aanhoudend te pomp, en materiaal sit tussen skote in die loop. InL/D verhouding spuitgietwerkpraktyk, val die meeste masjiene tussen 18:1 en 25:1, met 20:1 tot 22:1 algemeen op algemene masjiene.
Hitte-sensitiewe harse soos PVC bevoordeel die korter kant, so materiaal spandeer minder tyd warm. Ingenieursplastiek wat deeglik gesmelt moet word, bevoordeel die langer einde. Ons L/D-verhoudingsgids dek die afwegings in diepte.
Kompressieverhouding: hoe dit skuifhitte en smeltgehalte beïnvloed
Kompressieverhoudingvergelyk die kanaaldiepte in die voersone met die kanaaldiepte in die meetsone. ’n Skroef met ’n toevoerkanaal drie keer dieper as sy meetkanaal het ’n drukverhouding van 3:1.
Kompressieverhouding bepaal hoe hard die skroef die materiaal werk. Hoër kompressie beteken meer skuifwerk, meer meganiese hitte en meer aggressiewe smelting. Laer kompressie behandel die polimeer sagkens.
Pas dit by die hars, nie by 'n voorkeur vir 'n groter getal nie. Lae-viskositeit poliolefiene benodig positiewe skuif om skoon te smelt. Hitte-sensitiewe harse soos PVC, PC, en POM degradeer onder skuif dat PE sou skouer af. Ons kompressieverhoudinggids werk deur die reekse.
Vlugdiepte, kanaalwydte en hul impak op uitset
Kompressieverhouding is 'n verhouding, en twee skroewe met dieselfde verhouding kan verskillend optree. Die absolute dieptes maak saak.
'n Diep meetkanaal beweeg meer materiaal per omwenteling, wat die plastiseringstempo verhoog, maar dit meng minder deeglik en lewer 'n minder eenvormige smelt. 'n Vlak meetkanaal meng beter en lewer 'n meer konsekwente temperatuur, teen laer uitset per draai.
Vlugwydte en helikshoek beïnvloed die vervoerdoeltreffendheid en die skuif wat die materiaal by die vlugland sien. Dit is ontwerpbesonderhede wat jy spesifiseer deur jou proses aan 'n skroefontwerper te beskryf, nie nommers wat jy uit 'n tabel moet kies nie.
Skroefdeursnee en skootgrootte verhouding
Skroef deursnee stel die masjien se skoot kapasiteit. ’n Groter skroef verplaas meer volume per millimeter vorentoe beweging, so dit lewer ’n groter skoot.
Die praktiese reël is 'n gemakband, nie 'n harde limiet nie. Loop 'n skoot wat 'n klein fraksie van die loop se kapasiteit gebruik en die materiaal sit te lank in die loop, fiets deur hitte en verneder. Hardloop op byna volle kapasiteit en jy verloor die kussing wat nodig is vir konsekwente verpakking.
Die meeste vormmakers teiken 'n skoot iewers in die middel van die loop se bruikbare reeks. As jou deel buite daardie band sit, is die korrekte oplossing 'n ander skroefdeursnee, nie 'n moeiliker masjieninstelling nie.
Hier is ons gepubliseerde afmetingstabel, wat wys hoe skootkapasiteit skroef- en loopgrootte oor die reeks wat ons bou, volg. Gebruik dit om jou masjien op te spoor, of om die deursnee te kontroleer wat 'n verskaffer jou aanhaal.
| Skoot (g) | Skroef Ø × lengte (mm) | Vat Ø × lengte (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Twee dinge om daaruit te lees. Skootkapasiteit klim met deursnee, soos die fisika vereis. En die loop buitedeursnee groei daarmee saam, en daarom is 'n groter skroef nooit 'n gratis opgradering nie: dit is 'n ander masjiengrootteklas.
Tipes spuitgietskroewe: watter een het jy nodig?
Vyf skroeffamilies dek byna elke inspuitingtoediening. Die regte een hang af van jou hars en wat jou deel vereis.
| Skroef tipe | Wat dit doen | Beste vir | Swakheid |
|---|---|---|---|
| Algemene doel (GP) | Enkelvlug, drie standaardsones | PE, PP, PS, ABS, meeste kommoditeit harse | Kompromie meetkunde; sukkel met veeleisende harse |
| Versperring | Tweede vlug skei soliede bed van smeltpoel | Beter smelt, hoër uitset, onsmelt-sensitiewe dele | kos meer; oordrewe op maklike harse |
| Vermenging / samestelling | Voeg Maddock of pen meng afdelings by | Kleur meesterbatch, gevulde verbindings, streep-sensitiewe dele | Ekstra skeersel; verkeerd vir hitte-sensitiewe harse |
| Ontlucht (twee-fase) | Dekompressiesone plus ventilasiepoort trek vlugtige stowwe af | Higroskopiese harse waar droog onprakties is | Kompleks; vent kan kwyl as dit nie ooreenstem nie |
| PVC-spesifiek | Lae kompressie, gepoleerde oppervlaktes, geen dooie kolle nie | Stywe en buigsame PVC | Doelgerig; nie 'n algemene skroef nie |
Algemene doel (GP) skroef: Mees algemeen, beste vir?
Die GP-skroef is 'n kompromie, en 'n goeie een. Dit werk PE, PP, PS en ABS aanvaarbaar, wat die meeste kommoditeitsvormwerk dek. Masjienbouers stuur dit as standaard omdat dit die veiligste verstek is wanneer hulle nie weet wat jy gaan hardloop nie.
Die kompromie kos jou wanneer die hars veeleisend word. ’n GP-skroef op glasgevulde nylon dra vinnig. ’n GP-skroef op stewige PVC degradeer die materiaal. 'n GP-skroef wat gedruk word vir maksimum uitset op 'n dunwandige deel lewer onsmeltings. Wanneer enige van hierdie jou proses beskryf, betaal 'n doelgeboude skroef vir homself in skroot alleen.
Versperringsskroef: Beter Smeltskeiding en Homogeniteit
'n Versperringsskroef voeg 'n tweede vlug deur die smeltsone by. Daardie vlug skei die oorblywende vaste korrels fisies van die smelt wat reeds gevorm is, en hou die vaste stowwe teen die warm vatwand gedruk waar hulle aanhou smelt.
Sonder 'n versperring skuil soliede deeltjies binne die smeltpoel, geïsoleer van die muur, en kan na die spuitstuk oorleef as dit ontsmelt. Met een eindig smelt vollediger en meer konsekwent.
Die uitbetaling is beter smeltuniformiteit by dieselfde of hoër uitset, wat verskyn as minder ontsmeltings, strenger skootbeheer en 'n groter prosesvenster. Vormmakers met dunmuurverpakking, optiese dele of enigiets wat nie smelt nie, moet vir een by die naam vra.
Meng-/samestellingskroef: vir gevulde en kleurmeesterbatch-materiale
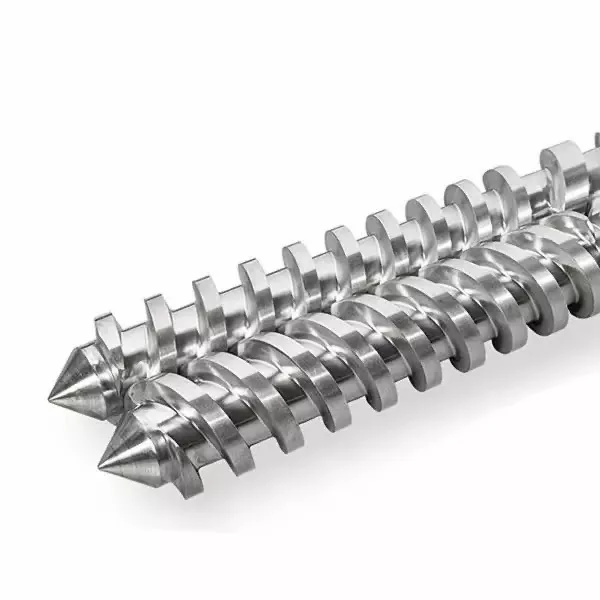
Mengskroewe voeg 'n toegewyde menggedeelte by, gewoonlik naby die punt. Maddock (geriffelde) seksies dwing smelt deur nou gapings, wat ongesmelte deeltjies deur skuifwerk opbreek. Penmengers verdeel en herkombineer die vloei, versprei kleur en vuller.
Gebruik een wanneer kleurstrepe 'n kwaliteitprobleem is, wanneer meesterbatch-verspreiding belangrik is, of wanneer vulstofverspreiding deelprestasie dryf. Die inruil is bygevoegde skuifwerk, wat mengafdelings die verkeerde keuse maak vir hittesensitiewe harse wat reeds naby hul afbraaklimiet is.
Geventileerde / Ontgasskroef: Vir higroskopiese harse
'n Geventileerde skroef loop twee fases. Die eerste fase smelt, dan verdiep die kanaal skielik, wat die smeltdruk tot byna nul laat val by 'n uitlaatpoort wat in die loop gesny is. Vog en vlugtige stowwe ontsnap daar, dikwels onder vakuum. Die tweede fase herdruk dan die smelt vir inspuiting.
Dit werk vir higroskopiese harse waar droog onprakties of onbetroubaar is. Dit hou ook risiko in: as die twee fases nie ooreenstem nie, stoot smelt uit die ventilasiepoort in plaas van gas. 'n Geventileerde skroef en 'n geventileerde loop moet saam ontwerp word, en daarom word hulle as 'n stel gespesifiseer en nie terloops aangepas nie.
PVC-spesifieke skroefontwerp: waarom standaardskroewe met PVC misluk
Rigiede PVC straf 'n standaardskroef op twee maniere gelyktydig. Dit degradeer onder skuif, wat waterstofchloried vrystel, wat dan die staal waarteen dit sit, korrodeer. Skade begin voordat die operateur 'n gebrek sien.
’n PVC-skroef beantwoord albei dreigemente. Lae kompressie hou skuif sag. Gepoleerde oppervlaktes en 'n doodvlekvrye geometrie keer dat materiaal stagneer en kook. Die stel benodig byna altyd korrosiebestandheid in die oppervlakbehandeling, nie net slytasieweerstand nie. OnsPVC skroef vat gidsdek die chemie, en onskoniese dubbelskroefvatebedien PVC aan die ekstrusiekant.
Hoe om die regte skroefvat vir jou hars te kies
Harseleksie dryf elke ander besluit op die bladsy: meetkunde, staal en oppervlak. Lees die tabel, lees dan die aantekeninge daaronder, want die aantekeninge dra die waarskuwings.
| Hars | Tipiese L/D | Tipiese kompressieverhouding | Skroef tipe | Spesiale notas |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP of versperring | Vergewensgesind. Benodig positiewe skuifwerk om skoon te smelt |
| PS / HEUPPE | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Lae viskositeit, smelt maklik. Sagte vermenging op HEUPPE |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP of versperring | Amorf. Kyk skuifhitte, strepe wys maklik |
| PC en ingenieursplastiek | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Versperring of GP, lae skuif | Hoë smelttemperatuur, smal venster. Langer L/D, sagte kompressie |
| PVC styf | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC-spesifiek | Korrosiebestandheid is nie opsioneel nie. Kort verblyftyd |
| PVC buigsaam | 18:1 – 20:1 | 2.0:1 – 2.8:1 | PVC-spesifiek | Meer vergewensgesind as rigied, steeds korrosief |
| PET (voorvorm) | 20:1 – 24:1 | Lae, presiese meting | Doelgerigte PET | Droog dit of verneder dit. Lae skuif, minimale verblyf, gepoleerde oppervlaktes |
| POM (asetaal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, lae skuif | Degradeer skerp as dit oorverhit word. Presiese temperatuurbeheer |
| Glasgevulde / skuurmiddel | Per basis hars | Per basis hars | Soort basis + harde oppervlak | Meetkunde volg die basishars. Dieoppervlakis wat verander: gaan bimetaal |
Hoe om hierdie tabel te gebruik:dit is tipiese gepubliseerde reekse en beginpunte, nie spesifikasies nie. Jou masjien, jou graad, jou deel en jou uitset verskuif die getalle. 'n Skroefontwerper bevestig die finale meetkunde teenoor jou werklike proses. Moet nooit van 'n generiese tafel bestel sonder daardie gesprek nie.
PP en PE: semi-kristallyn, matige skuif
Poliolefiene is die maklike geval. Hulle verdra skeerwerk, smelt oor 'n breë venster en vergewe 'n GP-skroef. Matige tot hoër kompressie werk goed, want hierdie lae-viskositeit harse het positiewe skuif nodig om skoon te smelt eerder as om deur halfgesmelte te glip.
Druk uitset hard op dun mure, en 'n versperringsskroef verdien sy koste deur 'n meer volledige smelt teen dieselfde spoed te lewer.
ABS en PS: Amorf, kyk na die skuifhitte
Amorfe harse versag oor 'n reeks eerder as om op 'n skerp punt te smelt. PS loop teen lae kompressie omdat dit so maklik smelt. ABS het meer sorg nodig: dit toon strepe en sprei wanneer dit afbreek, en skuifhitte is gewoonlik die rede.
As ABS-onderdele streep en jou stelpunte korrek lyk, vermoed skuif voordat jy die droër vermoed. 'n Aggressiewe kompressieverhouding op 'n hitte-sensitiewe amorfe hars vervaardig sy eie defekte.
PC en Ingenieursplastiek: Hoë Temperatuur, Langer L/D
PC, nylon, PBT, en hul familielede smelt hoog en verneder naby dit. Hulle benodig deeglike smelting, wat vir 'n langer L/D argumenteer, maar hulle straf ook verblyftyd, wat daarteen argumenteer om smelt in 'n groot vat te hou.
Die resolusie is langer L/D met sagte kompressie en 'n korrekte grootte skoot. Kry die skootgrootte verkeerd op rekenaar en materiaal siklusse deur hitte totdat dit vergeel, maak nie saak hoe goed die skroef is nie.
PVC styf en buigsaam: korrosieweerstand van kritieke belang
Alles hierbo oor PVC is van toepassing op seleksie. Rigiede PVC sit aan die onderkant van beide L/D en kompressie, want tyd en skuif is albei vyande. Die oppervlakbehandeling moet korrosie weerstaan, nie net skuur nie, en dit verander die allooikeuse binne 'n bimetaalvat.
PET en POM: Lae skuif, presiese temperatuurbeheer
PET is higroskopies. Water in die smelt hidroliseer die polimeerkettings, verlaag intrinsieke viskositeit en laat voorvorms bros en wasig terwyl die masjien lyk of dit goed werk. Droog die hars behoorlik, laat 'n lae skuif, hou koshuis kort, en spesifiseer gepoleerde oppervlaktes sodat neerslae nie vorm nie.
POM verdra gewone kompressie, maar degradeer skerp wanneer dit oorverhit word, en sy afbraakprodukte is gevaarlik. Temperatuurbeheer en verblyftyddissipline maak meer saak as slim meetkunde.
Glasgevulde en skuurmateriaal: Die 30%-lyn
Hier is die duidelikste reël op die bladsy, en dit is 'n nommer, nie 'n gevoel nie.Glasvesel tot 30%: 'n nitride 38CrMoAlA-stel hanteer dit.Ons bou en beoordeel ons nitreer-inspuitskroewe vir presies dit, geblus en getemper, dan gas-nitreer tot 'n 0,5–0,8 mm-omhulsel by 950–1050 HV.
Bo 30% glas, of met minerale vuller en vlamvertrager bo-op, moet die oppervlak verander.Die nitriedomhulsel is 'n diffusielaag, en skuurvuller sny baie gouer daardeur as wat die staal onder verdien.
Dit is wanneer abimetaal skroef vathou op om 'n opgradering te wees en word die korrekte spesifikasie: harde legering het die volle sirkel om die boring se slytasiesone gespuit, wat die binne-hardheid tot 62 HRC neem. Die geometrie volg steeds die basishars. Slegs die oppervlak verander. Onsbimetaal vs nitried gidswerk deur die kostelogika.
Vattipes, materiale en oppervlakbehandelings
Die loop faal nie dramaties nie. Dit maak oop, stil, en neem jou uitset saam. Materiaal en oppervlak besluit hoe lank dit neem.
Standaard nitried staal vat: toepassings en limiete
Nitrering versprei stikstof in die staaloppervlak en vorm 'n harde omhulsel. Ons gasnitried ons 38CrMoAlA-inspuitskroewe by 500–560 °C, wat ’n nitreerlaag van 0.5–0.8 mm dik by 950–1050 HV produseer. Dit verhoog slytasieweerstand met 30–40% bo die onbehandelde staal.
Die basisstaal word eers geblus en getemper, wat op sy eie skuifslytasieweerstand met 50% verhoog. Saam gee hierdie twee stappe 'n lewensduur van ongeveer 10 000–20 000 uur op nie-korrosiewe harse soos PE en PP.
Die limiet daarvan is die saakdiepte. Sodra skuur deur die nitreerlaag sny, dra die sagter kern daaronder vinnig. Ons gradeer ons nitried-inspuitskroewe vir glasveselversterkte verbindings tot 30% (PA plus glasvesel, byvoorbeeld). Bo dit, of op korrosiewe harse, is die nitriedomhulsel beter en die oppervlak moet verander.
Bimetaalvat: konstruksie, koste en wanneer dit afbetaal
'n Bimetaalvat hou 'n legeringstaal-liggaam en smelt 'n aparte slytasie-legering in die boor. Op ons vate spuit ons harde legering rondom die volle sirkel van die boor se slytasiesone, wat die binne-hardheid op 62 HRC bring.
Dit is 'n ander soort beskerming teen nitrering. 'n Nitreerkas is 'n diffusielaag gemeet in breuke van 'n millimeter. 'n Gespuite of saamgesmelte legeringsboring is 'n laag van verskillende metaal, en skuurvuller moet deur dit alles kom.
Die legering word gekies vir die bedreiging. Karbiedryke en wolframkarbiedoppervlaktes weerstaan skuur van glas en minerale vullers. Nikkeldraende legerings weerstaan korrosie van PVC en vlamvertragende verbindings. Kies die verkeerde allooi en jy het betaal vir 'n bimetaalvat wat die verkeerde probleem oplos.
Dit betaal af wanneer jou voer skuur of korrosief is. Die rekenkunde is eenvoudig: as 'n bimetaalstel 'n paar keer so lank hou as 'n nitreerde een op jou materiaal, verdeel die hoër koopprys af na 'n laer koste per jaar, voordat jy die afval en stilstand tel wat jy vermy.
Gesegmenteerde vs monolitiese vat: buigsaamheid vs presisie
'n Monolitiese (eenstuk) loop word uit 'n enkele liggaam gemasjineer. Dit hou reguitheid en konsentrisiteit die beste, en dit is die norm vir spuitgiet, waar presisie skootkonsekwentheid dryf.
Gesegmenteerde vate bout saam van seksies, wat toelaat dat 'n verslete gedeelte vervang kan word sonder om die hele loop te skrap, en laat ventilasiepoorte buigsaam geposisioneer word. Die handel is belyning: elke gewrig is 'n geleentheid vir wanbelyning, en inspuitmasjiene is minder vergewensgesind daarvoor as saamgestelde ekstrueerders.
Basisstaal en die oppervlakopsies wat daarop sit
38CrMoAlAis die basisstaal waaruit ons ons inspuitskroewe bewerk, en dit is om 'n rede die bedryf se verstek. Die chroom-molibdeen-aluminium-chemie is ontwerp vir nitrering: die aluminium vorm harde, stabiele nitriede in die omhulsel terwyl die kern taai bly.
Die basisstaal dra die meganiese las. Die oppervlak bo-op dit neem die slytasie, en dit is waar die regte keuse lê. As 'nskroef vat vervaardigerons verskaf die volle oppervlakreeks, en elkeen antwoord 'n ander bedreiging:
- Nitrering— 0,5–0,8 mm-laag by 950–1050 HV. Skoon harse, glasvesel tot 30%.
- Bimetaal oppervlak— harde legering saamgesmelt om die boor se slytasiesone, boor tot 62 HRC. Skuur- en korrosiewe plig.
- Wolframkarbied bespuiting- vir die hardste skuur gevalle.
- Verchrooming- 'n gladde, vrylating-vriendelike oppervlak. Help met kleurveranderinge en vasbyt, nie met swaar skuur nie.
- Vlekvrye staal- wanneer korrosiebestandheid of materiaalsuiwerheid die vereiste eerder as slytasie lei.
Ons skroefvatmateriaalgids vergelyk die basisstaal ten volle.
Oppervlakbehandelings vergelyk
| Materiaal / behandeling | Hardheid | Dra weerstand | Korrosie weerstand | Beste vir |
|---|---|---|---|---|
| 38CrMoAlA, nitreer | 950–1050 HV, 0,5–0,8 mm laag | Goed | Matig | PE, PP, PS, ABS; glasvesel tot 30%. Die ekonomiese standaard |
| Bimetaal oppervlak | Boor tot 62 HRC | Uitstekend | Goed | Glas gevul bo 30%, mineraal gevul, hermaal, skuur |
| Wolframkarbied bespuiting | Baie hoog | Uitstekend | Goed | Die moeilikste skuur gevalle |
| Nikkel-basis legering oppervlak | Gekies per formulering | Goed | Uitstekend | PVC, fluoropolimere, vlamvertragers |
| Harde verchrooming | Hard, baie dun | Matig | Goed | Gladde vrystelling, makliker kleurveranderinge, kleefwering |
| Vlekvrye staal | Per graad | Matig | Uitstekend | Korrosie- of suiwerheidsgeleide toepassings |
Spesifiseer die oppervlak vir die vuilste voer wat die lyn eintlik sal loop, nie die skoonste nie. Spesifikasie vir die skoon kas is die mees algemene manier waarop 'n nuwe stel vroeg sterf.
Onderhoud: Hoe om elke uur te kry wat die stel kan gee
Onderhoud keer nie slytasie om nie. Dit keer jou om vermybare slytasie bo-op die onvermydelike soort by te voeg, en dit gee jou die data om die vervanging te beplan in plaas daarvan om daarop te reageer.
Roetine-inspeksiekontrolelys
| Frekwensie | Wat om na te gaan | Hoekom |
|---|---|---|
| Elke skof | Smelttemperatuur teenoor normaal, hersteltyd, kussingkonsekwentheid, motorlading | Hierdie dryf voordat defekte verskyn |
| Elke materiaal of kleur verander | Maak volledig skoon; inspekteer suiwering vir swart spikkels of gedegradeerde materiaal | Spikkels beteken dooie kolle of agteruitgang iewers |
| Maandeliks | Verifieer termokoppels en verwarmerbande; kontroleer voerkelverkoeling | 'n Gedrewe sensor kook materiaal maande lank ongemerk |
| Wanneer die skroef uit is | Meet vlug OD en loop boor ID by gemerkte posisies; inspekteer tjekring | Die skroef is reeds uit. Tien minute van meting is gratis data |
| Ten minste jaarliks (skuur- of korrosiewe plig) | Beplande trek: volle slytasiemeting, belyningskontrole, teken die lesings aan | Gevulde, PVC en hermaalde werk dra stelle baie vinniger as skoon hars |
Behoorlike suiweringsprosedure wanneer harse of kleure verander word
Suiwer voor elke stop en elke oorskakeling, sonder uitsonderings vir besige dae. Materiaal wat in die vat gelaat word om af te koel, word afgebreek, bak op oppervlaktes en keer later terug as swart spikkels in 'n kliënt se deel.
Gebruik 'n kommersiële suiweringsmiddel vir kleurveranderings, vir afsluitings, en voor oorskakeling na 'n hittesensitiewe polimeer. Virgin PE of PP hanteer roetine-oorgange tussen versoenbare materiale. Hoëtemperatuurharse soos PC en PMMA hou harder vas en benodig meer aggressiewe suiwering.
Maak skoon voordat jy afskakel, nie net voordat jy begin nie. Wat jy in 'n afkoelvat los, word die probleem waarmee jy by die volgende opstart beveg.
Hoe om skroef-tot-vat-speling te meet
Dit is die meting wat mening in feite verander, en die meeste winkels slaan dit oor.
- Trek en maak die skroef skoon.Warm, met koper- of kopergereedskap. Moet nooit staalskrapers, wat die behandelde oppervlak sny waarvan die skroef afhang nie.
- Merk metingsposisieslangs die werklengte: voer, oorgang en meting op minimum.
- Meet vlug ODmet 'n buitemikrometer by elke posisie, neem lesings op verskeie punte rondom die omtrek om ongelyke slytasie op te vang.
- Meet vat boor IDmet 'n boormeter op ooreenstemmende posisies en dieptes.
- Bereken radiale speling:trek vlug OD van boor ID af en deel deur twee.
- Vergelyk met die boutekeningen teken elke lesing aan met die datum en ure se loop.
Interpreteer die resultaat teen die oorspronklike klaring, nie teen 'n universele nommer nie. 'n Nuttige winkelreël: wanneer klaring tot ongeveer twee keer die bouwaarde gegroei het, of wanneer uitset merkbaar gedaal het teen dieselfde skroefspoed, begin die vervanging beplan. Ons stap-vir-stap metingsgids dek die metode in volle detail.
Skoonmaak skedule en suiwering verbinding tipes
Pas die verbinding by die werk. Meganiese (skuurvrye) suiweringsskrop met hoë viskositeit. Chemiese suiwerings val afgebreekte materiaal en koolstof aan. Skuimspoelings brei uit om dooie kolle te bereik wat laminêre vloei mis.
Diep-skoon intervalle hang af van die hars. Hoë-temperatuur polimere bou vinniger koolstof en benodig meer gereelde diep suiwering. Wat jy ook al hardloop, hou die interval op 'n skedule eerder as om te wag vir swart spikkels om dit vir jou te skeduleer.
Wanneer om te herstel vs wanneer om te vervang
Vergelyk koste per jaar van diens, nie die twee prysetikette nie. ’n Herbouing wat die helfte soveel kos, maar ’n derde van die jare lewer, is die duur opsie in vermomming.
Herstel leun regswanneer slytasie dimensioneel en matig is, is die basismetaal gesond, dit is die eerste herbou, en die geometrie pas steeds by jou hars.
Vervanging leun regswanneer korrosie diep ingesteek het, wanneer die skroef reeds voorheen herbou is, wanneer jou materiaal verander het en die ou geometrie nie meer pas nie, of wanneer die stel 'n gewone grootte is waarvan die vervangingsprys naby die herstelkwotasie is.
Ons herstel- vs vervangingsgids lê die volledige besluittabel uiteen.
Behoorlike berging en hantering van ekstra skroefvate
’n Spaarstel is net nuttig as dit reguit en skoon is wanneer jy dit nodig het. Stoor skroewe horisontaal met ondersteuning oor die lengte, moenie op die punt leun nie. Bedek hulle teen roes, hou hulle bedek en hou die spesifikasieblad en gemete hardheidsyfers by die onderdeel.
Die spaarstel-rotasiestrategieis meer werd as enige bespoedigingsfooi, en byna geen verskaffer sal jou dit vertel nie. Koop die plaasvervanger voordat die huidige stel misluk. Begin die nuwe stel, stuur die ou een vir herbou terwyl produksie voortgaan, en hou die herboude stel op die rak as die spaar.
Jy besit nou 'n rotasie met geen onbeplande stilstandtyd nie, en elke toekomstige vervanging vind plaas op jou skedule in plaas van om 02:00 op 'n Saterdag. Die strategie kos een stel bedryfskapitaal en betaal dit terug die eerste keer dat 'n ineenstorting nie plaasvind nie.
Is dit die proses of die masjien? 'n Besluitpoort
Hier is die afdeling wat geen mededinger skryf nie, en dit sal jou meer tyd bespaar as die res van hierdie gids saam.
Wanneer 'n gietfout verskyn, gryp die meeste spanne na die masjieninstellings. Temperatuur, terugdruk, inspuitspoed, houtyd. Soms is dit reg. Maar wanneer die plastiseringseenheid gedra word, herstel geen instelling die proses nie, en weke verdwyn in 'n soektog wat nooit kon slaag nie.
Begin hierdie hek voordat jy 'n ander stelpunt raak.
1. Het enigiets verander?Nuwe harslot, nuwe kleurstof, nuwe hermaalverhouding, nuwe vorm, 'n instelling wat iemand aangepas het? Indien wel, jaag die verandering na. Dit is 'n prosesprobleem totdat die teendeel bewys word.
2. Het die gebrek skielik verskyn, of oor weke ingesluip?Skielike wys op 'n verandering of 'n stukkende komponent. Geleidelike punte by dra. Dra kom nie oornag aan nie.
3. Is die kussing konsekwent skoot tot skoot?'n Inkonsekwente kussing is die ruitring wat praat. Inspekteer dit voor enigiets anders.
4. Het uitset teen dieselfde skroefspoed gedaal, of het hersteltyd gerek?Albei wys na klaring, wat beteken skroef- of vatslytasie. Instellings kan nie verlore klaring herstel nie.
5. Is die smelttemperatuur besig om te klim by onveranderde stelpunte?Die skroef genereer ekstra skuifhitte, gewoonlik omdat dit harder werk teen 'n verslete speling.
6. Keer swart spikkels terug na elke skoonmaak?Materiaal lê op 'n dooie plek. Op 'n ouer stel, is daardie dooie plek dikwels gedra klaring huisves gedegradeerde smelt.
Drie of meer "ja"-antwoorde op vrae 3 tot 6 beteken dat die masjien vir jou sê die plastiseereenheid is gedra. Hou op stem. Trek die skroef en meet dit.
Die meting neem 'n uur. Om 'n meganiese defek deur die instellings te jaag, neem weke, en dit konvergeer nooit, want die antwoord was nooit in die kontroleerder nie.
Foutoplossingsgids met worteloorsake-tabel
Elke defek hieronder kan afkomstig wees van proses of van meganiese slytasie. Die tabel noem dieskroef en loophoofoorsaak, want dit is die helfte wat almal anders uitlaat.
| Probleem | Simptoom | Skroef / vat hoofoorsaak | Regstellende aksie |
|---|---|---|---|
| Swart strepe / brandmerke | Donker spikkels of strepe in die deel; erger na 'n stop | Gedegradeerde materiaal wat in verslete klaring of 'n dooie plek vasgelê is; aangeteken boor; beskadigde skroefoppervlak | Diep suiwering. As spikkels terugkeer, trek en inspekteer. Kyk vir telling en verslete speling. Vervang as die stel materiaal bevat |
| Inkonsekwente skootgrootte / kort skote | Skootgewig dryf; kussing wissel skoot tot skoot | Kontroleer dat ring nie seël nie(mees algemeen); verslete vlugte wat smelt agteruit laat lek; vat boor oormaat | Inspekteer eers die tjekring. Meet dan klaring. Instellings sal nie 'n lekkende terugslagklep regmaak nie |
| Smelttemperatuur styg | Werklike smelttemperatuur bo stelpunte; materiaal verkleur | Oormatige skuif van verkeerde kompressieverhouding; verslete speling wat die skroef harder laat werk; gedryf termokoppel | Verifieer termokoppels. Gaan skroefspoed en terugdruk na. As meetkunde verkeerd is vir die hars, is die skroef die oplossing |
| Stadige herstel / lang plastisering | Hersteltyd strek; siklustyd groei | Verslete speling wat pompdoeltreffendheid verminder; voerafdeling-kwessie; verkeerde geometrie vir die hars | Gaan voer-keelverkoeling en korrelvoer eers na. Meet dan speling teen die tekening |
| Stygende motorlading / terugdruk | Motorversterkers wat teen konstante uitset klim; wringkrag alarms | Skroef wat in die boor sleep (wanbelyning, gebuigde skroef); oormatige skuifwerk; verswakte materiaal bou weerstand | Gaan belyning en skroefreguitheid na. 'n Gebuigde skroef dra die een kant van die boor en sal ook 'n nuwe loop vernietig |
| Materiaal agteruitgang / verkleuring | Vergeling, spat, brosheid, reuk | Verblyftyd te lank (skoot te klein vir die loop); skeer te aggressief; dooie kolle wat materiaal bevat | Kontroleer skootgrootte tot loopkapasiteitverhouding. Verminder skuif. Op hitte-sensitiewe harse, kan 'n laer-kompressie skroef die enigste regte oplossing wees |
| Ontsmelt / vaste deeltjies gedeeltelik | Harde spikkels; lensagtige defekte; swak plekke | Onvoldoende smeltkapasiteit: L/D te kort, kompressie verkeerd, uitset verby gedruk wat die skroef kan smelt, of verslete speling | Verminder uitset of gradeer op na 'n versperringsskroef. As die stel gedra is, herstel geen instelling die smelting nie |
| Kleurstrepe / swak verspreiding | Ongelyke kleur; meesterbatch versprei nie | Geen mengafdeling nie; verslete skroef wat swak meng; verkeerde skroef vir 'n gevulde of gekleurde verbinding | Spesifiseer 'n mengafdeling (Maddock of pen). Bevestig dat die skroef nie net eers verslete is nie |
Swart strepe of brandmerke
Gedegradeerde polimeer sit iewers vas en breek in stukke los. Die klassieke wegkruipplekke is verslete klaring, 'n geskeurde boring, 'n beskadigde ruitring en enige dooie plek waar vloei stagneer.
Diep suiwer eers. As die spikkels terugkom na 'n deeglike suiwering, is die materiaal nie bloot oorblyfsels nie. Dit word voortdurend deur 'n plek in jou masjien vervaardig, en jy moet die skroef trek en dit vind.
Inkonsekwente skootgrootte of kort skote
Gaan die ring na voordat jy 'n instelling raak. Wanneer die terugslagklep ophou verseël, ontsnap smelt agteruit tydens inspuiting, en die skoot wat die masjien gedink het hy gemeet het, is nie die skoot wat die vorm ontvang nie.
Die weggee is die kussing. 'n Konsekwente proses hou 'n bestendige kussing. Wanneer kussing skoot tot skoot dwaal, gaan smelt iewers heen waar dit nie moet nie.
Smelttemperatuur styg of te hoog
Meet die werklike smelt met 'n sonde eerder as om die stelpunte te vertrou. As werklike smelt ver bokant die sones loop, kom die ekstra hitte van skuifwerk, nie van die bande nie.
Skuifhitte styg wanneer kompressie te aggressief vir die hars is, wanneer skroefspoed te hoog is, wanneer terugdruk buitensporig is en wanneer 'n verslete skroef harder moet werk om dieselfde materiaal te beweeg.
Stadige skroefherwinning / lang weekmaaktyd
Begin by die bak. Oorbruggingskorrels, 'n oorverhitte voerkeel en onvoldoende voerverkoeling laat die skroef- en rekherstel verhonger, en nie een van hulle is 'n skroefdefek nie.
As voer gesond is en herstel steeds stadig, meet die opruiming. ’n Skroef wat sy pompdoeltreffendheid verloor het om te dra, neem langer om dieselfde skoot te vul, en die siklustyd weerspieël dit.
Stygende motorlading of terugdruk
Stygende versterkers by konstante uitset beteken dat iets weerstand bied. 'n Gebuigde skroef wat in die boorgat sleep, is die gevaarlike geval: dit dra die een kant van die loop, en 'n nuwe skroef wat teen daardie wanbelyning geïnstalleer is, dra dieselfde manier op dieselfde skedule.
Gaan reguitheid en belyning na voordat jy iets bestel. Eensydige boordrag is die vingerafdruk.
Materiële agteruitgang of verkleuring
Twee oorsake oorheers: die materiaal is te warm, of dit was te lank warm. Die tweede is die een wat mense mis.
'n Skoot wat heeltemal te klein is vir die vat blare smelt sit deur siklus na siklus, saggies kook totdat dit geel. Geen skroefontwerp maak 'n ondermaat skoot in 'n groot loop reg nie. Maak die skroefdeursnee reg, of skuif die werk na 'n kleiner masjien.
Hoe om 'n vervangingsskroefvat te bestel
Geen mededinger dek dit nie, en dit is die deel wat kopers eintlik nodig het. Of jy van die OEM of van 'n onafhanklike bestelskroef vat fabriek, dieselfde inligting dryf die kwotasie.
Afmetings en spesifikasies wat u moet verskaf
- Masjien handelsmerk en model.’n Naamplaatfoto is genoeg om die monteer- en aandrywingsafmetings te bevestig.
- Skroef deursnee en L/D verhouding,vanaf 'n tekening of direk gemeet.
- Die hars, met vulstofinhoud.Dit dryf die basisstaal en die oppervlakbehandeling meer as enigiets anders op die lys.
- Skootgrootte en teikensiklus,dus kan die meetkunde geoptimaliseer word eerder as om te kopieer.
- 'n Tekening, of 'n verslete monster.Of werk. 'n Verslete deel kan gemeet word en die volle meetkunde gerekonstrueer word.
- Wat het laas verkeerd geloop.Stuur die drapatroon saam met die onderdeel. Gladde afmetingsverlies sê skuur. Pitting sê korrosie. Eensydige slytasie sê belyning, wat 'n nuwe skroef nie sal regmaak nie.
Daardie laaste item is die een wat kopers vergeet, en dit is die een wat jou keer om 'n getroue kopie van 'n mislukking te koop.
OEM-wedstryd vs pasgemaakte ontwerp: voor- en nadele
'n OEM-wedstrydreproduseer die oorspronklike meetkunde. Dit is die regte oproep wanneer die oorspronklike skroef by jou proses gepas het en eenvoudig verslyt het. Voorspelbaar, verifieerbaar teen die tekening, geen proseshervalidering nie.
'n Pasgemaakte ontwerpverander die meetkunde om te pas by wat jy eintlik vandag hardloop. Dit is die regte oproep wanneer die proses beweeg het en die skroef nie: jy het herslyp bygevoeg, na 'n gevulde graad oorgeskakel, uitsetteikens verander, of die oorspronklike skroef het nooit jou hars goed hanteer nie.
Om 'n OEM-pasmaat te bestel wanneer die proses verander het, reproduseer die probleem in nuwe staal. Om 'n pasgemaakte ontwerp te bestel wanneer die oorspronklike goed was, voeg koste en hervalidering verniet by. Die drapatroon vertel jou in watter situasie jy is.
Wat om te verwag wanneer u uit China verkry
Leityd hang af van die geometrie, die oppervlakbehandeling en of 'n tekening bestaan. Vra skriftelik daarvoor saam met jou kwotasie, en vra waarop die horlosie begin: bevestiging van die tekening, of die aankoopbestelling. Hulle is nie dieselfde datum nie, en die verskil is dikwels 'n week.
Drie dinge wat die moeite werd is om vas te stel voordat jy pleeg:
- Wanneer produksie begin.Omgekeerde ingenieurswese van 'n verslete monster voeg tyd by voordat 'n enkele skyfie gesny word. 'n Tekening verwyder daardie stap.
- Wat die oppervlakbehandeling byvoeg.Bimetaalbedekking en karbiedbespuiting is afsonderlike prosesstappe met hul eie tou.
- Seevrag, afsonderlik.Dit is nie in die vervaardigingstydperk nie, en dit is die getal wat eerstekeerkopers verras.
Ons eie kwotasie is deursigtig van ontwerp: ons gee 'n beraamde koste wat die produk, die versending en die deurlopende instandhouding dek, so daar is niks om later te ontdek nie. Jy kry daardie kwotasie binne 12 uur.
Beplan rondom aanlooptyd met die spaarstel-rotasie wat vroeër beskryf is. 'n Stel wat van 'n slytasielog bestel is, word op jou skedule geplaas. 'n Stel wat deur 'n onklaarrak bestel is, word teen die klok per lug gestuur teen 'n prys wat niemand geniet om te verduidelik nie.
Gehalte-aanvaardingskriteria en inspeksiepunte
Dit is die tjeks wat 'n regte verskaffer van 'n goedkoop een skei. Vra hulle skriftelik voor jy die bestelling plaas, en verifieer hulle wanneer die stel arriveer:
- Buitedeursnee op verskeie punte langs elke vlug
- Boordiameter en silindrisiteit
- Oppervlakhardheid as 'ngemete waarde(HV of HRC), nie 'n katalogusspesifikasie nie
- Genitreerde omhulseldiepte, of legeringslaagdiepte op 'n bimetaalboor
- Konsentrisiteit en reguitheid
- Oppervlakgrofheid (Ra)
- Basis staal graad, bevestig
Die hardheid en die kasdiepte is die twee wat die meeste saak maak, en die twee word meestal stilweg afgegradeer. 'n Genitreerde laag by 950–1050 HV en 0,5–0,8 mm diep is 'n spesifikasie waaraan u 'n verskaffer kan hou. "Nitrided" op sy eie is nie.
As 'n kwotasie dramaties onder die ander land, vra wat die staal is en hoe diep die behandeling loop. Dit is amper altyd waar die verskil skuil, en jy betaal dit vroeg terug.
Ons volledige verkrygings deurloop sit in die pasgemaakte skroefvatbestelgids.
Benodig u 'n vervangings- of pasgemaakte inspuitskroefvat? Stuur jou masjienmodel, tekening of verslete monster. Ons kwoteer binne 12 uur.
Kry 'n Screw Barrel QuoteGereelde Vrae
V: Hoe lank hou 'n spuitgietskroefvat?
A: Op nie-korrosiewe harse soos PE en PP werk ons nitried 38CrMoAlA inspuitskroewe ongeveer 10 000–20 000 uur. Glasgevulde verbindings, PVC en swaar hermaaltyd verminder dit, en hoe ver hang af van vulstofinhoud en -uitset. Moenie die horlosie laat loop en hoop nie: meet. Kontroleer vlug-OD en boor-ID teen die boutekening ten minste een keer per jaar op skuurdiens, en teken die tendens aan. Die neiging, nie 'n uursyfer nie, vertel jou wanneer om die volgende stel te bestel.
V: Wat is die standaardspeling tussen 'n skroef en loop?
A: Daar is geen enkele syfer nie, want klaringskale met skroefdeursnee. Die industrie-duimreël vir 'n nuwe stel is ongeveer 0,001 duim radiale speling per kant vir elke duim skroefdeursnee, so 'n 60 mm-skroef land naby 0,06 mm per kant. Jou boutekening is die gesag. As 'n praktiese dienslimiet, wanneer gemete speling tot ongeveer twee keer die bouwaarde gegroei het, of uitset merkbaar gedaal het teen dieselfde skroefspoed, beplan die vervanging.
V: Kan ek een skroef vir verskeie verskillende harse gebruik?
A: Binne 'n gesin, ja. 'n Algemene skroef hanteer PE, PP, PS en ABS aanvaarbaar, en daarom stuur masjienbouers dit as standaard. Regoor gesinne, nee. ’n GP-skroef op stewige PVC breek die materiaal af en korrodeer die staal. ’n GP-skroef op glasgevulde nylon slyt vinnig. En 'n skroef grootte vir een skoot volume kan nie 'n werk dien wat 'n klein fraksie van die loop gebruik sonder om die materiaal gaar te maak nie. As jou harse oor daardie gapings strek, benodig jy meer as een skroef, of 'n skroef wat ontwerp is vir die moeilikste geval.
V: Hoe kan ek weet of my spuitgietskroef gedra is?
A: Die masjien vertel jou eers, en die mikrometer bevestig dit. Kyk vir uitset wat teen dieselfde skroefspoed daal, hersteltyd wat strek, smelttemperatuur klim by onveranderde stelpunte, swart spikkels wat terugkeer na skoonmaak, en skootgrootte dryf. Enige van daardie regverdig om die skroef te trek. Meet dan vlug OD met 'n mikrometer en boor ID met 'n boormeter, by ooreenstemmende posisies, en vergelyk die radiale speling met die tekening. Simptome dui op; meting bevestig.
V: Wat is 'n bimetaalskroefvat en wanneer het ek een nodig?
A: 'n Bimetaalvat hou 'n legeringstaal-liggaam en smelt 'n harder slytasie-legering in die boor. Op ons vate spuit ons harde legering die volle sirkel om die boor se slytasiesone, wat die binne-hardheid op 62 HRC bring. Die lyn is maklik om te trek:glasvesel tot 30% werk goed op 'n nitreerde 38CrMoAlA-stel. Meer as 30% glas, met minerale vuller of vlamvertrager, of op korrosiewe hars, gaan bimetaal. Die nitriedomhulsel is 'n 0,5–0,8 mm diffusielaag, en swaar vuller sny daardeur lank voordat die staal onder afgewerk is.
V: Beïnvloed skroefontwerp die kwaliteit van die deel in spuitgietwerk?
A: Direk, en meer as die meeste proses instellings. Skroefgeometrie bepaal hoe heeltemal die materiaal smelt, hoe eenvormig die smelttemperatuur is, hoe goed kleur en vuller versprei, en hoe konsekwent die skoot is. Ontsmeltings, strepe, sprei, agteruitgang en skootvariasie spoor alles terug na skroefontwerp of skroefslytasie ten minste so dikwels as wat dit na die kontroleerder terugspoor. Wanneer 'n defek elke instellingsverandering wat jy maak weerstaan, is die geometrie of die slytasie gewoonlik die rede.
V: Wat is die verskil tussen 'n inspuitskroef en 'n ekstrusieskroef?
A: 'n Ekstrusieskroef draai voortdurend en pompe smelt vorentoe sonder om te stop. 'n Inspuitskroef doen twee werke: dit draai om 'n skoot te plastiseer, hou dan op om te draai en ry vorentoe soos 'n suier om dit in te spuit. Daardie wederkerende aksie is hoekom inspuitskroewe 'n ruitring aan die punt dra, en hoekom hulle korter L/D-verhoudings loop, tipies 18:1 tot 25:1, as ekstrusieskroewe. Materiaal sit ook in 'n inspuitvat tussen skote, wat verblyftyd en skootgrootte krities maak.
V: Kan 'n skroefvatvervaardiger my skroef kopieer sonder 'n tekening?
A: Ja. Stuur die verslete deel en die geometrie kan gemeet en gerekonstrueer word: deursnee, aspekverhouding, kanaaldiepte en die pasafmetings by die aandrywingkant. Ons hou inspuitskroewe tot ±0,001 mm. Een waarskuwing wat die moeite werd is om te noem: 'n verslete skroef is kleiner as wat dit die fabriek verlaat het, so die vervanging moet volgens die oorspronklike ontwerpvoorneme gebou word eerder as volgens die verslete afmetings. Stuur die slytasiepatroon saam met die onderdeel, en die nuwe skroef word gespesifiseer teen die mislukking in plaas daarvan om dit te erf.
Gevolgtrekking
Drie idees dra die hele gids.
Seleksie volg die hars.Meetkunde (L/D, kompressieverhouding, skroeftipe) pas by hoe jou polimeer smelt. Oppervlakbehandeling pas by hoe vuil jou voer is. Skoon harse loop gelukkig op nitreerde 38CrMoAlA. Skuur- en korrosiewe voere benodig 'n bimetaalboor, en om die skoon omhulsel te spesifiseer, is die algemeenste manier waarop 'n nuwe stel vroeg sterf.
Onderhoud koop jare, en data koop beplanning.Spoel voor elke stop, maak skoon met koper eerder as staal, en meet die speling elke keer as die skroef uit is. 'n Slytasieblok verander "is dit verslete?" in "wanneer sal dit die lyn oorsteek?", wat die verskil is tussen 'n beplande oorskakeling en 'n stilstand.
Diagnoseer die masjien voordat jy die proses instel.Wanneer uitset daal, siklusse rek, die kussing dwaal of spikkels terugkeer na skoonmaak, praat die plastiseereenheid. Instellings kan nie verlore speling herstel of 'n verslete tjekring herseël nie. Trek die skroef en meet dit.
Nanhaiya het al meer as twintig jaar skroewe en vate gebou en bedien 500+ kliënte wêreldwyd. Ons inspuitskroewe word van 38CrMoAlA gemasjineer, geblus en getemper, dan gas-nitreer teen 500–560 °C tot 'n 0.5–0.8 mm-omhulsel by 950–1050 HV, gehou tot ‘n toleransie van ±0.001 mm, en gegradeer vir 0.00–00 ure op,00-00,00,00 on, 00 ure harse. Waar die voer harder is, spuit ons harde legering die volle sirkel om die boor se slytasiesone en neem die binne-hardheid na 62 HRC.
Voordat jy bestel, werk ons ingenieurs saam met jou deur die parameters: deursnee, aspekverhouding, skroefkanaaldiepte en die materiaalkeuse tussen 38CrMoAlA en 'n duplekslegering. Daardie konsultasie is gratis, en die kwotasie wat volg sluit produk, versending en verwagte onderhoudskoste in, so niks verskyn later wat nie op die bladsy was nie.
Na aflewering ondersteun ons tegnici installasie en ingebruikneming, waarborg loop tot kontrak (gewoonlik een tot twee jaar), en enige na-verkope kwessie kry 'n reaksie binne 24 uur en 'n oplossing binne 48.
Stuur vir ons jou masjienmodel, hars en die probleem wat jy probeer oplos. Jy sal binne twaalf uur 'n spesifikasie en 'n kwotasie hê.
Vertel ons jou masjien, jou hars en wat laas verkeerd geloop het. Ons sal die stel spesifiseer wat dit regmaak, nie die een wat dit herhaal nie.
Kontak Nanhaiya vir 'n kwotasie