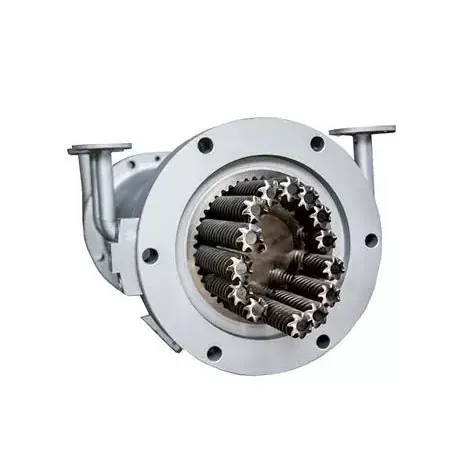
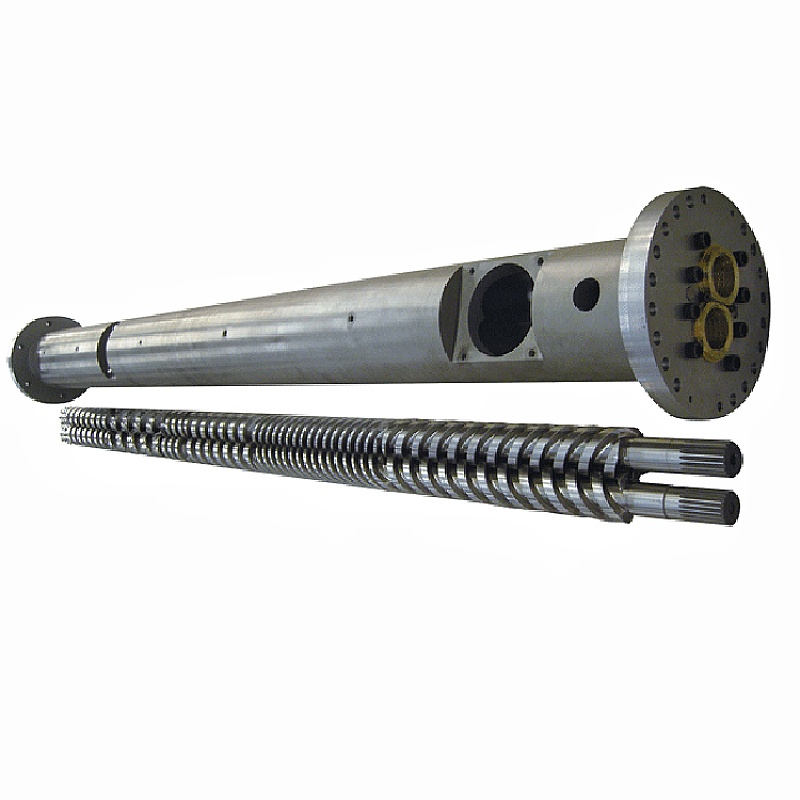
Anekstruder skroef vatis die hart van 'n plastiek-ekstruder - 'n roterende skroef binne 'n verhitte vat wat plastiek smelt en dit vorentoe pomp teen bestendige druk. Om die regte een te kies kom neer op drie dinge: dietipe(enkelskroef, dubbelskroef, konies of parallel), diemateriaaldit moet loop (wat die oppervlak stel - nitreer vir skoon harse, bimetaal vir skuur of korrosiewe), en hoe dit isgespesifiseer en gebou. Kry dit reg en dit loop vir jare. Hierdie gids loop deur al drie.
Wat jy ook al uitdruk - pyp, profiel, film, vel, verbinding of korrels - dieekstruder skroef vatis die deel wat die werklike werk doen. Dit is ook die deel wat slyt, en die een wat die meeste waarskynlik sal besluit of jou lyn skoon en in spesifikasie loop of jou beveg oor kwaliteit en stilstand. Hierdie gids trek die hele onderwerp saam: wat 'n skroefvat is, die tipes, die materiaal, hoe om een by jou materiaal te pas, en hoe om 'n vervanging te spesifiseer wat hou. Ons het al meer as 20 jaar skroewe en vate gebou, so ons sal dit reguit en prakties hou en jou na dieper gidse wys waar jy dit nodig het.
Wat is 'n ekstruder-skroefvat?
Anekstruder skroef vatis die kernsamestelling van 'n plastiek-ekstruder: 'n presies gemasjineerde skroef wat binne 'n verhitte silindriese loop draai. Soliede plastiek - korrels of poeier - gaan by die voerkant in. Soos die skroef draai, smelt hitte van die loop en skuif van die skroef die materiaal, en die skroefgeometrie dra dit oor en plaas dit onder druk, en druk 'n eenvormige smelt uit deur die matrys aan die verste punt.
Die skroef en die loop is 'n ooreenstemmende paar, nie twee aparte dele nie. Die klein speling tussen die skroefvlugte en die loopboring is wat die uitset en smeltgehalte beheer - maak daardie speling oop deur slytasie en die masjien verloor albei. Dit is hoekom die twee saam ontwerp, gebou en vervang word, en hoekom die skroefvat in die middel van enige ekstrusie- of inspuitproses sit.

Hoe 'n skroefvat werk
Die meeste ekstruderskroewe doen hul werk oor drie sones langs die skroef se lengte. Dievoer soneneem soliede materiaal in en begin dit vorentoe beweeg. Diekompressiesone- waar die skroefkanaal vlakker word - kompakteer en smelt die plastiek deur hitte en skuif. Diemeetsonepomp dan die gesmelte plastiek vorentoe teen 'n bestendige, beheerde druk, gereed vir die matrys.
Hitte kom van twee plekke: die vatverwarmers en die meganiese skuif van die skroef wat die polimeer bewerk. Balanseer hulle goed en die materiaal plastiseer eweredig sonder om te oorverhit. Die hele ding werk net as gevolg van daardie noue skroef-tot-vat-speling - dit is wat keer dat die smelt agteruit oor die vlugte gly. Bouverdraagsaamheid en oppervlakhardheid hou daardie speling oor tyd styf, en dit is presies hoekom materiaalkeuse en vervaardigingskwaliteit soveel saak maak as skroefontwerp.
Rondom die loop sit verwarmerbande wat in sones gegroepeer is, elk op 'n vasgestelde temperatuur gehou, met verkoeling byderhand sodat die smelt nooit oorverhit word nie. Aan die verste punt gee die matrys die smelt sy finale vorm. Die taak van die samestelling is om dit 'n smelt te gee wat eenvormig is in temperatuur en druk - want enige variasie stroomop verskyn as 'n defek in die produk stroomaf.
Tipes ekstruder-skroefvat
"Skroefvat" dek verskeie afsonderlike masjiene. Die regte een hang daarvan af of jou proses moetpomp'n materiaal ofmengdit.
Enkele skroef
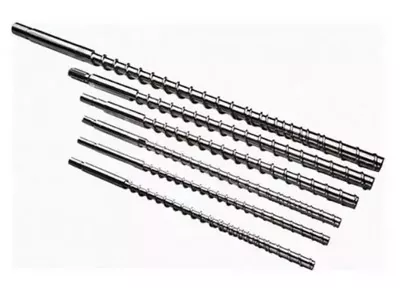
A enkele skroefloop een as in 'n ronde boor. Dit vervoer en pomp uiters goed, wat dit die ekonomiese werkesel maak vir hoëvolume-ekstrudering van een konsekwente materiaal - pyp, profiel, plaat, film en draadbedekking. Wat dit nie doen nie, is intensiewe vermenging.
Tweeling skroef
'n Dubbelskroef laat twee asse inmekaar steek in 'n syfer-agt-boor. Daardie samesmelting is die punt: dit gee intensiewe vermenging, positiewe vervoer en noue beheer oor skuif- en verblyftyd, en daarom hanteer dubbelskroewe samestelling, masterbatch, reaktiewe ekstrusie en moeilike of gevulde materiale. As jy die twee weeg, ons gids totenkelskroef vs dubbelskroef-ekstrudersgaan diep oor die afweging.
Parallelle vs koniese dubbelskroef
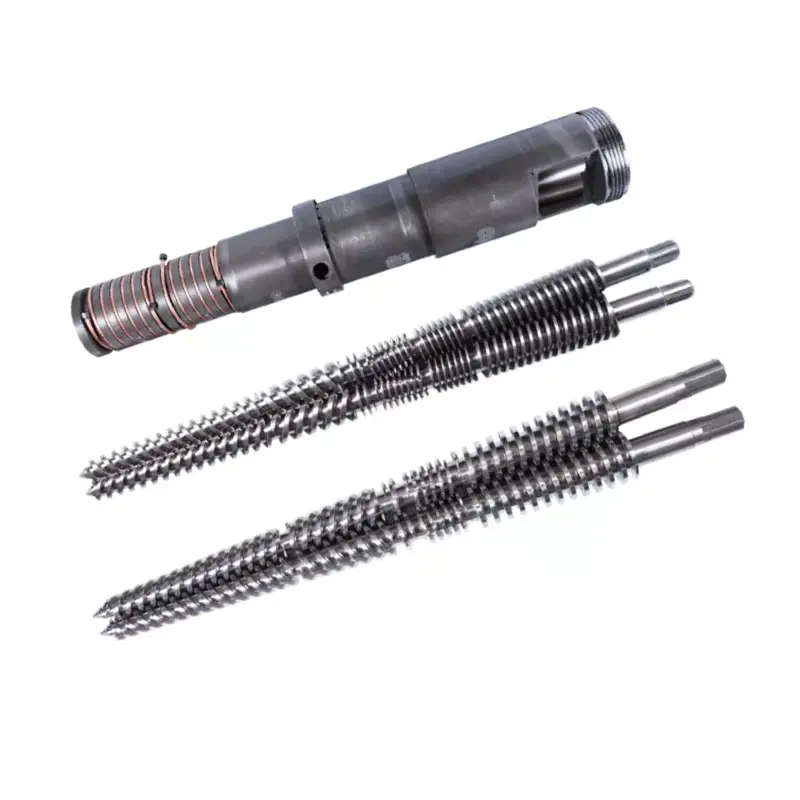
Dubbelskroewe verdeel weer volgens vorm. Aparallelle dubbelskroefhou 'n konstante deursnee en gebruik modulêre,herkonfigureerbare elemente — die veelsydige keuse vir samestelling en hoë uitset. Akoniese dubbelskroeftaps van 'n wye voerpunt na 'n nou afvoer, wat 'n groot voerkeel en hoë wringkrag teen lae spoed gee — die klassieke masjien vir stewige PVC-pype en -profiele. Ons vergelyk hulle in detail inkoniese vs parallelle dubbelskroef-ekstruders.Dubbelskroewe is ook óf mede-roterend (beste meng) óf teen-roterend (hoë druk, algemeen vir PVC).

Spuitgiet-skroefvat
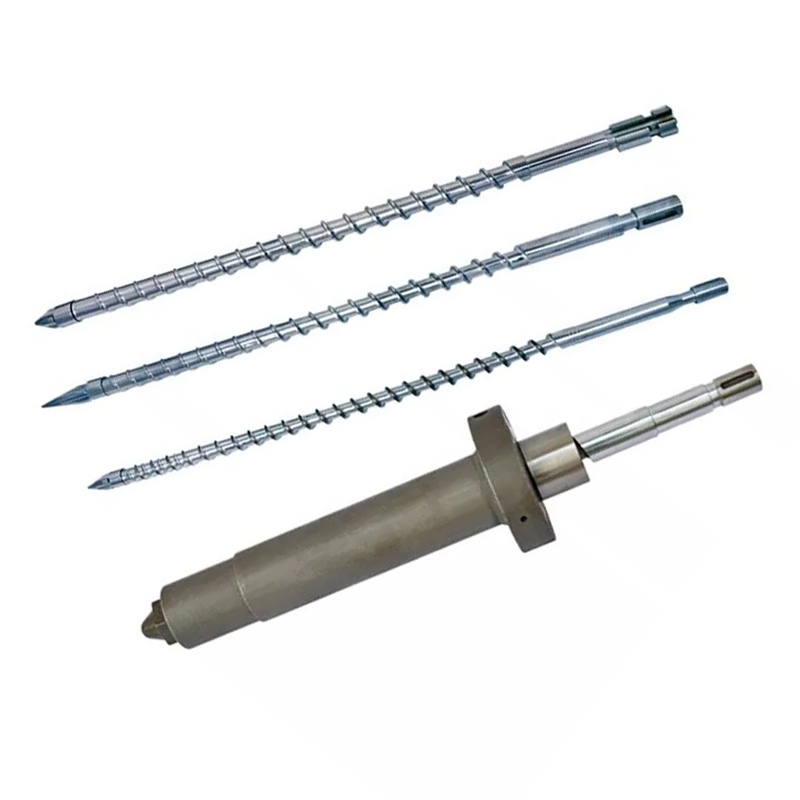
Anspuitgiet skroef vatwerk op dieselfde smelt-en-vervoer-beginsel, maar is gebou vir die resiprokerende siklus van 'n inspuitmasjien eerder as deurlopende ekstrusie. Die oppervlak- en materiaallogika hieronder is net so van toepassing daarop.
In 'n oogopslag, hier is hoe die hooftipes in lyn is:
| Tik | Beste vir | Meng | Tipiese produkte |
|---|---|---|---|
| Enkel skroef | Hoë-volume ekstrusie van een materiaal | Laag | Pyp, profiel, vel, film |
| Parallelle tweeling | Samestelling, hoë uitset, buigsaamheid | Hoog | Verbindings, meesterbatch, korrels |
| Koniese tweeling | Kompakte PVC pyp en profiel | Hoog | UPVC pyp, profiel, WPC |
| Inspuitskroef | Spuitgiet siklus | Wissel | Gevormde dele |
Waar Ekstruder-skroefvate gebruik word
Dieselfde kernkomponent verskyn oor die hele plastiekbedryf, gekonfigureer vir die werk wat voorhande is. In pyp- en profiellyne vorm dit PVC, PE en PPR. In film en vel voer dit die matrys wat verpakking en karton maak. In die samestelling meng dit polimere met vullers, pigmente en bymiddels tot korrels, en dit voer ook meesterbatch-produksie uit. Dit dryf herwinningslyne aan wat afval en hermaal, kabel- en draadbedekking, en die heen-en-weer lopende vate binne-in spuitgietmasjiene herverwerk. Waar plastiek gesmelt en gevorm word, is 'n skroef en vat besig om te smelt. Wat van een bedryf na die volgende verander, is die tipe, die oppervlak en die geometrie - en dit is presies hoekom 'n noukeurige spesifikasie meer saak maak as 'n katalogusonderdeelnommer.
Skroefvatmateriaal en oppervlakbehandelings
'n Skroefvat leef in 'n strawwe omgewing - hitte, druk, wrywing, en dikwels skuur of korrosiewe materiale. Die basisstaal gee dit sterkte; die oppervlakbehandeling gee dit slytasie- en korrosiebestandheid. Twee oppervlaktes oorheers.
Basisstaal en Nitrering
Die algemene basis is 'n nitriderende staal soos38CrMoAlA. Gasnitrering verhard 'n dun omhulsel aan die oppervlak, wat goeie slytasieweerstand bied vir skoon, ongevulde harse soos PE, PP en ABS teen 'n redelike prys. 'n Nitreerskroef vatis die ekonomiese, betroubare keuse wanneer die materiaal nie besonder skuur of korrosief is nie.
Bimetaal
Vir skuur- of korrosiewe werk, smelt 'n bimetaalvat 'n baie harder, dikker legeringslaag binne-in die boor - nikkel-gebaseerd vir korrosie, wolfram-karbied-ryk vir skuur - oor 'n taai basisstaal. Dit kos meer, maar dit hou baie langer waar 'n nitride oppervlak sou deurslyt. Op ons eie bimetaalvate neem ons die boor na ongeveer 62 HRC, waar baie winkels by 58 stop. Die volledige vergelyking is in ons gids totbimetaal vs nitried skroef vate.
Die skroef word ook behandel
Oppervlakverharding is nie net 'n vatwerk nie. Sowel as nitrering, is skroefvlugte dikwels gehard - 'n slytvaste legering wat op die vluglande gesweis is, die hoogste slytasiepunt op die skroef - so die skroef hou tred met die boor. As 'n skroef en loop teen verskillende tempo slyt, dryf die speling af en kwaliteit ly, sodat die twee gehard word om te werk en as 'n pasgemaakte paar te dra, nie as aparte dele nie.
Pas die skroefvat by jou materiaal
Dit is waar die meeste skroefvat-besluite gewen of verloor word. Die materiaal wat jy gebruik, stel die oppervlak wat jy nodig het - nie andersom nie. 'n Vinnige kaart:
| Materiaal | Groot bedreiging vir die loop | Aanbevole oppervlak |
|---|---|---|
| Maak PE / PP / ABS skoon | Ligte slytasie | Nitreer |
| Stywe PVC | Korrosie + bietjie skuur | Bimetaal (nikkel-gebaseerde) |
| Glas gevul / mineraal gevul | Swaar skuur | Bimetaal (karbiedryk) |
| WPC (hout + vuller) | Erge skuur (+ korrosie indien PVC-gebaseerde) | Bimetaal (karbiedryk) |
| Herwinde / besmette voer | Skuur + onbekendes | Bimetaal |
Twee materiaal verdien hul eie speelboek.PVCis korrosief omdat dit soutsuur vrystel soos dit verwerk, dus benodig dit 'n korrosiebestande bimetaaloppervlak.WPCis een van die mees skuur materiale in ekstrusie, danksy sy hout en minerale vuller, so dit benodig die hardste legeringslaag wat jy in die boor kan plaas. Spesifiseer elke keer die oppervlak vir die materiaal.
Sleutel spesifikasies: deursnee, L/D en kompressie
Behalwe tipe en oppervlak, vorm 'n paar spesifikasies hoe 'n skroefvat presteer. Jy hoef nie 'n skroefontwerper te wees om een te kry nie, maar dit help om te weet wat dit beteken.
- Deursnee- grootte volgens jou masjien en teikenuitvoer. Skroewe en vate word oor 'n wye reeks diameters gemaak om alles van klein profiellyne tot groot ekstrueerders te pas.
- L/D verhouding— die skroef se lengte gedeel deur sy deursnee. 'n Langer L/D gee meer tyd om te smelt en te meng; 'n korter een is meer kompak. Die regte waarde hang af van die materiaal en proses.
- Kompressieverhouding— hoeveel die skroefkanaal vlak is van voer tot meting. Hoër kompressie werk sommige materiale harder; hitte-sensitiewe polimere soos PVC bevoordeel 'n sagter verhouding.
Dit is ingestel op die materiaal en die werk, wat presies is hoekom 'n gemaak-tot-spesifikasie vat 'n generiese een klop. Gee jou vervaardiger die masjien, die materiaal en die uitset, en die meetkunde volg daarvandaan.
Algemene probleme en waarna hulle wys
Wanneer 'n lyn buite spesifikasie dryf, lei die roete dikwels terug na die skroef en loop. 'n Vinnige diagnose:
- Uitset val teen dieselfde skroefspoed— verslete speling, die klassieke eerste teken.
- Stygende of onstabiele druk— slytasie, of 'n voer- of temperatuurprobleem.
- Swart spikkels en agteruitgang— materiaal wat in verslete gapings vertoef of op 'n geroeste oppervlak sit.
- Swak vermenging of ongesmelte materiaal— die verkeerde skroeftipe vir die werk, of 'n verslete skroef.
- Pitting op die skroef of boor- korrosie, gewoonlik die verkeerde oppervlak vir die materiaal.
Enige een simptoom kan verskeie oorsake hê, maar twee of drie saam dui amper altyd op 'n verslete of verkeerd gespesifiseerde vat. Om die slytasie te meet, vertel jou watter - en of die oplossing 'n herstel of 'n vervanging is.
Slytasie, instandhouding en vervanging
Elke skroefvat dra uiteindelik - die enigste vraag is hoe vinnig, en dit hang af van die materiaal en hoe die masjien bestuur word. Slytasie verskyn as dalende uitset teen dieselfde skroefspoed, styging, swak vermenging, swart spikkels of stygende smelttemperatuur. Die oorsaak is die speling tussen skroef en loop wat verby toleransie oopmaak.
Wanneer jy daardie tekens sien, meet voor jy optree: die skroefvlugdeursnee, die loopboring en die radiale speling teen die oorspronklike spesifikasie. Soms kan die skroef herbou word terwyl die loop nog goed is; sodra die boor verby toleransie gedra is, is vervanging gewoonlik die ekonomiese oplossing. Ons gids totwanneer om 'n verslete skroefvat te vervangloop deur die meet van slytasie en besluit herstel versus vervang. 'n Paar gewoontes verleng dienslewe: pas die oppervlak by die materiaal, hou kontaminante uit die voer, hou temperature binne bereik, en log klaringlesings by elke diens.
Hoe om 'n ekstruder-skroefvat te kies en te spesifiseer
Om dit saam te trek, die keuse van 'n skroefvat is drie besluite in volgorde:tipe, toeoppervlak, toespesifikasie. Werk deur hulle en jy sal nie ver verkeerd gaan nie.
- Tik— pomp jou proses een materiaal (enkelskroef) of meng en meng (tweeskroef)? Kompakte PVC- of profielwerk wys na konies; hoë uitset en buigsaamheid dui op parallel.
- Oppervlakte- nitreer vir skoon harse, bimetaal vir skuur of korrosiewe materiale. As jy twyfel oor 'n gevulde of PVC-materiaal, gaan bimetaal.
- Spesifikasie- deursnee, L/D en kompressie wat ooreenstem met jou masjien, materiaal en uitset.
Om 'n akkurate kwotasie te kry en 'n vat wat reguit inval, gee jou vervaardiger die masjienfabrikaat en -model, die skroefdeursnee en L/D (of die oorspronklike tekening), die materiaal- en vullading en die teikenuitvoer. Geen tekening nie? 'n Verslete monster is genoeg om 'n presiese vervanging te reverse-ingenieur - of 'n opgegradeerde een met 'n taaier oppervlak as die deel wat jy aftree.
Waarom saam met Nanhaiya werk
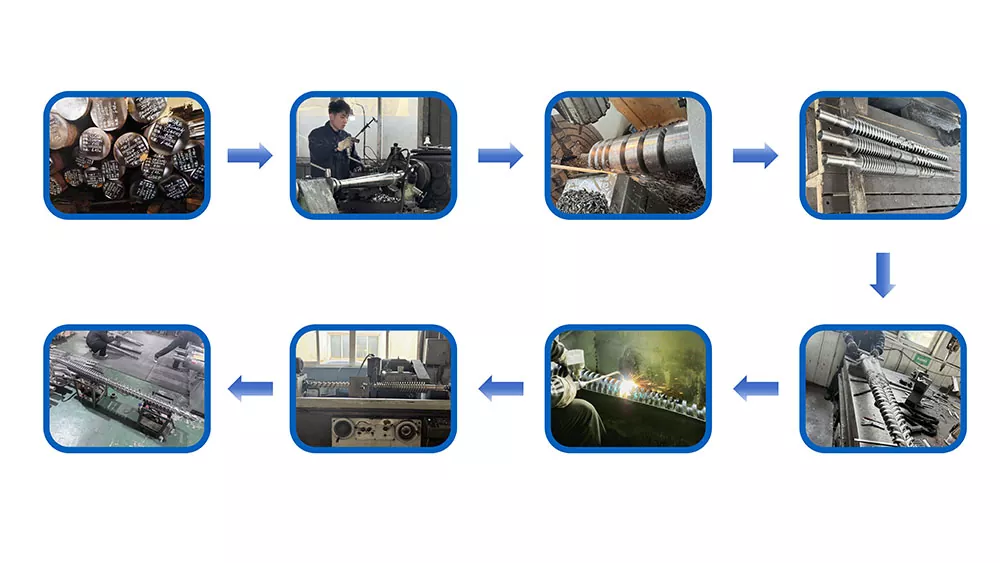
Ons het meer as twintig jaar spandeer om ekstruderskroewe en vate van elke tipe te bou -enkele skroef, parallelle dubbelskroef, koniese dubbelskroef, enspuitgiet- in 38CrMoAlA nitride staal en bimetaal legerings, met bimetaal boor hardheid tot 62 HRC, toleransie beheer, en dinamiese balans toets op elke stel. Met meer as 500 kliënte en meer as twee dekades se ondervinding bou ons plaasvervangers wat versoenbaar is met groot handelsmerke soos KraussMaffei, Cincinnati en Jwell, werk van jou masjienmodel, 'n tekening of 'n monster. Vertel ons jou materiaal, masjien en uitset, en jy sal binne twaalf uur 'n pasgemaakte aanbeveling en kwotasie hê.
Benodig u die regte skroefvat, of 'n plaasvervanger vir u lyn? Stuur jou masjien, materiaal en afvoer - kry 'n aanbeveling en kwotasie binne 12 uur.
Kry 'n kwotasieGereelde Vrae
Wat is 'n ekstruder-skroefvat?
Dit is die kern werkende deel van 'n plastiek extruder - 'n roterende skroef binne 'n verhitte vat. Dit neem soliede plastiek aan die een kant, smelt dit met hitte en skuif, en pomp 'n eenvormige smelt uit die ander kant teen bestendige druk. Die skroef en loop werk as 'n pasgemaakte paar, en die klein speling tussen hulle beheer uitset en kwaliteit.
Waarvan is 'n ekstruder-skroefvat gemaak?
Die basis is gewoonlik 'n nitrerende staal soos 38CrMoAlA, gehard deur gasnitrering vir skoon harse. Vir skuur- of korrosiewe materiale is dit bimetaal - 'n harde, slytasie- en korrosiebestande legeringslaag wat binne-in die boring oor 'n taai basisstaal versmelt is. Die oppervlak word gekies vir die materiaal wat jy hardloop.
Wat is die hooftipes skroefvat?
Enkelskroef en dubbelskroef. Dubbelskroef verdeel in parallel en konies, en in mede-roterende en teen-roterende, plus daar is spuitgiet-skroefvate. Enkelskroewepomp vir hoëvolume-ekstrusie; tweelingskroewe meng en saamstel; koniese tweeling pas by kompakte PVC- en profiellyne.
Hoe lank hou 'n ekstruder-skroefvat?
’n Goed onderhoude een hou gewoonlik tussen 3 en 10 jaar. Dit hang af van die materiaal, die oppervlakbehandeling, die bedryfstoestande en instandhouding - skuur- en korrosiewe materiale verkort dit, skoon harse en 'n bimetaaloppervlak verleng dit.
Hoe kies ek die regte een?
Drie stappe: kies die tipe wat jou proses benodig, kies die oppervlak vir jou materiaal, pas dan deursnee, L/D en kompressie by die werk. Gee die vervaardiger jou masjienmodel, materiaal en uitvoer - 'n tekening of monster maak dit presies.
Kan jy 'n plaasvervanger vir enige masjienmerk maak?
Ja. Ons bou vervangingsskroewe en -vate wat pas by groot ekstruder- en inspuithandelsmerke - KraussMaffei, Cincinnati, Jwell - vanaf jou masjienmodel, 'n tekening of 'n monster. Stuur die besonderhede vir 'n kwotasie binne 12 uur.