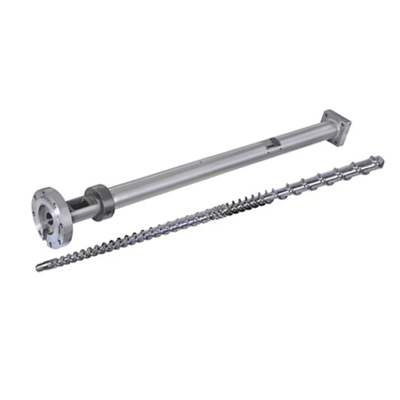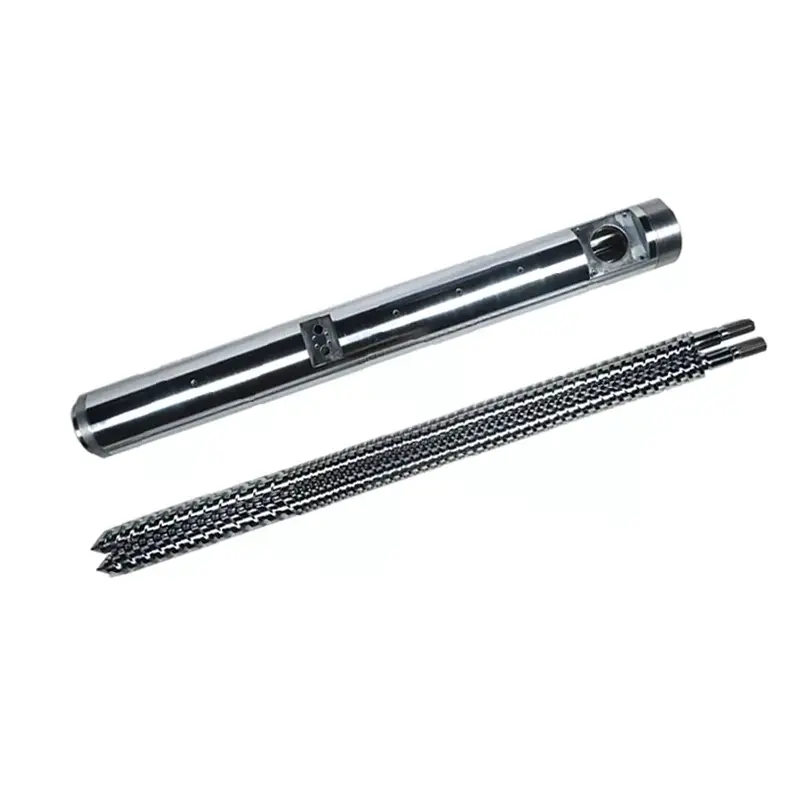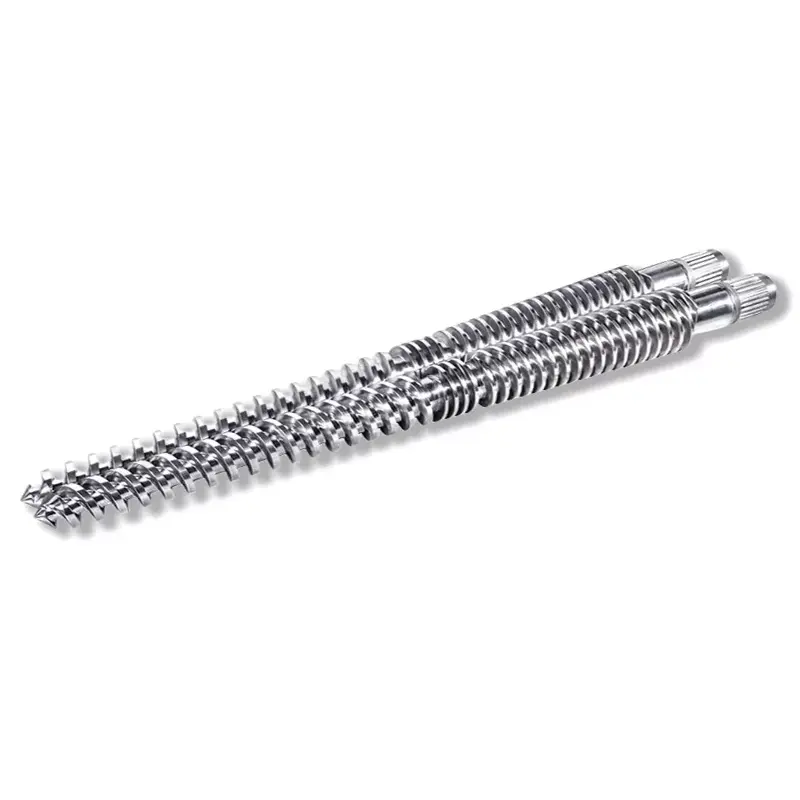
Skroef rpm is nie 'n uitsetknop op sigself nie. 'n Snelheidsverandering verander vastestowwe vervoer, smelttyd, skuif, drukopwekking en verblyftyd, dus moet die nuttige resultaat beoordeel word met smelttemperatuur, motorlading, druk en produkkwaliteit.

Vinnige antwoord
Toenemende skroefspoed verhoog gewoonlik sleepvloei en die tempo waarteen materiaal die proses binnegaan, maar die verhouding is nie onbeperk of perfek lineêr nie. Meer rpm kan ook skuifhitte byvoeg, verblyftyd verkort en 'n swak voer- of smeltgedeelte blootstel.
Verander een beheerde veranderlike op 'n slag, wag vir 'n stabiele toestand, vergelyk dan uitset, smelttemperatuurprofiel, druk, motorlading en produkkwaliteit. Stop wanneer een daarvan sy goedgekeurde limiet bereik, selfs al kan die aandrywing vinniger draai.
Lees die ekstruder as een gekoppelde stelsel
Materiaal kom as 'n grootmaat vaste stof binne, word 'n gekompakteerde bed, smelt, meng en vertrek deur 'n beperkende vloeipad. Die motor verskaf meganiese energie terwyl vatverwarmers en verkoelingskringe hitte met die proses uitruil. Die skroef en die matrijs deel die drukdiens.
’n Studie op industriële skaal van 2016 het drie polimere, drie skroefgeometrieë, vyf snelhede en drie temperatuurtoestande vir 135 bedryfsituasies getoets. Die skrywers het energievraag en smelttemperatuurvariasie saam gemeet. Hul resultate het verander met materiaal, skroef en toestande, en daarom is een universele rpm-tot-uitset-reël onbetroubaar.
Ons fabrieksaansig:die beste bedryfspunt is nie die hoogste rpm wat die omskakelaar aanvaar nie. Dit is die hoogste stabiele produksietoestand wat binne die goedgekeurde motor-, ratkas-, druk-, temperatuur- en produkgehalte-perke bly. As een limiet vroeg opdaag, identifiseer daardie bottelnek voordat jy 'n vinniger aandrywing of 'n nuwe skroef bestel.
Wat verander wanneer skroefspoed toeneem
Hoër rpm beweeg die skroefoppervlak vinniger relatief tot die loop. In 'n stabiele reeks kan dit die vervoer van vaste stowwe en smeltvervoer verhoog. Dit verander ook skuiftempo, meganiese energie-insette, die tyd wat beskikbaar is vir smelt en die aantal skroefomwentelinge wat 'n materiaal ervaar.
Die rigting van die smelttemperatuurverandering is nie universeel nie. 'n 2014 HDPE-studie het drie harsviskositeite, drie skroefgeometrieë en verskeie snelhede en vasgestelde temperature gebruik. Dit het gevind dat skroeftipe, harsviskositeit, ingestelde temperatuur en spoed alles die energieverbruik en smeltkonsekwentheid beïnvloed het.
Enkelvlugskroewe het 'n kritieke spoed getoon waar smeltkwaliteit verswak het, terwyl die getoetste versperringskroef beter temperatuur-uniformiteit gehandhaaf het.


Vat stel temperatuur is nie die smelt temperatuur
Die beheerder vertoon 'n verwarmersone-teiken en gewoonlik 'n temperatuur naby die loopwand. Polimeer binne die kanaal ontvang ook meganiese energie van vervorming en wrywing. Verkoeling kan 'n deel van daardie hitte verwyder, maar die finale smelt kan warmer, kouer of minder eenvormig bly as wat een kontroleerderlesing voorstel.
Meet smelttemperatuur op 'n gedefinieerde plek en noem die sensormetode. Die 2006 Polymer Engineering & Science-studie het 'n termokoppelrooster oor die smeltvloei gebruik. Dit het laetemperatuurstreke met hoë deurset gevind met enkelvlugskroewe, terwyl die getoetste versperringsskroef met 'n Maddock-menger beter smelt en laer variasie behaal het.
Moenie elke verwarmersone laat sak net omdat die gemete smelt warm is nie.As die skroef die meeste van die hitte skep, kan 'n aggressiewe vermindering die soliede bed kouer laat terwyl skuif hoog bly. Hersien waar smelting plaasvind, verwarmer-uitset, verkoelingsreaksie en motorlading voordat die hele profiel verander word.
Waarom uitset stop na rpm in 'n reguit lyn
Teen laer spoed kan 'n goed gevoede ekstruder 'n byna-lineêre verwantskap tussen rpm en massavloei toon. Daardie verhouding verswak wanneer korrels nie meer die kanaal proporsioneel vul nie, massadigtheid verander, die voerkeel gly, smelting agter raak, of stroomaf weerstand die druk-vloeibalans verander.
'n 2022 Universiteit van Stuttgart-studie het gladde, spiraalvormige gegroefde en aksiaal gegroefde voersones teen hoë skroefspoed vergelyk. Dit het 'n drempel gevind waarby deurset nie-lineêr geword het, en daardie korrelvorm en -grootte het daardie drempel beïnvloed. Dit ondersteun 'n praktiese fabrieksreël: teken die werklike grondstof sowel as die polimeernaam aan.



Hoe om Nanhaiya se gepubliseerde spoed en uitsetreeks te lees
Nanhaiya publiseer die volgende familietabel oor beide syenkelskroef kategorieen PE/PP hoëspoedbladsy. Dit is nuttig om die maatskappy se vermelde produkreeks te identifiseer. Dit is nie 'n bedryfswaarborg vir 'n ongespesifiseerde materiaal en sterf nie.
| Model | L/D | Gepubliseerde uitset | Gepubliseer spoed | Bestuur motor |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 tot 5 kg/h | 10 tot 60 rpm | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 tot 8 kg/h | 10 tot 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 tot 10 kg/h | 10 tot 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 tot 36:1 | 10 tot 120 kg/h | 10 tot 150 rpm | 5,5 tot 22 kW |
| NHY65 | 25:1 tot 36:1 | 60 tot 300 kg/h | 20 tot 150 rpm | 22 tot 75 kW |
| NHY75 | 25:1 tot 36:1 | 200 tot 450 kg/h | 20 tot 150 rpm | 30 tot 132 kW |
| NHY90 | 25:1 tot 36:1 | 180 tot 600 kg/h | 20 tot 110 rpm | 30 tot 185 kW |
| NHY120 | 25:1 tot 36:1 | 320 tot 1000 kg/h | 20 tot 90 rpm | 75 tot 280 kW |
| NHY150 | 25:1 tot 36:1 | 400 tot 1300 kg/h | 20 tot 75 rpm | 90 tot 400 kW |
Bron: Nanhaiya-webwerf, nagegaan op 31 Augustus 2026. Elke ry bevat breë reekswaardes. Moenie die hoogste uitset, spoed en motornommer in een veronderstelde masjienkonfigurasie kombineer nie.
Nanhaiya webwerf eis:die PE/PP hoëspoedbladsy verklaar dat geoptimaliseerde skroefstruktuur en 'n hoë-wringkrag-ratkas doeltreffendheid teenoor tradisionele toerusting kan verdubbel, en dat die ontwerp die PP-ekstrusietemperatuur kan verlaag.
Die bladsy noem nie die vergelykingsmasjien, hars, matrijs, toetsmetode of aanvaardingsvenster nie. Behandel beide state as verskafferseise wat 'n projekspesifieke toetsprotokol vereis voordat hulle 'n ROI of aankoopwaarborg ingaan.
Interpreteer kombinasies, nie geïsoleerde lesings nie
| Tendens na 'n rpm-verhoging | Moontlike interpretasie | Volgende tjek |
|---|---|---|
| Uitset styg, druk en las bly stabiel, kwaliteit hou | Die lyn kan steeds binne sy nuttige bedryfsvenster wees | Bevestig smelt-temperatuur eenvormigheid en stroomaf verkoeling kapasiteit |
| Rpm styg maar uitsetwinste krimp | Voerkapasiteit, smelt- of stroomafweerstand kan beperkend wees | Gaan voerkonsekwentheid, spesifieke uitset, filter en matrijsdruk na |
| Smelttemperatuur en motorlading styg vinnig | Meganiese energie en weerstand neem toe | Hersien harsviskositeit, skroefgeometrie, filtertoestand en hitteprofiel |
| Gemiddelde smelttemperatuur daal maar variasie neem toe | Laat of onvolledige smelting kan teenwoordig wees | Inspekteer produkdefekte en vergelyk met die skroef se smeltvermoë |
| Druksiklusse met uitset en motorlading | Die probleem kan voer, smelt, temperatuurbeheer of beperking wees | Gebruik diestygende diagnostiese gids |
| Las styg na 'n filter of matrijs verandering | Stroomaf weerstand het die bedryfspunt verander | Vergelyk skoon en vuil druk teen dieselfde materiaal en tempo |


Gebruik 'n beheerde staptoets in plaas daarvan om die kontroles na te jaag
- Kies een stabiele materiaallot en produk.Teken harsgraad, korrel- of hermaalvorm, bymiddels, vog en onlangse materiaalvolgorde aan.
- Vestig 'n basislyn.Teken werklike rpm, voer, uitset, smelttemperatuur, druk, motorlading, sone-lesings en produkkwaliteit aan nadat die lyn gestabiliseer het.
- Verander een goedgekeurde veranderlike.Gebruik die inkrement- en stabiliseringstyd wat deur die lynprosedure gedefinieer word. Moenie spoed, voer en temperatuur saam verander nie.
- Vergelyk beide gemiddeld en variasie.'n Aanvaarbare gemiddelde kan fietsdruk of 'n ongelyke smelttemperatuurprofiel verberg.
- Merk die eerste beperkende voorwaarde.Dit kan motorlading, druk, smeltkwaliteit, dimensionele stabiliteit, verkoelingskapasiteit of oppervlakdefek wees.
- Herhaal slegs binne goedgekeurde perke.Die nuttige maksimum word bereik wanneer 'n ander toename te min uitset gee of 'n gemete toestand buite aanvaarding stoot.
Ons fabrieksaansig:'n kliënt wat vyf stabiele bedryfspunte stuur, gee vir ons meer bruikbare ontwerpbewyse as 'n kliënt wat een maksimum rpm stuur. Die neiging wys waar die lyn doeltreffendheid verloor en of die volgende verandering in die voerafdeling, skroefgeometrie, slytasietoestand of stroomaftoerusting hoort.
Wanneer die proses tendens wys terug na die hardeware
Hoër rpm kan nie oormatige skroef-tot-vat speling, 'n ondermaat voergedeelte, 'n smeltgedeelte wat agter raak, of 'n menger wat te veel drukverlies veroorsaak, herstel nie. Dit kan daardie grense makliker maak om te sien. Maak skoon en meet verslete komponente voordat dit gekopieer word.
Gebruik dieversperring, konvensionele en mengskroef vergelykingwanneer smelt eenvormigheid verander met spoed. Gebruik diedra metingsgidswanneer spesifieke uitset daal met 'n skoon vloeipad en stabiele materiaal.
Die van Nanhaiyatoerusting bladsynoem dat sy CNC-draaibanke werkstukke tot 6 m kan bewerk en sy boor- en freestoerusting het 0,02 mm posisioneringsakkuraatheid. Dit is gepubliseerde vermoëns op fabrieksvlak. Die goedgekeurde tekening moet steeds die afmetings en inspeksiepunte vir die bestelling definieer.

Data vir 'n hoë-uitset enkel skroef hersiening
- Masjienmaker, model en skroefdeursnee
- Oorspronklike en huidige skroef- en loopafmetings
- Harsgraad, korrelvorm, hermaal en bymiddels
- Normale en teiken uitset met aanvaarde kwaliteit
- Motor, ratkasverhouding en gegradeerde wringkragdata
- Werklike rpm, motorlading en energieneiging
- Vat stelpunte en werklike sone lesings
- Smelt temperatuur ligging en sensor metode
- Drukneiging, filter en sterfbesonderhede
- Verkoeling, afvoer en stroomaf grense
- Foto's van defekte en behoue monsters
- Oorspronklike tekening en verbindingsafmetings
Gereelde vrae
Verhoog die verhoging van skroefspoed altyd die uitset van die ekstruder?
Nee. Uitset kan styg met skroefspoed binne 'n stabiele bedryfsvenster, maar voerkapasiteit, korrelvorm, skroefgeometrie, smeltvermoë, matrijsweerstand, motorlading en slytasie kan die resultaat beperk. Teen hoë spoed kan spesifieke uitset daal of die smelt kan minder eenvormig word.
Is vat-steltemperatuur dieselfde as smelttemperatuur?
Nee. Vat-setpunte beheer verwarmersones, terwyl die polimeer ook meganiese energie van skroefrotasie en skuifwerk ontvang. Meet die smelt op 'n gedefinieerde plek met 'n geskikte sensor en teken die metode aan in plaas daarvan om die beheerder-setpunt as die werklike smelttemperatuur te hanteer.
Hoekom kan smelttemperatuur styg wanneer skroefspoed toeneem?
Hoër skroefspoed kan skuiftempo en meganiese energie-insette verhoog. Hoeveel die smelttemperatuur verander hang af van harsviskositeit, skroefgeometrie, vul, vatprofiel en stroomafweerstand. Sommige skroef- en materiaalkombinasies kan eerder swak of onvolledige smelting bo 'n kritieke spoed toon.
Hoekom kan uitset ophou om te styg selfs wanneer rpm styg?
Die voerafdeling kan proporsioneel ophou vul, korrelglip kan verander, massadigtheid kan wissel, smeltkapasiteit kan bereik word, of sterf- en filterweerstand kan die stelsel beperk. ’n Verslete skroef en loop kan ook lekkasie verhoog en nuttige pomp verminder.
Wat moet operateurs aanteken nadat hulle skroefspoed verander het?
Teken werklike skroefspoed, toevoertempo, uitset, smelttemperatuur en -variasie, smeltdruk en -variasie, motorlading, sonetemperature, verkoelingsreaksie, produkkwaliteit en die tyd wat toegelaat word om 'n nuwe bestendige toestand te bereik, aan.
Watter data moet ek vir Nanhaiya stuur vir 'n hoë-uitset enkelskroefoorsig?
Stuur die harsgraad en -vorm, bymiddels en vullers, vereiste uitset, huidige rpm, motor- en ratkasdata, vatprofiel, smelttemperatuur en drukneigings, matrijs- en filterbesonderhede, skroef- en vattekeninge, slytasiemetings en die produkdefek of produksielimiet wat jy moet oplos.
Redaksionele nota: Nanhaiya-produkspesifikasies en -eise word geïdentifiseer as maatskappy-gepubliseerde inligting. Onafhanklike navorsing ondersteun die prosesverhoudings, nie 'n waarborg vir enige Nanhaiya-model nie. Finale limiete en aanvaardingsvoorwaardes vereis die materiaal, masjien, goedgekeurde tekening en projektoetsplan.